在高精度製造領域中,熱能始終是最大的敵人。.
從薄壁不鏽鋼零件的翹曲、銅和鋁等高反射金屬上的氧化,到熱處理工具鋼切削刃口的硬度損失——這些長期存在的品質問題皆源於傳統乾式雷射切割的一項核心限制:不可避免的熱影響。.
製造商往往被迫陷入艱難的取捨:
犧牲效率以換取品質,或透過二次加工增加成本。.
在加工碳化矽或陶瓷等先進材料時,傳統雷射切割的弱點更加明顯——邊緣崩缺和微裂紋可能迅速導致高報廢率。.
隆信雷射的水導雷射技術提供了一個根本不同的解決方案。.
液態光:水導雷射背後的關鍵技術
水導雷射技術使用高壓水柱(直徑30–80微米)——相當於人類頭髮的粗細——作為「液態光纖」。.
透過水與空氣介面處的全內反射,雷射光束被精確引導至工件。.
在此系統中,水同時扮演兩個角色:
-
雷射傳輸介質
-
即時冷卻劑,在雷射脈衝之間移除熱量
實現穩定的水-雷射耦合需要流體控制、光學校準和機械穩定性方面的極致精度。.
這項曾被視為由瑞士主導的高度受限技術,如今已被隆信雷射完全掌握並實現工業化,能在真實生產環境中提供可靠、高效且可重複的表現。.

重新定義精密加工標準的三大關鍵優勢
真正的冷加工——告別「熱暴力」“
與依賴強烈熱能的傳統雷射切割不同,水導雷射加工能即時冷卻切割區域。.
這大幅減少了熱影響區(HAZ)。.
-
在碳纖維複合材料加工中,研究顯示熱影響區減少超過90%
-
在磁性材料中,有效切割厚度從4毫米增加至最高20毫米
-
切割力降至約0.1牛頓,最大限度減少機械應力和變形
結果:材料性質穩定、無退火效應,且邊緣品質優異。.
無錐度垂直切割
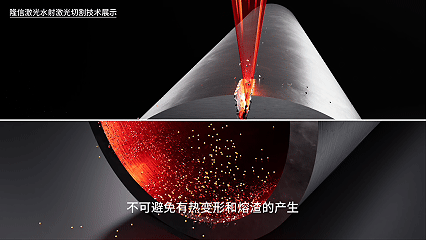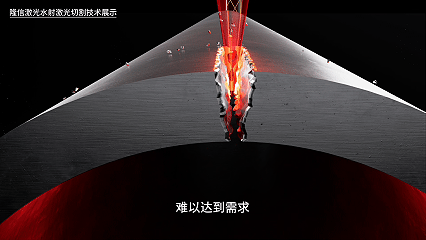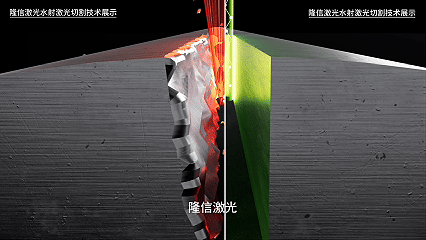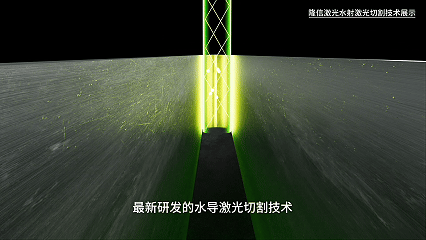
傳統雷射切割在加工厚材料時會出現光束發散,導致V形切縫和錐度。.
然而,水導雷射無需焦距補償。.
-
近零錐度切割
-
縱橫比高達100:1
-
最小切縫寬度為30微米
這使得該技術特別適合深窄槽加工和高縱橫比結構。.
潔淨切割——加工後即為成品零件
高壓水柱在切割過程中即時移除熔融材料,形成完全無熔渣的邊緣。.
這對以下領域尤為關鍵:
-
醫療器材
-
精密流體通道
-
高潔淨度工業零件
在許多情況下,零件切割後可直接使用,省去二次清潔製程。.
水導雷射技術在各種難加工材料上展現出卓越的適應性——從航太合金、碳化矽晶圓到醫療植入物。.
水導雷射表現出色的應用場景
水導雷射切割並非旨在取代所有切割方法——但在特定的高價值應用中,它是無可替代的。.
-
薄壁金屬零件
鈦和不鏽鋼零件,熱變形極小且良率更高 -
深孔和窄通道
模具冷卻通道的加工時間僅為線切割放電加工的三分之一 -
精密刀具刃口精加工
減少碳化鎢鑽頭和切削刀具的崩缺,延長使用壽命 -
先進材料加工
無需改變整體製程系統即可從金屬無縫過渡至陶瓷、碳化矽和鑽石材料
這項技術並非為了展示技術複雜性——而是為了解決傳統金屬加工數十年來難以克服的問題。.
結論:速度、精度與品質之間的新平衡
水導雷射技術成功化解了高端製造中速度、精度和表面品質之間的長期矛盾。.
隨著航太、半導體及醫療設備等產業對加工標準的要求日益提高,水導雷射正成為未來精密製造的關鍵賦能技術。.
作為中國最早實現水導雷射技術全面產業化的企業之一,龍芯雷射專注於提供客製化製程解決方案,使這項先進技術對全球製造商而言更加普及且具成本效益。.
您是否正在尋求產品在精度與品質上的突破?
聯絡我們,探索水導雷射技術如何應用於您的產業——並申請關鍵零組件的免費樣品切割測試。.
讓我們一起運用這道「冷光束」,切割最艱鉅的製造挑戰。.