雷射管材切割機與電漿管材切割機皆常用於金屬加工,但這兩種管材切割技術之間存在關鍵差異。讓我們更仔細地探討雷射與電漿管材切割的運作方式,並比較其能力、優勢及對不同應用的適用性。.
切割原理
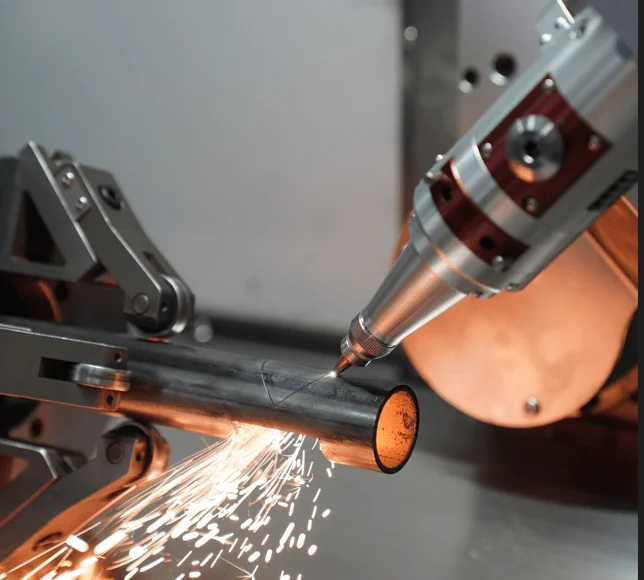
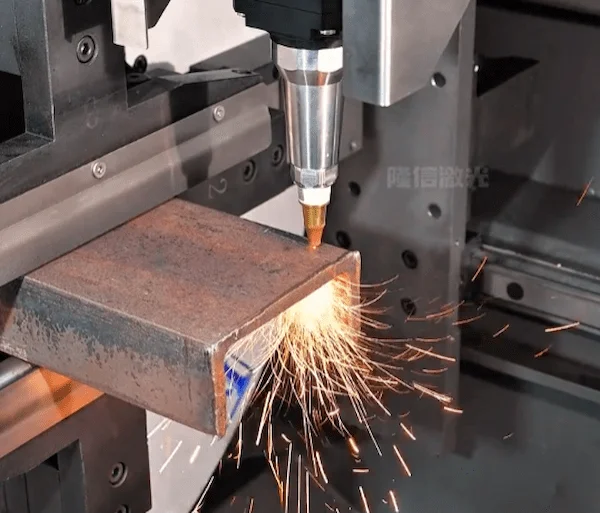
主要差異在於所採用的切割原理。雷射管材切割機使用高功率雷射光束,精確聚焦於金屬表面。雷射的強烈熱量會沿著定義的切割路徑瞬間熔化或汽化金屬。.
電漿管材切割的運作方式略有不同。在此過程中,電漿割炬將高速的離子化氣體(即電漿)流導向金屬工件。當電漿接觸管材時,會傳遞巨大熱量,熔化材料。隨後,超高溫氣體以壓縮空氣吹除,留下乾淨的切割邊緣。.
切割精度與品質
每種方法達到的切割精度與品質可能差異顯著。雷射管材切割以極高精度聞名,能產生非常精確的切割,邊緣幾乎無殘渣或毛刺。公差可控制在千分之幾英寸內。.
另一方面,電漿切割因涉及較高溫度,精度通常略遜一籌。熱影響區通常較大,導致邊緣較粗糙,可能需要研磨等後續加工。槽孔與開孔幾何形狀也不如雷射切割般明確。.
切削速度
就切割速度而言,對於許多常見管材材料及一定厚度範圍內,雷射機器的切割速度快於電漿。然而,當厚度超過約半英寸時,電漿切割變得更快,因為它能比雷射更快處理大量材料。.
對於厚度超過1英寸的極厚管材切割工作,電漿通常是較快的技術。其較高的切割速度使其更適合涉及重型材料的大批量生產。.
應用範圍
雷射與電漿切割皆可處理各種金屬工件。然而,雷射切割在應用多樣性上略佔優勢。它能以更高精度和最小熱輸入切割精細或熱敏感材料,如不鏽鋼、鋁和銅。.
另一方面,電漿較局限於可有效傳導電流的導電金屬,如碳鋼、鋁及某些合金。非鐵金屬可能需要特殊氣體和割炬才能進行電漿切割。.
設備成本
雷射與電漿管材切割機所需的初期資本支出差異顯著。平均而言,工業雷射切割機的初始財務投資高於電漿系統。.
這歸因於精密光學、精密機械及高功率雷射源等因素。電漿切割設備透過相對較低的購買價格和營運成本,實現較短的回收期。長期來看,電漿技術的維護需求通常也較少。.
能源效率
從運作期間的能源效率角度來看,電漿管材切割明顯佔上風。儘管電漿切割溫度較高,但每次切割的耗電量低於雷射切割,因為雷射部分能量會以熱能形式損失。.
這使得電漿管材切割在涉及大量切割循環的量產情境中略為經濟。然而,雷射切割正迎頭趕上,新型光纖雷射源提供更佳的電光轉換效率。.
製程排放
就產生的廢氣排放而言,雷射管材切割產生的煙霧比電漿切割更乾淨。與電漿的開放式電弧相比,雷射的聚焦熱量產生更受控的蒸氣和煙霧。多數雷射操作者可省去昂貴的排氣抽吸系統,因為排放物會迅速消散。.
相反地,電漿切割需要強制通風,可能還需煙霧抽取器,以安全移除切割區域的有害氣體。對於某些材料(如鋼鐵)需採取特殊預防措施,因其可能產生有害煙霧顆粒。.
選擇正確技術
總結而言,雷射與電漿切割在管材製造需求方面皆有實證紀錄。選擇通常取決於專案特定因素,例如:
- 所需公差與表面光潔度
- 生產量與產能需求
- 管材材料類型與厚度
- 零件複雜度(孔、槽、輪廓)
- 可用資本預算
- 能源使用與排放優先事項
雷射切割通常擅長複雜設計、精細細節及多種非鐵金屬。電漿則更適合要求碳鋼高切割速度的大量工作。這兩種技術在製造業中互補共存,扮演相輔相成的角色。隨著持續進步,兩者皆提供有價值的管材切割解決方案。.
透過對其關鍵能力、優勢及不同應用適用性的明智比較,管材製造商可選擇最能滿足其生產力與品質目標的最佳技術。也應關注設備生命週期內的總擁有成本等因素。整合性觀點有助於最大化雷射或電漿管材切割系統的效益。.