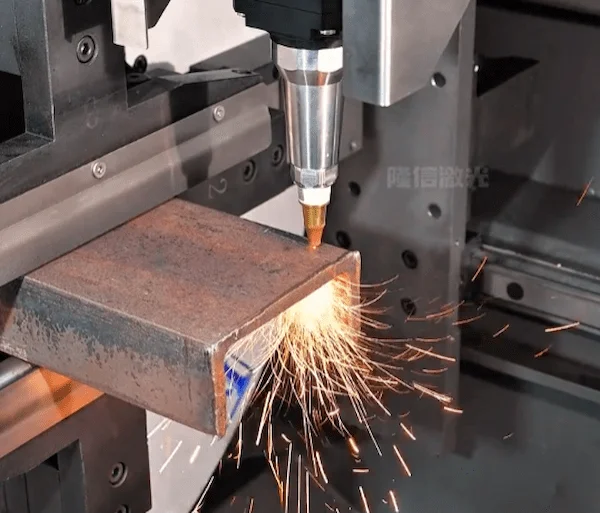
W świecie obróbki metali, urządzenie do cięcia rur laserem laserowa maszyna do cięcia rur jest niezbędnym narzędziem. Jego zdolność do tworzenia skomplikowanych kształtów, precyzyjnych połączeń i dokładnych cięć na materiałach rurowych zrewolucjonizowała branże od produkcji mebli po przemysł lotniczy. Jednak posiadanie wydajnej maszyny to tylko połowa sukcesu. Prawdziwy klucz do odblokowania jej pełnego potencjału—oraz zdobycia przewagi konkurencyjnej—leży w głębokim zrozumieniu i opanowaniu jej parametrów operacyjnych.
W Longxin Laser na własne oczy widzieliśmy, jak optymalizacja tych ustawień może drastycznie poprawić jakość cięcia, zwiększyć szybkość produkcji i zmniejszyć ilość odpadów materiałowych. Ten przewodnik przeprowadzi Cię przez podstawowe parametry, przedstawi sprawdzoną metodologię optymalizacji oraz zaoferuje praktyczne rozwiązania typowych problemów z cięciem.
Podstawowe parametry cięcia laserowego rur
Pomyśl o parametrach jak o pokrętłach i dźwigniach, które decydują o każdym aspekcie procesu cięcia. Każde ustawienie ma bezpośredni i znaczący wpływ na produkt końcowy.
- Moc lasera (Waty): To czysta siła wiązki laserowej. Więcej mocy jest wymagane w przypadku grubszych materiałów, ale użycie nadmiernej mocy na cienkościennych rurach może prowadzić do nadmiernego topienia, szerszej szczeliny cięcia (szerokość cięcia) oraz większej strefy wpływu ciepła (HAZ).
- Prędkość cięcia (mm/min): Prędkość, z jaką głowica laserowa porusza się wzdłuż materiału. To krytyczny kompromis: większa prędkość zwiększa wydajność, ale może pogorszyć jakość cięcia, prowadząc do szorstkich krawędzi lub niepełnych cięć. Wolniejsza prędkość poprawia jakość, ale zmniejsza przepustowość.
- Pozycja ogniska (mm): Odnosi się to do odległości między dyszą tnącą a punktem ogniskowania wiązki laserowej. W przypadku stali węglowej często stosuje się ognisko dodatnie (powyżej powierzchni materiału), aby ułatwić bardziej efektywną egzotermiczną reakcję cięcia i lepsze usuwanie żużla. Natomiast w przypadku stali nierdzewnej i aluminium ognisko ujemne (nieco wewnątrz materiału) pomaga uzyskać gładszą, czystszą krawędź.
- Ciśnienie i rodzaj gazu wspomagającego: Gaz wydmuchiwany przez dyszę podczas cięcia nie służy tylko do usuwania zanieczyszczeń. Jego rodzaj i ciśnienie są kluczowe.
- Tlen (O₂): Stosowany do cięcia stali węglowej. Tworzy egzotermiczną reakcję z podgrzanym metalem, przyspieszając cięcie i umożliwiając większe prędkości przy mniejszej mocy.
- Azot (N₂): Gaz obojętny stosowany do stali nierdzewnej i aluminium. Zapobiega utlenianiu podczas procesu cięcia, co daje czystą, wolną od utleniania i zadziorów krawędź.
- Typ i średnica dyszy: Dysza skupia gaz wspomagający. Rozmiar jej średnicy wpływa na przepływ gazu i rozkład ciśnienia. Mniejsza średnica zapewnia bardziej skoncentrowany strumień gazu, idealny do precyzyjnych, wąskich cięć.
Naukowe podejście do optymalizacji
Losowe zmienianie pokręteł jest nieefektywne. Systematyczne, naukowe podejście do optymalizacji parametrów zaoszczędzi Ci czas i materiał. Zalecamy czteroetapową metodologię opartą na najlepszych praktykach branżowych.
- Ustal punkt wyjściowy: Zacznij od parametrów zalecanych przez maszynę dla konkretnego materiału, grubości i typu rury. To zapewnia bezpieczny punkt startowy.
- Przeprowadź cięcia testowe: Stwórz program testowy, który izoluje i reguluje jeden parametr na raz. Na przykład wykonaj serię cięć na próbnej rurze, utrzymując stałą moc i gaz, jednocześnie stopniowo zmieniając prędkość cięcia.
- Oceń i dostosuj: Po każdym cięciu testowym dokładnie sprawdź wynik. Szukaj typowych wad, takich jak żużel, zadziory lub odkształcenia. Użyj mikroskopu, aby sprawdzić chropowatość powierzchni i potwierdzić jakość. Dostosuj parametr na podstawie swoich ustaleń.
- Dokumentuj wszystko: Prowadź szczegółowy dziennik testów, w tym użyte parametry, jakość cięcia i wszelkie wprowadzone zmiany. To tworzy cenną bibliotekę zoptymalizowanych ustawień na przyszłe projekty.
Ten proces, czasami nazywany w badaniach akademickich “projektowaniem eksperymentów” (DOE), zapewnia, że możesz niezawodnie odtwarzać wyniki wysokiej jakości.
Strategie specyficzne dla materiałów
Idealne ustawienia dla jednego materiału mogą być całkowicie niewłaściwe dla innego. Oto kilka ogólnych wskazówek dla popularnych materiałów.
| Materiał | Grubość (mm) | Moc lasera (kW) | Prędkość cięcia (m/min) | Pomoc gazowa | Uwagi |
| Stal węglowa | 2-4 | 3-6 | 12-25 | Tlen (O₂) | Reakcja egzotermiczna umożliwia szybsze cięcia. |
| Stal nierdzewna | 2-4 | 4-6 | 5-15 | Azot (N₂) | Zapobiega utlenianiu, zapewniając czystą, błyszczącą krawędź. |
| Aluminium | 2-4 | 4-8 | 6-18 | Azot (N₂) | Wysoka refleksyjność wymaga mocniejszego lasera. |
Uwaga: To ogólne zakresy. Optymalne parametry będą się różnić w zależności od konkretnego modelu maszyny, jakości wiązki i pożądanej jakości cięcia.
Rozwiązywanie typowych problemów z cięciem
Zrozumienie związku między problemem a jego rozwiązaniem jest cechą doświadczonego operatora. Oto szybka tabela referencyjna dla najczęstszych problemów.
| Problem | Potencjalne przyczyny | Regulacje parametrów i rozwiązania |
| Żużel / Zadziory | Przyczyna: Prędkość cięcia jest zbyt niska lub moc lasera zbyt wysoka. | Rozwiązanie: Zwiększ prędkość cięcia lub nieznacznie zmniejsz moc lasera. Upewnij się, że ognisko i ciśnienie gazu wspomagającego są prawidłowe. |
| Szorstka / Smugowata krawędź | Przyczyna: Nieprawidłowa pozycja ogniska lub niewystarczające ciśnienie gazu wspomagającego. | Rozwiązanie: Ponownie wyreguluj punkt ogniskowania i upewnij się, że ciśnienie gazu mieści się w optymalnym zakresie. Wyczyść dyszę i soczewkę. |
| Odkształcenie / Deformacja | Przyczyna: Nadmierny dopływ ciepła, często spowodowany zbyt wysoką mocą lub zbyt małą prędkością. | Rozwiązanie: Zwiększ prędkość cięcia lub zmniejsz moc. W przypadku cienkich materiałów użyj maszyny o niższej mocy lub dostosuj ustawienia impulsów. |
| Niepełne cięcia | Przyczyna: Prędkość cięcia jest zbyt duża lub moc lasera zbyt niska. | Rozwiązanie: Zmniejsz prędkość cięcia lub zwiększ moc lasera. Sprawdź, czy dysza nie jest zużyta lub wiązka nie jest nieprawidłowo ustawiona. |
Wartość optymalizacji: Poza cięciem
Optymalizacja parametrów to nie tylko czystsze cięcia; to strategiczna decyzja biznesowa. Zmniejszając potrzebę procesów wtórnych, takich jak usuwanie zadziorów i szlifowanie, oszczędzasz czas i koszty pracy. Zoptymalizowane ustawienia prowadzą również do mniejszej ilości odpadów materiałowych i dłuższej żywotności materiałów eksploatacyjnych, takich jak dysze i soczewki.
Nasze własne maszyny Longxin Laser, takie jak seria LX-K, są zaprojektowane z zaawansowanymi funkcjami, które sprawiają, że ten proces jest łatwiejszy niż kiedykolwiek. Dzięki naszej technologii cięcia bez żużlu piątej generacji znacznie zmniejszyliśmy jeden z najczęstszych problemów w cięciu rur, umożliwiając szybszy i bardziej niezawodny przepływ pracy.
In conclusion, becoming an expert in your laser tube cutting machine’s parameters is an ongoing process of learning, testing, and refinement. It turns a piece of high-tech machinery into a fine-tuned instrument, ensuring that every project meets the highest standards of quality and efficiency. By investing time in optimization, you’re not just improving your cuts—you’re improving your bottom line.