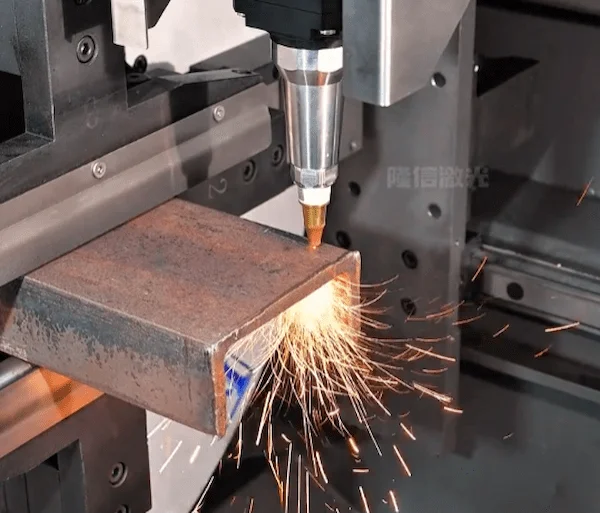
In der Welt der Metallverarbeitung ist ein Laser-Rohrschneidemaschine ein unverzichtbares Werkzeug. Seine Fähigkeit, komplexe Formen, komplizierte Verbindungen und präzise Schnitte an Rohrmaterialien zu erzeugen, hat Branchen von der Möbelherstellung bis zur Luft- und Raumfahrt revolutioniert. Aber eine leistungsstarke Maschine zu besitzen, ist nur die halbe Miete. Der wahre Schlüssel zur Entfaltung ihres vollen Potenzials – und zur Sicherung eines Wettbewerbsvorteils – liegt in einem tiefen Verständnis und der Beherrschung ihrer Betriebsparameter.
Bei Longxin Laser haben wir aus erster Hand gesehen, wie die Optimierung dieser Einstellungen die Schnittqualität dramatisch verbessern, die Produktionsgeschwindigkeit steigern und Materialabfall reduzieren kann. Dieser Leitfaden führt Sie durch die wesentlichen Parameter, bietet eine bewährte Optimierungsmethodik und liefert praktische Lösungen für häufige Schneidherausforderungen.
Die grundlegenden Parameter des Laserrohrschneidens
Stellen Sie sich die Parameter als die Regler und Hebel vor, die jeden Aspekt des Schneidprozesses bestimmen. Jede Einstellung hat einen direkten und erheblichen Einfluss auf das Endprodukt.
- Laserleistung (Watt): Dies ist die reine Kraft des Laserstrahls. Für dickere Materialien ist mehr Leistung erforderlich, aber übermäßige Leistung bei dünnwandigen Rohren kann zu übermäßigem Schmelzen, einer breiteren Schnittfuge (der Breite des Schnitts) und einer größeren Wärmeeinflusszone (WEZ) führen.
- Schnittgeschwindigkeit (mm/min): Die Geschwindigkeit, mit der sich der Laserkopf entlang des Materials bewegt. Dies ist ein kritischer Kompromiss: Eine höhere Geschwindigkeit steigert die Produktivität, kann aber die Schnittqualität beeinträchtigen und zu rauen Kanten oder unvollständigen Schnitten führen. Eine langsamere Geschwindigkeit verbessert die Qualität, reduziert jedoch den Durchsatz.
- Fokusposition (mm): Dies bezieht sich auf den Abstand zwischen der Schneiddüse und dem Brennpunkt des Laserstrahls. Bei Kohlenstoffstahl wird oft ein positiver Fokus (über der Materialoberfläche) verwendet, um eine effizientere exotherme Schneidreaktion und einen besseren Schlackeaustrag zu ermöglichen. Umgekehrt hilft bei Edelstahl und Aluminium ein negativer Fokus (leicht innerhalb des Materials), eine glattere, sauberere Kante zu erzeugen.
- Hilfsgasdruck und -typ: Das während des Schneidens durch die Düse geblasene Gas dient nicht nur zum Entfernen von Rückständen. Sein Typ und Druck sind entscheidend.
- Sauerstoff (O₂): Wird zum Schneiden von Kohlenstoffstahl verwendet. Er erzeugt eine exotherme Reaktion mit dem erhitzten Metall, beschleunigt den Schnitt und ermöglicht höhere Geschwindigkeiten mit weniger Leistung.
- Stickstoff (N₂): Ein inertes Gas, das für Edelstahl und Aluminium verwendet wird. Es verhindert Oxidation während des Schneidprozesses und führt zu einer sauberen, oxidationsfreien und gratfreien Kante.
- Düsentyp und -durchmesser: Die Düse fokussiert das Hilfsgas. Die Größe ihres Durchmessers beeinflusst den Gasfluss und die Druckverteilung. Ein kleinerer Durchmesser bietet einen konzentrierteren Gasstrom, ideal für präzise, schmale Schnitte.
Ein wissenschaftlicher Ansatz zur Optimierung
Einfach wahllos an den Reglern zu drehen, ist ineffizient. Ein systematischer, wissenschaftlicher Ansatz zur Parameteroptimierung spart Zeit und Material. Wir empfehlen eine vierschrittige Methodik, die auf Branchen-Best-Practices basiert.
- Eine Basislinie festlegen: Beginnen Sie mit den empfohlenen Parametern der Maschine für Ihr spezifisches Material, Ihre Dicke und Ihren Rohrtyp. Dies bietet einen sicheren Ausgangspunkt.
- Testschnitte durchführen: Erstellen Sie ein Testprogramm, das jeweils einen Parameter isoliert und anpasst. Führen Sie beispielsweise eine Reihe von Schnitten an einem Proberohr durch, wobei Sie Leistung und Gas konstant halten und die Schnittgeschwindigkeit schrittweise ändern.
- Bewerten und anpassen: Untersuchen Sie nach jedem Testschnitt das Ergebnis sorgfältig. Achten Sie auf häufige Fehler wie Schlacke, Grate oder Verzug. Verwenden Sie ein Mikroskop, um die Oberflächenrauheit zu prüfen und die Qualität zu bestätigen. Passen Sie den Parameter basierend auf Ihren Erkenntnissen an.
- Alles dokumentieren: Führen Sie ein detailliertes Protokoll Ihrer Tests, einschließlich der verwendeten Parameter, der Schnittqualität und aller vorgenommenen Anpassungen. Dies schafft eine wertvolle Bibliothek optimierter Einstellungen für zukünftige Projekte.
Dieser Prozess, in der akademischen Forschung manchmal als “Design of Experiments” (DOE) bezeichnet, stellt sicher, dass Sie qualitativ hochwertige Ergebnisse zuverlässig reproduzieren können.
Materialspezifische Strategien
Die idealen Einstellungen für ein Material können für ein anderes völlig falsch sein. Hier sind einige allgemeine Richtlinien für gängige Materialien.
| Material | Dicke (mm) | Laserleistung (kW) | Schnittgeschwindigkeit (m/min) | Assist-Gas | Anmerkungen |
| Kohlenstoffstahl | 2-4 | 3-6 | 12-25 | Sauerstoff (O₂) | Exotherme Reaktion ermöglicht schnellere Schnitte. |
| Edelstahl | 2-4 | 4-6 | 5-15 | Stickstoff (N₂) | Verhindert Oxidation und sorgt für eine saubere, glänzende Kante. |
| Aluminium | 2-4 | 4-8 | 6-18 | Stickstoff (N₂) | Hohe Reflektivität erfordert einen leistungsstärkeren Laser. |
Hinweis: Dies sind allgemeine Bereiche. Die optimalen Parameter variieren je nach spezifischem Maschinenmodell, Strahlqualität und gewünschter Schnittqualität.
Fehlerbehebung bei häufigen Schneidproblemen
Den Zusammenhang zwischen einem Problem und seiner Lösung zu verstehen, ist ein Kennzeichen eines erfahrenen Bedieners. Hier ist eine Schnellreferenztabelle für die häufigsten Probleme.
| Problem | Mögliche Ursachen | Parametereinstellungen und Lösungen |
| Schlacke / Grate | Ursache: Die Schnittgeschwindigkeit ist zu langsam oder die Laserleistung ist zu hoch. | Lösung: Erhöhen Sie die Schnittgeschwindigkeit oder verringern Sie die Laserleistung leicht. Stellen Sie den richtigen Fokus und Hilfsgasdruck sicher. |
| Raue / streifige Kante | Ursache: Falsche Fokusposition oder unzureichender Hilfsgasdruck. | Lösung: Passen Sie den Brennpunkt neu an und stellen Sie sicher, dass der Gasdruck im optimalen Bereich liegt. Reinigen Sie Düse und Linse. |
| Verzug / Verformung | Ursache: Übermäßige Wärmezufuhr, oft durch zu hohe Leistung oder zu langsame Geschwindigkeit. | Lösung: Erhöhen Sie die Schnittgeschwindigkeit oder verringern Sie die Leistung. Verwenden Sie bei dünnen Materialien eine Maschine mit geringerer Leistung oder passen Sie die Pulseinstellungen an. |
| Unvollständige Schnitte | Ursache: Die Schnittgeschwindigkeit ist zu hoch oder die Laserleistung ist zu niedrig. | Lösung: Verringern Sie die Schnittgeschwindigkeit oder erhöhen Sie die Laserleistung. Prüfen Sie auf eine abgenutzte Düse oder einen falsch ausgerichteten Strahl. |
Der Wert der Optimierung: Über den Schnitt hinaus
Parameteroptimierung dreht sich nicht nur um sauberere Schnitte; es ist eine strategische Geschäftsentscheidung. Durch die Reduzierung sekundärer Prozesse wie Entgraten und Schleifen sparen Sie Zeit und Arbeitskosten. Optimierte Einstellungen führen auch zu weniger Materialabfall und einer längeren Lebensdauer Ihrer Verbrauchsmaterialien wie Düsen und Linsen.
Unsere eigenen Longxin Laser-Maschinen, wie die LX-K-Serie, sind mit fortschrittlichen Funktionen ausgestattet, die diesen Prozess einfacher denn je machen. Mit unserer Technologie der fünften Generation für schlackenfreies Schneiden haben wir eines der häufigsten Probleme beim Rohrschneiden erheblich reduziert und ermöglichen so einen schnelleren, zuverlässigeren Arbeitsablauf.
In conclusion, becoming an expert in your laser tube cutting machine’s parameters is an ongoing process of learning, testing, and refinement. It turns a piece of high-tech machinery into a fine-tuned instrument, ensuring that every project meets the highest standards of quality and efficiency. By investing time in optimization, you’re not just improving your cuts—you’re improving your bottom line.