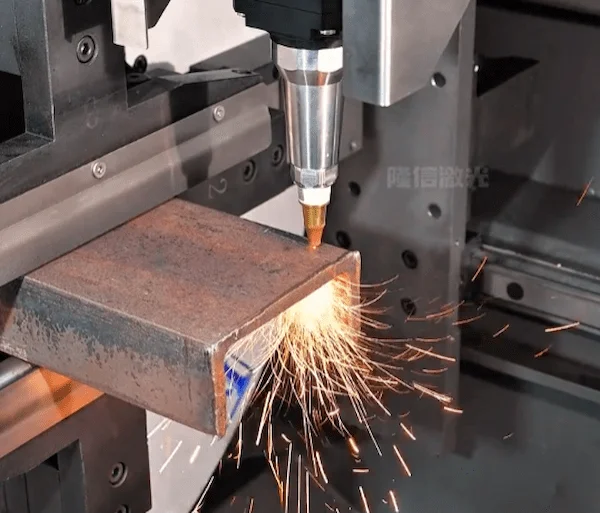
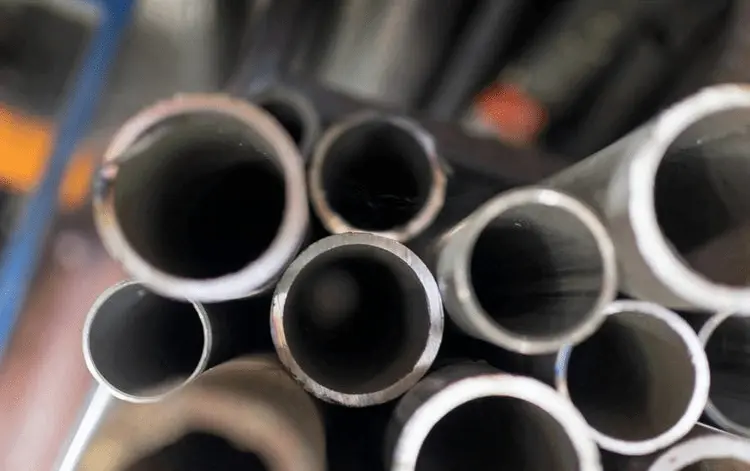
เครื่อง เลเซอร์ ตัด ท่อ มีความอเนกประสงค์สูงสำหรับการผลิตชิ้นส่วนโลหะ สามารถแปรรูปท่อรูปทรงต่างๆ โปรไฟล์ และวัสดุโลหะทั่วไปส่วนใหญ่ได้ด้วยความแม่นยำสูงและรอบเวลาที่รวดเร็ว.
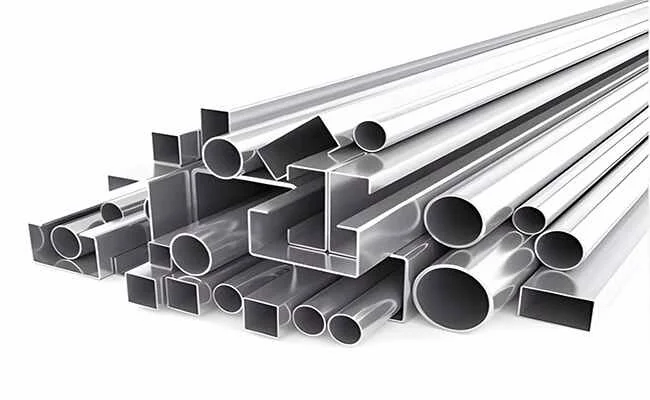
รูปทรงท่อและโปรไฟล์ที่สามารถตัดได้
เครื่องตัดท่อด้วยเลเซอร์สมัยใหม่สามารถแปรรูปท่อรูปทรงต่างๆ และโปรไฟล์โครงสร้างได้หลากหลาย ตั้งแต่ท่อกลมและท่อสี่เหลี่ยมมาตรฐานไปจนถึงหน้าตัดเปิดที่ซับซ้อนและการอัดขึ้นรูปเฉพาะทาง การตัดด้วยเลเซอร์ช่วยให้สร้างรูปทรง รู และการบากมุมที่แม่นยำได้ในการตั้งค่าเพียงครั้งเดียว.
| รูปทรงท่อ / โปรไฟล์ | การใช้งานทั่วไป |
|---|---|
|
ท่อกลม (Ø20–600 มม.)
|
ท่อส่ง เฟอร์นิเจอร์โครง เฟอร์นิเจอร์จักรยาน อุปกรณ์ทางการแพทย์ |
|
ท่อสี่เหลี่ยมจัตุรัสและสี่เหลี่ยมผืนผ้า
|
เสาอาคาร โครงเครื่องจักร ชั้นวางสินค้าในคลังสินค้า |
|
ท่อวงรีและท่อรี
|
อุปกรณ์ฟิตเนส ระบบไอเสีย โครงสร้างตกแต่ง |
|
โปรไฟล์หน้าตัดเปิด (C, U, L)
|
ตัวยึด โครงถัก โครงสร้างรองรับ |
|
|
การต่อเรือ สะพาน เครื่องจักรกลหนัก |
|
หน้าตัดอัดขึ้นรูปพิเศษ
|
เครื่องจักรกลการเกษตร ส่วนประกอบทางสถาปัตยกรรม |
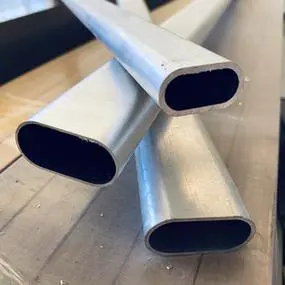
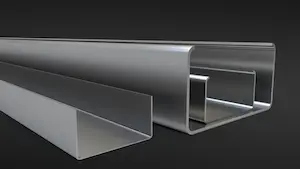
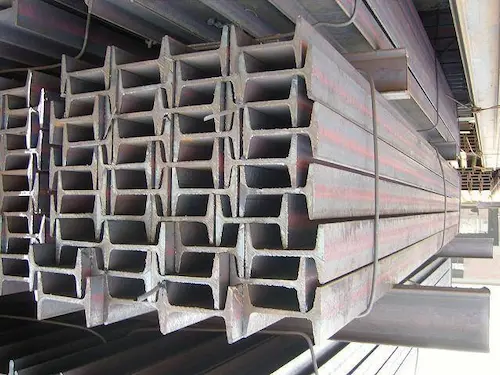
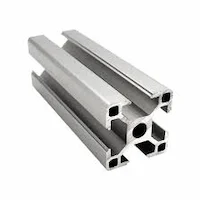
การแปรรูปเชิงลึกของโปรไฟล์โครงสร้างและรูปทรงงานหนัก
ความต้องการทางอุตสาหกรรมสมัยใหม่ได้ขยายออกไปเกินกว่าท่อหน้าตัดปิดไปสู่โปรไฟล์โครงสร้างที่ซับซ้อน เหล็กเอชบีม ไอบีม เหล็กฉาก และเหล็กรางน้ำเป็นกระดูกสันหลังของงานก่อสร้างและอุตสาหกรรมหนัก ซึ่งคุณภาพการแปรรูปส่งผลโดยตรงต่อความปลอดภัยของโครงสร้าง.
ขั้นตอนการทำงานแบบดั้งเดิมมักเกี่ยวข้องกับเครื่องจักรหลายเครื่อง—เลื่อย แท่นเจาะ และเครื่องกัด—ซึ่งต้องมีการขนถ่ายวัสดุระหว่างสถานี ระบบเลเซอร์ท่อแบบบูรณาการรวมการดำเนินการเหล่านี้ไว้ในการตั้งค่าเดียว ช่วยเพิ่มประสิทธิภาพและความแม่นยำอย่างมาก.
การแปรรูปโปรไฟล์หน้าตัดเปิด นำเสนอความท้าทายที่ไม่เหมือนใคร:
- การแปรรูปเหล็กเอชบีม ต้องให้หัวเลเซอร์เคลื่อนที่ไปมาระหว่างปีกและแผ่นกลาง ในขณะที่รักษาตำแหน่งจุดโฟกัสให้คงที่และดำเนินการอัลกอริทึมหลีกเลี่ยงการชน
- เหล็กฉากและเหล็กรางน้ำ ต้องการระบบตั้งศูนย์แบบปรับตัวเพื่อชดเชยหน้าตัดที่ไม่สมมาตรและป้องกันข้อผิดพลาดด้านมิติระหว่างการหมุน
- โปรไฟล์อัดขึ้นรูปเฉพาะทาง ที่มีหน้าตัดซับซ้อนได้รับประโยชน์จากการป้อนกลับด้วยการสแกน 3 มิติและระบบควบคุมหกแกน ทำให้สามารถจัดตำแหน่งได้อย่างแม่นยำระดับมิลลิเมตร
ความสามารถในการแปรรูปสูงสุดโดยทั่วไปรวมถึง:
- เส้นผ่าศุนย์กลางสอดท่อ: สูงสุด 530-600 มม.
- ความยาว: สูงสุด 12 เมตร (ขึ้นอยู่กับการกำหนดค่าเครื่องจักร)
- ความสามารถในการรับน้ำหนัก: สูงสุด 1.5 ตัน สำหรับระบบหัวจับสี่ตัวงานหนัก
วัสดุที่สามารถตัดได้ด้วยเครื่องตัดท่อเลเซอร์
เครื่องตัดท่อด้วยเลเซอร์ได้รับการออกแบบมาเพื่อการแปรรูปโลหะเป็นหลัก วัสดุต่างชนิดกันตอบสนองต่อพลังงานเลเซอร์แตกต่างกันไป ขึ้นอยู่กับการดูดซับ การสะท้อนแสง และการนำความร้อน.
- เหล็กกล้าคาร์บอน เป็นวัสดุท่อที่ถูกตัดบ่อยที่สุด มีการดูดซับเลเซอร์สูงและความเร็วในการตัดที่รวดเร็ว ทำให้เหมาะสำหรับการใช้งานในอุตสาหกรรมที่หลากหลาย.
- สแตนเลส ถูกใช้อย่างแพร่หลายสำหรับการตัดท่อด้วยเลเซอร์และให้ขอบที่สะอาดปราศจากออกไซด์เมื่อใช้ก๊าซช่วยไนโตรเจน โดยเฉพาะอย่างยิ่งสำหรับชิ้นส่วนตกแต่งหรือชิ้นส่วนที่มองเห็นได้.
- อะลูมิเนียมอัลลอยด์ สามารถตัดได้อย่างมีประสิทธิภาพด้วยกำลังเลเซอร์ที่สูงขึ้นและการควบคุมก๊าซที่เหมาะสม เนื่องจากมีการสะท้อนแสงและการนำความร้อนสูง จึงจำเป็นต้องมีการป้องกันทางแสงที่เสถียร.
- ทองแดงและทองเหลือง เป็นวัสดุที่ท้าทายมากขึ้นเนื่องจากการสะท้อนแสงที่สูงมาก ด้วยไฟเบอร์เลเซอร์กำลังสูงสมัยใหม่และระบบป้องกันการสะท้อนกลับ ทำให้สามารถแปรรูปความหนาผนังบางถึงปานกลางได้อย่างน่าเชื่อถือ.
- ท่อเหล็กชุบสังกะสี สามารถตัดด้วยเลเซอร์ได้ แต่การจัดการไอสังกะสีและการดูดควันที่มีประสิทธิภาพเป็นสิ่งจำเป็นเพื่อปกป้องทั้งอุปกรณ์และผู้ปฏิบัติงาน.
- โลหะผสมไทเทเนียม มักใช้ในงานที่มีมูลค่าสูง การตัดด้วยเลเซอร์สามารถทำได้เมื่อใช้ก๊าซเฉื่อยความบริสุทธิ์สูงเพื่อรักษาคุณภาพขอบและป้องกันการเกิดออกซิเดชัน.
ความหนาสูงสุดของท่อที่สามารถตัดได้
| วัสดุ | ความหนาที่ใช้ในการผลิตโดยทั่วไป |
|---|---|
| เหล็กกล้าคาร์บอน | 3–12 มม. |
| สแตนเลส | 2–8 mm |
| อะลูมิเนียมอัลลอยด์ | 2–6 mm |
| Copper & brass | 2–4 mm |
| เหล็กชุบสังกะสี | 1–6 mm |
| โลหะผสมไทเทเนียม | 2–6 mm |
Tubes that cannot be cut
Not all tube materials are suitable for laser cutting. Some materials may cause serious safety hazards, equipment damage, or poor cutting quality.
Materials that should NOT be laser cut include:
-
Toxic gas–releasing plastics
Such as PVC, PTFE, and vinyl. These materials release corrosive or highly toxic gases during laser cutting, which can damage equipment and pose serious health risks. -
Highly flammable plastics and foams
Materials like polystyrene foam and thick polycarbonate ignite easily and may cause uncontrolled burning. -
Fiber-reinforced composites
Carbon fiber and fiberglass tubes release hazardous fumes and suffer from poor edge quality due to uneven laser absorption. -
Transparent materials
Glass and clear acrylic do not absorb fiber laser energy effectively and cannot be cut. -
High-oil natural materials
Oily wood tubes are extremely flammable and contaminate optical components.
Recommended alternatives include mechanical sawing, waterjet cutting, CO₂ lasers (for some plastics), or specialized composite cutting tools.
Important safety notes:
- PVC and chlorine-containing materials are the absolute “red line” in laser cutting. The hydrochloric acid produced corrodes machine rails, ball screws, precision lenses, and CNC systems, causing permanent damage
- ABS cutting releases hydrogen cyanide gas, threatening operator life even at low concentrations
- เหล็กชุบสังกะสี requires careful processing as zinc vapor can contaminate optics and pose respiratory hazards
Material thickness limitations:
Even suitable materials have practical limits:
- Thick copper/aluminum(>10mm) may exceed cutting capacity of lower-power systems
- เหล็กกล้าคาร์บอน beyond 25-40mm requires ultra-high power lasers (10kW+)
- เส้นผ่าศุนย์กลางสอดท่อ exceeding chuck capacity (typically >530-600mm) cannot be processed
Making the right investment:
Success with tube laser cutting requires matching machine capabilities to your specific material portfolio, geometric complexity, production volume, and automation requirements. Consult with equipment manufacturers to configure systems that align precisely with your application needs, ensuring optimal return on investment and long-term competitive advantage.