أصبح القطع بالليزر الخيار الافتراضي للتصنيع المعدني عالي الدقة. سواء كنت تحدد مواصفات الأجزاء لدورة إنتاج أو تقيّم عروض الموردين، فإن فهم الاختلافات العملية وضوابط العملية لقطع الفولاذ المقاوم للصدأ بالليزر مقابل الفولاذ الكربوني سيوفر الوقت، ويقلل إعادة العمل، ويحسن جودة الأجزاء.
اختر عائلة الليزر المناسبة للمهمة
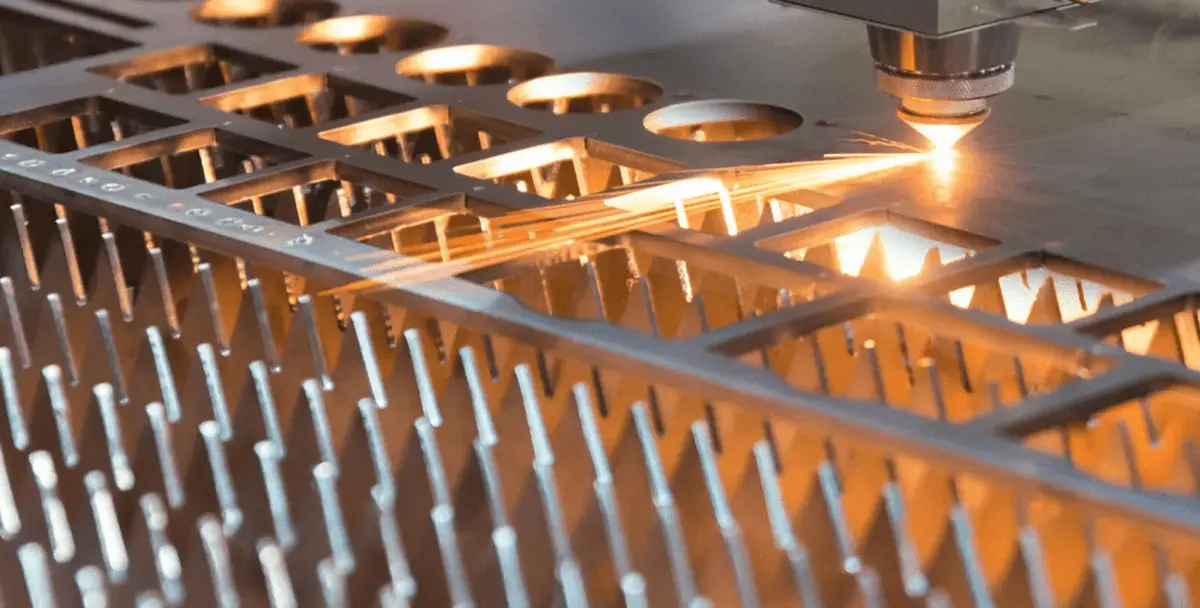
تهيمن تقنيتان لليزر على الاستخدام الصناعي: ليزر الألياف وليزر ثاني أكسيد الكربون. بالنسبة لمعظم الورش الحديثة ولقطع الفولاذ المقاوم للصدأ بالليزر، فإن ليزر الألياف هو الحصان العامل — فهو يوفر كفاءة كهربائية-بصرية عالية، وبقعًا أدق، وتكلفة تشغيل أقل للصفائح الرقيقة إلى متوسطة السماكة. لا يزال ليزر ثاني أكسيد الكربون مفيدًا للألواح السميكة جدًا أو عندما تكون ملفات القطع المحددة مطلوبة، لكنه عادةً ما يتطلب صيانة ومحاذاة أعلى.
عند تحديد مواصفات المعدات، طابق قوة الليزر مع نطاق السماكة المتوقع وإيقاع الإنتاج (القطع المستمر، القطع المتداخل، تكرار الثقب). الإفراط في تحديد القوة يزيد التكلفة الرأسمالية دون ضمانات جودة؛ التقليل في تحديد القوة يزيد فشل الثقب والقطع.
الغاز المساعد مهم — تشطيب السطح مقابل السرعة
اختيار الغاز المساعد هو أحد أبسط القرارات وأكثرها تأثيرًا:
- الفولاذ المقاوم للصدأ: استخدم نيتروجين عالي النقاء لإنتاج حافة قطع لامعة وخالية من الأكسدة والحفاظ على مقاومة التآكل. يمنع النيتروجين الأكسدة أثناء عملية طرد المعدن المنصهر، مما يبقي سطح القطع مناسبًا للعديد من التجميعات دون معالجة سلبية إضافية.
- الفولاذ الكربوني (اللين): يُستخدم الأكسجين عادةً لأنه يتفاعل طاردًا للحرارة مع المعدن، مما يزيد سرعة القطع ويسمح بقطع مقاطع أكثر سمكًا بقوة ليزر أقل. المقابل هو حافة مؤكسدة (قشور داكنة مرئية) قد تتطلب تنظيفًا لاحقًا.
يجب ضبط ضغط الغاز ونقائه حسب السماكة. الغاز منخفض الضغط أو الملوث سيخلق خبثًا وإعادة قطع؛ الضغط المرتفع بشكل مفرط يمكن أن يزعج تيار المعدن المنصهر ويوسع عرض القطع.
الفوهة والتركيز والثقب — تعديلات صغيرة، نتائج كبيرة
ثلاثة إعدادات للآلة يتم التقليل من تقديرها باستمرار:
- قطر الفوهة — اختر فتحة الفوهة بما يتناسب مع سماكة الصفيحة. الفتحات الأصغر تركز تدفق الغاز للصفائح الرقيقة؛ الفتحات الأكبر تساعد في طرد المواد المنصهرة على الألواح الأكثر سمكًا.
- موضع التركيز — التركيز السلبي الطفيف (التركيز أسفل السطح العلوي) غالبًا ما يحسن جودة حافة القطع للفولاذ المقاوم للصدأ من خلال تشجيع بركة صهر مستقرة وإخراج أنظف؛ لبعض تطبيقات الفولاذ الكربوني، يعطي التركيز المحايد أو الإيجابي الطفيف اختراقًا أسرع.
- استراتيجية الثقب — استخدم الثقب المتدرج أو الخطوي أو النبضي حسب السماكة والسبيكة. الثقب المتحكم فيه يقلل الترشيش والإجهاد المتبقي عند فتحة البداية.
عاير واحفظ مجموعات المعلمات لكل مزيج مادة/سماكة. هذا هو المكان الذي تكتسب فيه الورش التكرارية بسرعة.
نافذة العملية: وازن القوة والسرعة والتردد
تحسين “نافذة العملية” يعني إيجاد مزيج قوة الليزر وسرعة الحركة وتردد النبض أو التعديل الذي ينتج قطعًا كامل الاختراق بعرض قطع مقبول وحد أدنى من الخبث.
نهج عملي:
- ابدأ بإعدادات ثقب متحفظة وقلل وقت الثقب بمجرد إثبات القطع.
- زد سرعة الحركة تدريجيًا حتى يظهر الخبث؛ ثم تراجع إلى آخر إعداد جيد.
- للأنظمة النبضية أو عندما يكون لون الحافة مهمًا، اضبط التردد ودورة التشغيل للتحكم في ديناميكيات الصهر.
الصيانة والمحاذاة — غير جذابة لكنها أساسية
الصيانة الوقائية المنتظمة تحقق مزيدًا من وقت التشغيل وعددًا أقل من مفاجآت العملية:
- حافظ على نظافة البصريات ومحاذاتها؛ حتى التلوث الصغير يزيد القوة المطلوبة ويزيد سوء تشطيب الحافة.
- افحص واستبدل الفوهات وفقًا للجدول الزمني — تآكل الفوهة الصغير يغير أنماط تدفق الغاز.
- راقب نقاء الغاز وضغطه؛ تتبع دفعات المواد الاستهلاكية بحيث يمكن تتبع التغييرات في جودة الحافة إلى سبب جذري.
المعالجة اللاحقة وفحوصات الجودة
حتى مع عملية مضبوطة، تتطلب الأجزاء عادةً بعض الفحوصات:
- فحص بصري للحافة للتأكد من الأكسدة والخبث.
- فحوصات الأبعاد (الفرجار، آلة القياس ثلاثية الأبعاد للتفاوتات الضيقة).
- للأجزاء التي يجب أن تحافظ على مقاومة التآكل، فكر في المعالجة السلبية أو التلميع الكهربائي بعد القطع.
جدول مرجعي عملي (للاستخدام السريع)
| المادة | نطاق السماكة النموذجي | الغاز المساعد | فتحة الفوهة النموذجية | إزاحة التركيز (بالنسبة للسطح) |
| الفولاذ المقاوم للصدأ | 5 – 6 مم | نيتروجين (نقاء عالٍ) | 5 – 3.0 مم | سلبي طفيف (–0.5 إلى –1.5 مم) |
| الفولاذ المقاوم للصدأ | 6 – 20 مم | نيتروجين (للون) / أكسجين نادرًا | 0 – 4.0 مم | سلبي طفيف إلى محايد |
| الصلب الكربوني | 5 – 20 مم | أكسجين (للسرعة) | 0 – 4.0 مم | محايد إلى إيجابي طفيف |
(استخدم الجدول كنقطة بداية — جهازك وتصميم الفوهة ونظام الهواء/الغاز في الورشة سيغيرون المستوى الأمثل.)
مثال قصير من الورشة
في لونغشين ليزر، غالبًا ما نرى الورش تقلل التشطيب النهائي بنسبة 30–50% ببساطة عن طريق التحويل من الهواء المضغوط إلى النيتروجين بدرجة الأدوات لقطع الفولاذ المقاوم للصدأ، وعن طريق حفظ الوصفات المضبوطة لكل وظيفة. الاستثمار في نظام غاز جيد والتحكم المنضبط في المعايير يؤتي ثماره دائمًا تقريبًا في تقليل إعادة العمل ورفع معدلات قبول القطع.
ملاحظات السلامة والبيئة
ينتج عن قطع المعادن أبخرة وجسيمات. تأكد من تركيب أنظمة شفط وترشيح مناسبة وصيانتها. احمِ المشغلين بمعدات الوقاية الشخصية المناسبة وفرض إجراءات التصاريح للثقوب الكبيرة وعمليات التشغيل المتداخلة.
قطع الليزر بسيط في البداية بشكل خادع وغني بالتفاصيل الدقيقة في الإتقان. لمحترفي المشتريات، تجمع أفضل العقود بين مواصفات المواد الواضحة، ونوافذ العمليات المتفق عليها، ومعايير القبول القابلة للقياس (حالة الحافة، والتفاوتات البعدية، والمعالجة السطحية). للمهندسين والمشغلين، التحسينات التدريجية — غاز أنظف، وفوهات أفضل، ومكتبات وصفات محفوظة، وعناية منتظمة بالعدسات — عادةً ما تحقق أكبر عوائد على الإنتاجية وجودة التشطيب لمشاريع قطع الليزر للفولاذ المقاوم للصدأ والفولاذ الكربوني.