Il taglio laser è diventato la scelta predefinita per la lavorazione di precisione dei metalli. Che tu stia specificando componenti per una produzione in serie o valutando preventivi dei fornitori, comprendere le differenze pratiche e i controlli di processo per il taglio laser dell'acciaio inossidabile rispetto all'acciaio al carbonio farà risparmiare tempo, ridurrà le rilavorazioni e migliorerà la qualità dei pezzi.
Scegli la giusta famiglia di laser per il lavoro
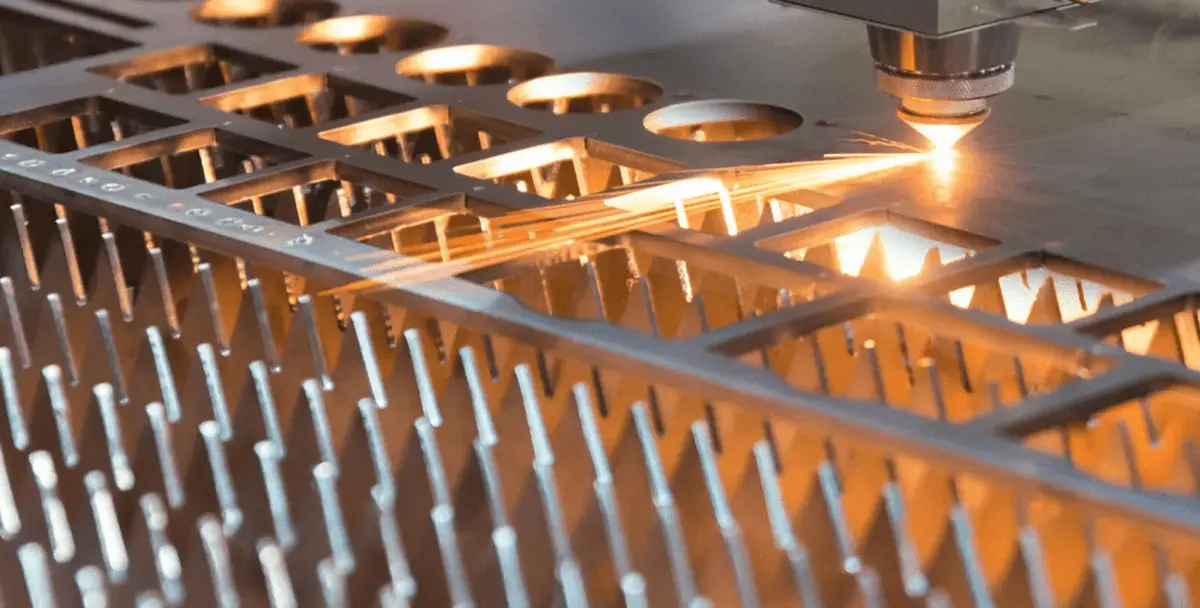
Due tecnologie laser dominano l'uso industriale: i laser a fibra e i laser a CO₂. Per la maggior parte delle officine moderne e per il taglio laser dell'acciaio inossidabile, i laser a fibra sono il cavallo di battaglia — offrono un'elevata efficienza elettrico-ottica, spot più stretti e costi operativi inferiori per lamiere sottili e di medio spessore. I laser a CO₂ possono essere ancora utili per piastre molto spesse o quando sono richiesti profili di taglio specifici, ma di solito comportano maggiori esigenze di manutenzione e allineamento.
Quando specifichi le attrezzature, abbina la potenza del laser all'intervallo di spessore previsto e al ritmo di produzione (taglio continuo, nidificato, frequenza di perforazione). Sovradimensionare la potenza aumenta i costi di capitale senza garanzie di miglioramento della qualità; sottodimensionare la potenza aumenta i guasti di perforazione e taglio.
Il gas di assistenza conta — finitura superficiale vs velocità
La scelta del gas di assistenza è una delle decisioni più semplici e influenti:
- Acciaio inossidabile: Utilizza azoto ad alta purezza per produrre un bordo di taglio brillante e privo di ossidazione e preservare la resistenza alla corrosione. L'azoto previene l'ossidazione durante il processo di espulsione del materiale fuso, mantenendo la superficie di taglio adatta a molti assemblaggi senza ulteriore passivazione.
- Acciaio al carbonio (dolce): L'ossigeno è comunemente utilizzato perché reagisce esotermicamente con il metallo, aumentando la velocità di taglio e consentendo di tagliare sezioni più spesse con minore potenza laser. Il compromesso è un bordo ossidato (scaglia scura visibile) che può richiedere una pulizia successiva.
La pressione e la purezza del gas devono essere calibrate in base allo spessore. Gas a bassa pressione o contaminato creerà scorie e ritagli; una pressione eccessivamente alta può disturbare il flusso del materiale fuso e allargare il kerf.
Ugello, messa a fuoco e perforazione — piccole regolazioni, grandi risultati
Tre impostazioni della macchina sono ripetutamente sottovalutate:
- Diametro dell'ugello — seleziona l'orifizio dell'ugello proporzionale allo spessore della lamiera. Orifizi più piccoli concentrano il flusso di gas per lamiere sottili; orifizi più grandi aiutano a soffiare via il materiale fuso su piastre più spesse.
- Posizione della messa a fuoco — una leggera messa a fuoco negativa (fuoco sotto la superficie superiore) spesso migliora la qualità del bordo di taglio per l'acciaio inossidabile favorendo un bagno di fusione stabile e un'espulsione più pulita; per alcune applicazioni in acciaio al carbonio una messa a fuoco neutra o leggermente positiva offre una penetrazione più rapida.
- Strategia di perforazione — utilizza perforazione a rampa, a gradini o pulsata a seconda dello spessore e della lega. Una perforazione controllata riduce gli spruzzi e lo stress residuo nel foro iniziale.
Calibra e salva i set di parametri per ogni combinazione materiale/spessore. È qui che le officine guadagnano rapidamente ripetibilità.
Finestra di processo: bilancia potenza, velocità, frequenza
Ottimizzare la “finestra di processo” significa trovare la combinazione di potenza laser, velocità di avanzamento e frequenza di impulso o modulazione che produce un taglio a piena penetrazione con kerf accettabile e scorie minime.
Un approccio pratico:
- Inizia con impostazioni di perforazione conservative e riduci il tempo di perforazione una volta che il taglio è comprovato.
- Aumenta gradualmente la velocità di avanzamento finché non compaiono scorie; poi torna all'ultima impostazione buona.
- Per sistemi pulsati o dove il colore del bordo è importante, regola frequenza e ciclo di lavoro per controllare le dinamiche del materiale fuso.
Manutenzione e allineamento — poco affascinanti ma essenziali
Una manutenzione preventiva regolare garantisce più tempo di attività e meno sorprese di processo:
- Mantieni le ottiche pulite e allineate; anche una piccola contaminazione aumenta la potenza richiesta e peggiora la finitura del bordo.
- Ispeziona e sostituisci gli ugelli secondo programma — una piccola usura dell'ugello cambia i modelli di flusso del gas.
- Monitora purezza e pressione del gas; traccia i lotti di consumabili così i cambiamenti nella qualità del bordo possono essere ricondotti a una causa principale.
Post-lavorazione e controlli di qualità
Anche con un processo calibrato, i pezzi di solito richiedono alcuni controlli:
- Ispezione visiva del bordo per ossidazione e scorie.
- Controlli dimensionali (calibri, CMM per tolleranze strette).
- Per pezzi che devono mantenere la resistenza alla corrosione, considera passivazione o elettrolucidatura dopo il taglio.
Tabella di riferimento pratica (uso rapido)
| Materiale | Fascia di spessore tipica | Gas di assistenza | Orifizio ugello tipico | Offset di messa a fuoco (relativo alla superficie) |
| Acciaio inossidabile | 0,5 – 6 mm | Azoto (alta purezza) | 1,5 – 3,0 mm | Leggermente negativo (–0,5 a –1,5 mm) |
| Acciaio inossidabile | 6 – 20 mm | Azoto (per colore) / ossigeno raramente | 3,0 – 4,0 mm | Da leggermente negativo a neutro |
| Acciaio al carbonio | 0,5 – 20 mm | Ossigeno (per velocità) | 2,0 – 4,0 mm | Da neutro a leggermente positivo |
(Usa la tabella come punto di partenza — la tua macchina, il design dell'ugello e il sistema di aria/gas dell'officina cambieranno l'ottimale.)
Un breve esempio di officina
At Longxin Laser we often see shops reduce downstream finishing by 30–50% simply by switching from compressed air to instrument-grade nitrogen for stainless parts and by saving tuned recipes per job. The investment in a good gas system and disciplined parameter control almost always pays back in less rework and higher part acceptance rates.
Safety and environmental notes
Metal cutting creates fumes and particulates. Ensure proper extraction and filtration systems are installed and maintained. Guard operators with appropriate PPE and enforce permit procedures for large pierces and nesting runs.
Laser cutting is deceptively simple to start and richly nuanced to master. For procurement professionals, the best contracts combine clear material specs, agreed process windows, and measurable acceptance criteria (edge condition, dimensional tolerance, and surface treatment). For engineers and operators, incremental improvements — cleaner gas, better nozzles, saved recipe libraries and regular optics care — usually yield the biggest returns on yield and finish quality for laser cutting stainless steel and carbon steel projects.