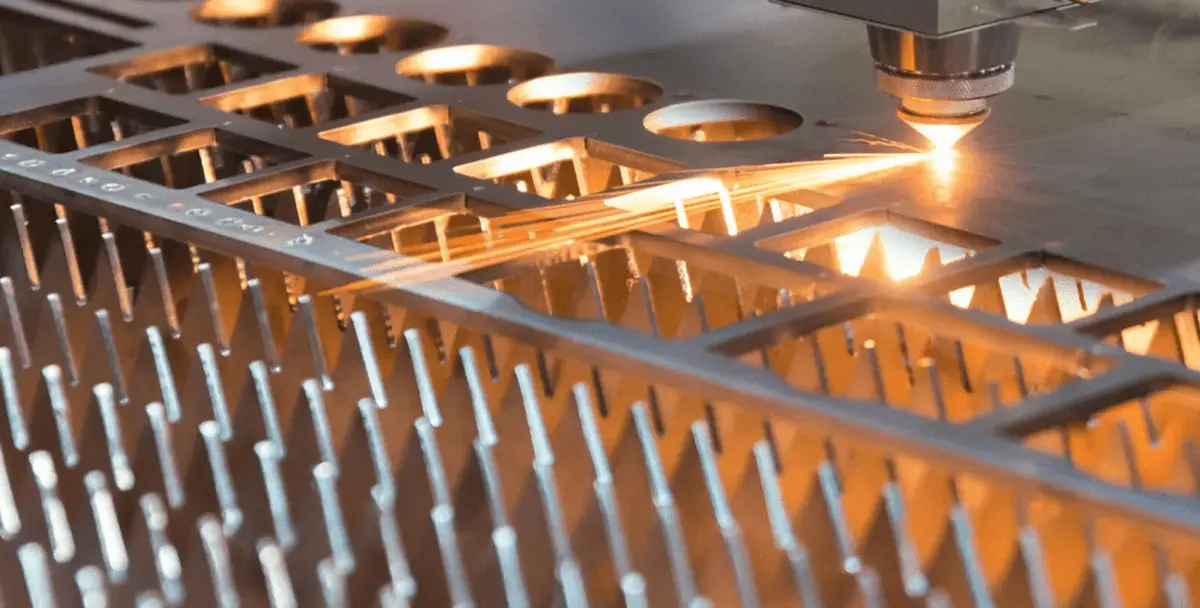
Pemotongan laser telah menjadi pilihan utama untuk fabrikasi logam presisi tinggi. Baik Anda menentukan komponen untuk produksi massal atau mengevaluasi penawaran pemasok, memahami perbedaan praktis dan kontrol proses untuk pemotongan laser baja tahan karat versus baja karbon akan menghemat waktu, mengurangi pengerjaan ulang, dan meningkatkan kualitas komponen.
Pilih keluarga laser yang tepat untuk pekerjaan tersebut
Dua teknologi laser mendominasi penggunaan industri: laser serat dan laser CO₂. Untuk sebagian besar bengkel modern dan untuk pemotongan laser baja tahan karat, laser serat adalah andalan — laser ini memberikan efisiensi listrik-ke-optik yang tinggi, titik yang lebih rapat, dan biaya operasional yang lebih rendah untuk lembaran tipis hingga sedang. Laser CO₂ masih berguna untuk pelat yang sangat tebal atau ketika profil kerf tertentu diperlukan, tetapi biasanya membutuhkan perawatan dan penyelarasan yang lebih tinggi.
Saat menentukan peralatan, sesuaikan daya laser dengan rentang ketebalan yang diharapkan dan ritme produksi (kontinu, pemotongan bersarang, frekuensi penembusan). Menentukan daya yang berlebihan meningkatkan biaya modal tanpa jaminan peningkatan kualitas; daya yang kurang meningkatkan kegagalan penembusan dan pemotongan.
Gas bantu itu penting — hasil permukaan vs kecepatan
Pilihan gas bantu adalah salah satu keputusan paling sederhana dan paling berpengaruh:
- Baja tahan karat: Gunakan nitrogen kemurnian tinggi untuk menghasilkan tepi potong yang cerah dan bebas oksida serta mempertahankan ketahanan korosi. Nitrogen mencegah oksidasi selama proses peleburan-ejeksi, menjaga permukaan potong tetap cocok untuk banyak rakitan tanpa pasivasi tambahan.
- Baja karbon (ringan): Oksigen umumnya digunakan karena bereaksi secara eksotermik dengan logam, meningkatkan kecepatan pemotongan dan memungkinkan bagian yang lebih tebal dipotong dengan daya laser yang lebih rendah. Tradeoff-nya adalah tepi yang teroksidasi (skala gelap yang terlihat) yang mungkin memerlukan pembersihan tambahan.
Tekanan dan kemurnian gas harus disesuaikan dengan ketebalan. Gas bertekanan rendah atau terkontaminasi akan menciptakan terak dan pemotongan ulang; tekanan yang terlalu tinggi dapat mengganggu aliran lelehan dan memperlebar kerf.
Nosel, fokus, dan penembusan — penyesuaian kecil, hasil besar
Tiga pengaturan mesin sering kali diremehkan:
- Diameter nosel — pilih lubang nosel yang proporsional dengan ketebalan lembaran. Lubang yang lebih kecil memusatkan aliran gas untuk lembaran tipis; lubang yang lebih besar membantu meniup material cair pada pelat yang lebih tebal.
- Posisi fokus — fokus negatif sedikit (fokus di bawah permukaan atas) sering kali meningkatkan kualitas tepi potong untuk baja tahan karat dengan mendorong kolam lelehan yang stabil dan ejeksi yang lebih bersih; untuk beberapa aplikasi baja karbon, fokus netral atau sedikit positif memberikan penetrasi yang lebih cepat.
- Strategi penembusan — gunakan penembusan bertahap, berundak, atau berdenyut tergantung pada ketebalan dan paduan. Penembusan terkontrol mengurangi percikan dan tegangan sisa di lubang awal.
Kalibrasi dan simpan set parameter untuk setiap kombinasi material/ketebalan. Di sinilah bengkel dengan cepat mendapatkan pengulangan.
Jendela proses: seimbangkan daya, kecepatan, frekuensi
Mengoptimalkan “jendela proses” berarti menemukan kombinasi daya laser, kecepatan lintasan, dan frekuensi pulsa atau modulasi yang menghasilkan potongan penetrasi penuh dengan kerf yang dapat diterima dan terak minimal.
Pendekatan praktis:
- Mulai dengan pengaturan penembusan konservatif dan kurangi waktu penembusan setelah potongan terbukti.
- Tingkatkan kecepatan lintasan secara bertahap sampai terak muncul; lalu mundur ke pengaturan terbaik terakhir.
- Untuk sistem berdenyut atau di mana warna tepi penting, sesuaikan frekuensi dan siklus kerja untuk mengontrol dinamika lelehan.
Perawatan dan penyelarasan — tidak menarik tetapi penting
Perawatan pencegahan rutin menghasilkan lebih banyak waktu operasional dan lebih sedikit kejutan proses:
- Jaga optik tetap bersih dan selaras; bahkan kontaminasi kecil meningkatkan daya yang dibutuhkan dan memperburuk hasil tepi.
- Periksa dan ganti nosel sesuai jadwal — keausan nosel kecil mengubah pola aliran gas.
- Pantau kemurnian dan tekanan gas; lacak batch konsumabel sehingga perubahan kualitas tepi dapat ditelusuri ke akar penyebabnya.
Pasca-pemrosesan dan pemeriksaan kualitas
Bahkan dengan proses yang disetel, komponen biasanya memerlukan beberapa pemeriksaan:
- Inspeksi visual tepi untuk oksidasi dan terak.
- Pemeriksaan dimensi (kaliper, CMM untuk toleransi ketat).
- Untuk komponen yang harus mempertahankan ketahanan korosi, pertimbangkan pasivasi atau elektropolishing setelah pemotongan.
Tabel referensi praktis (penggunaan cepat)
| Bahan | Rentang ketebalan tipikal | Gas bantu | Lubang nosel tipikal | Offset fokus (relatif terhadap permukaan) |
| Besi tahan karat | 0,5 – 6 mm | Nitrogen (kemurnian tinggi) | 1,5 – 3,0 mm | Negatif sedikit (–0,5 hingga –1,5 mm) |
| Besi tahan karat | 6 – 20 mm | Nitrogen (untuk warna) / oksigen jarang | 3,0 – 4,0 mm | Negatif sedikit hingga netral |
| Baja karbon | 0,5 – 20 mm | Oksigen (untuk kecepatan) | 2,0 – 4,0 mm | Netral hingga positif sedikit |
(Gunakan tabel sebagai titik awal — mesin Anda, desain nosel, dan sistem udara/gas bengkel akan mengubah titik optimalnya.)
Contoh singkat dari bengkel
At Longxin Laser we often see shops reduce downstream finishing by 30–50% simply by switching from compressed air to instrument-grade nitrogen for stainless parts and by saving tuned recipes per job. The investment in a good gas system and disciplined parameter control almost always pays back in less rework and higher part acceptance rates.
Safety and environmental notes
Metal cutting creates fumes and particulates. Ensure proper extraction and filtration systems are installed and maintained. Guard operators with appropriate PPE and enforce permit procedures for large pierces and nesting runs.
Laser cutting is deceptively simple to start and richly nuanced to master. For procurement professionals, the best contracts combine clear material specs, agreed process windows, and measurable acceptance criteria (edge condition, dimensional tolerance, and surface treatment). For engineers and operators, incremental improvements — cleaner gas, better nozzles, saved recipe libraries and regular optics care — usually yield the biggest returns on yield and finish quality for laser cutting stainless steel and carbon steel projects.