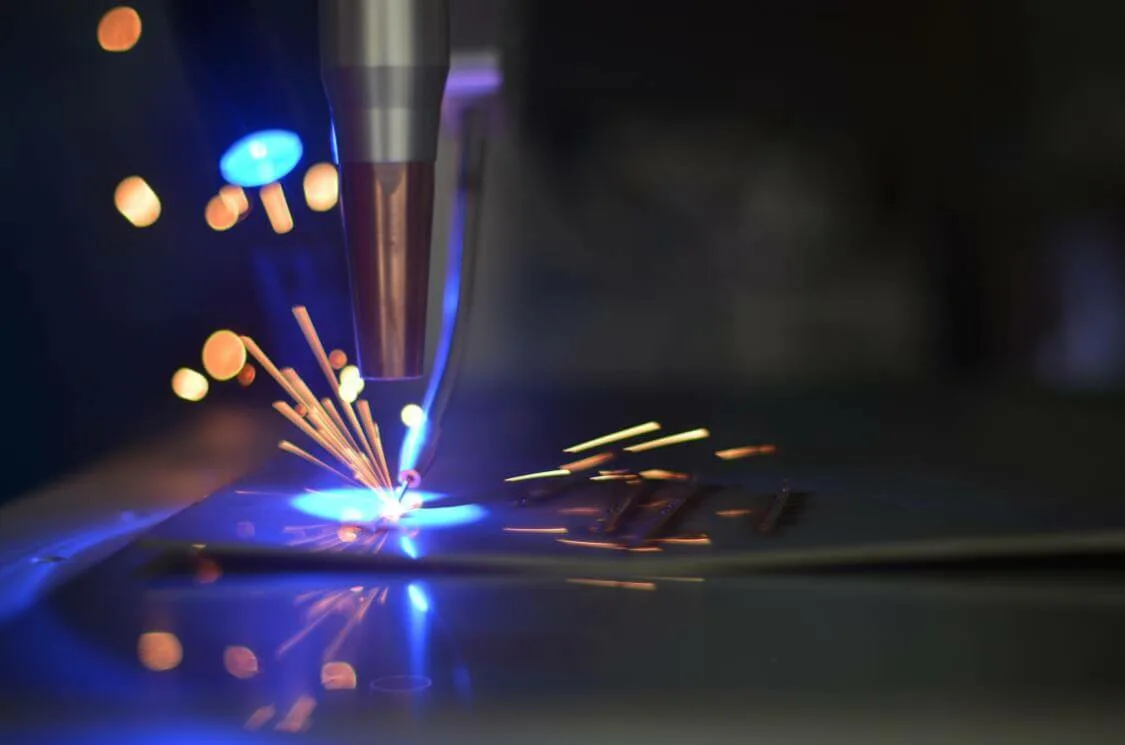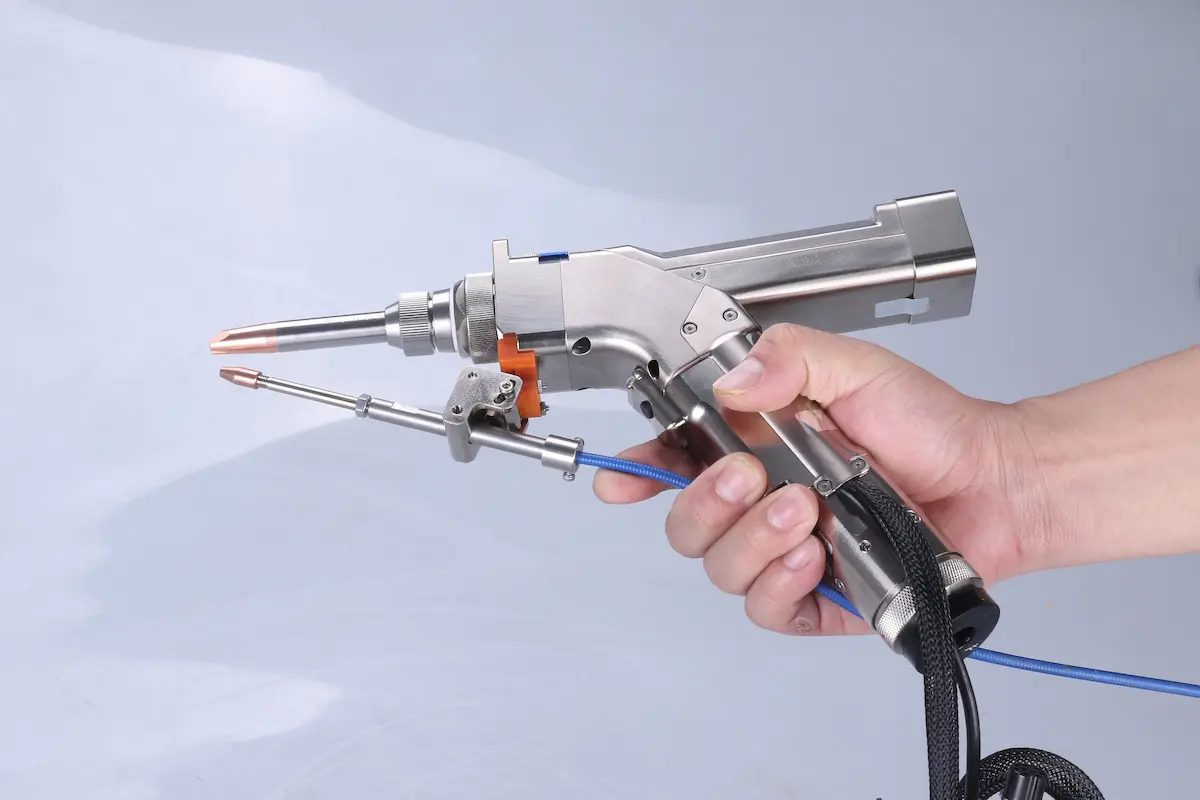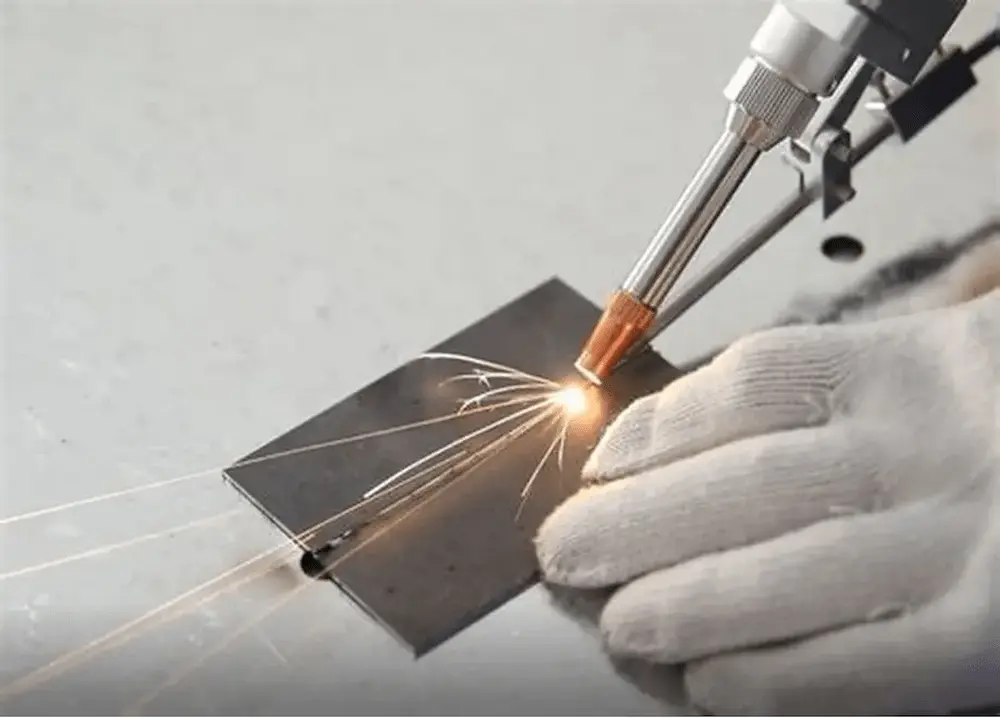
Le soudage au laser est devenu essentiel pour assembler les alliages d'aluminium et de cuivre dans la fabrication automobile, aérospatiale et électronique. Bien que ces matériaux offrent des propriétés précieuses — la légèreté et la résistance de l'aluminium, la conductivité électrique du cuivre — leurs caractéristiques uniques créent des défis de soudage importants qui nécessitent des techniques spécialisées.
Défis fondamentaux du soudage
Les alliages d'aluminium et de cuivre présentent des difficultés fondamentales similaires :
Propriétés physiques
- Réflectivité élevée aux longueurs d'onde laser standard (1064 nm)
- Dissipation rapide de la chaleur due à une conductivité thermique élevée
- Différentes compositions d'alliage nécessitant des approches personnalisées
Défauts courants
- Aluminium : porosité induite par l'hydrogène
- Cuivre : fissuration à chaud et formation de projections
- Les deux : pénétration incomplète et bains de fusion instables
Techniques de soudage des alliages d'aluminium
Lasers à fibre haute puissance
Des niveaux de puissance de 2 à 10 kW surmontent les défis de réflectivité en fournissant une densité d'énergie concentrée. Des tailles de spot plus petites améliorent l'absorption et créent des keyholes stables pour une pénétration constante.
Méthodes de manipulation du faisceau
- Les faisceaux oscillants répartissent la chaleur uniformément, réduisant la porosité
- Les systèmes à double faisceau améliorent la stabilité du processus
- Particulièrement efficace pour les panneaux de carrosserie automobile minces
Soudage hybride laser-arc
La combinaison du laser avec le soudage à l'arc sous gaz (GMAW) améliore la capacité de pontage des écarts et stabilise le bain de fusion pour les longs cordons de soudure automobiles.
Optimisation du processus
- Gaz de protection : l'argon ou l'hélium préviennent l'oxydation ; l'hélium améliore la pénétration
- Préparation de surface : éliminer les couches d'oxyde pour une meilleure absorption d'énergie
- Préchauffage : réduit les gradients thermiques et le risque de fissuration à chaud
Techniques de soudage des alliages de cuivre
Longueurs d'onde laser alternatives
- Lasers verts (515-532 nm) : absorption considérablement améliorée par rapport à l'infrarouge
- Lasers bleus (~450 nm) : absorption encore meilleure avec des exigences de puissance plus faibles
- Essentiel pour un traitement efficace du cuivre
Systèmes laser pulsés
Les impulsions à haute puissance de crête brisent la barrière de réflectivité du cuivre, créant une fusion localisée idéale pour les applications microélectroniques comme les connecteurs et les barres omnibus.
Contrôle avancé du faisceau
- Les profils de faisceau en forme d'anneau stabilisent les keyholes et réduisent les projections
- La mise en forme adaptative du faisceau optimise la distribution d'énergie
- Critique pour les environnements de production à grande vitesse
Gestion thermique
- Le préchauffage réduit les effets de la conductivité thermique
- Le refroidissement contrôlé minimise les contraintes résiduelles et la fissuration
- Le soudage hybride combine les processus laser et à l'arc pour des joints robustes
Applications industrielles
Applications de l'aluminium
- Châssis légers et composants de carrosserie automobile
- Structures de fuselage aérospatial
- Construction de navires marins
Applications du cuivre
- Connexions de batteries de véhicules électriques et barres omnibus
- Composants d'échangeurs de chaleur
- Assemblages électroniques haute performance
Évolution technologique
La croissance des marchés des véhicules électriques et des énergies renouvelables stimule l'avancement rapide de la technologie de soudage au laser :
- Les sources laser vertes/bleues deviennent plus accessibles et rentables
- Les systèmes de surveillance en temps réel permettent un contrôle adaptatif du processus
- AI-driven optimization for automatic parameter adjustment
These developments are making reliable aluminum and copper welding more achievable across diverse manufacturing scales.
Implementation Strategy
Successful adoption requires:
- Technology selection based on material types and production volumes
- Operator training for specialized laser welding parameters
- Quality control systems to monitor weld integrity
- Process integration with existing manufacturing workflows
Conclusion
Laser welding of aluminum and copper alloys demands specialized techniques due to their challenging material properties. Success requires combining appropriate laser technology, optimized process parameters, and proper thermal management. As these techniques continue to evolve, they enable manufacturers to fully utilize these valuable materials in critical applications across multiple industries.