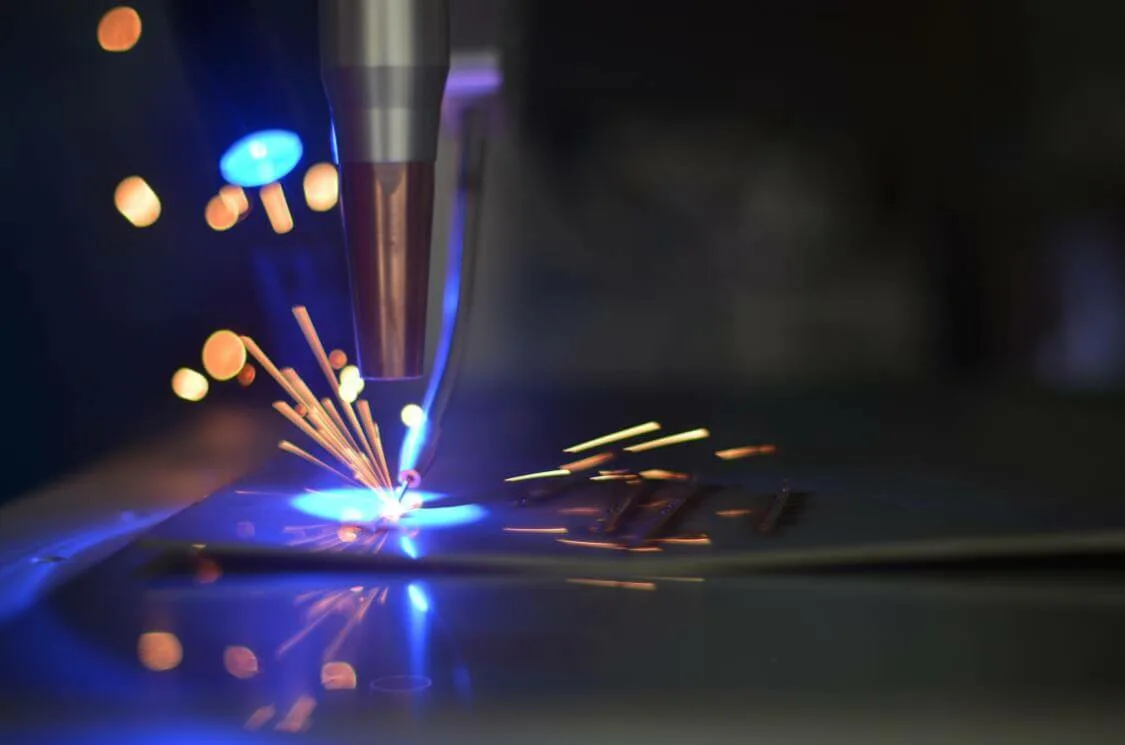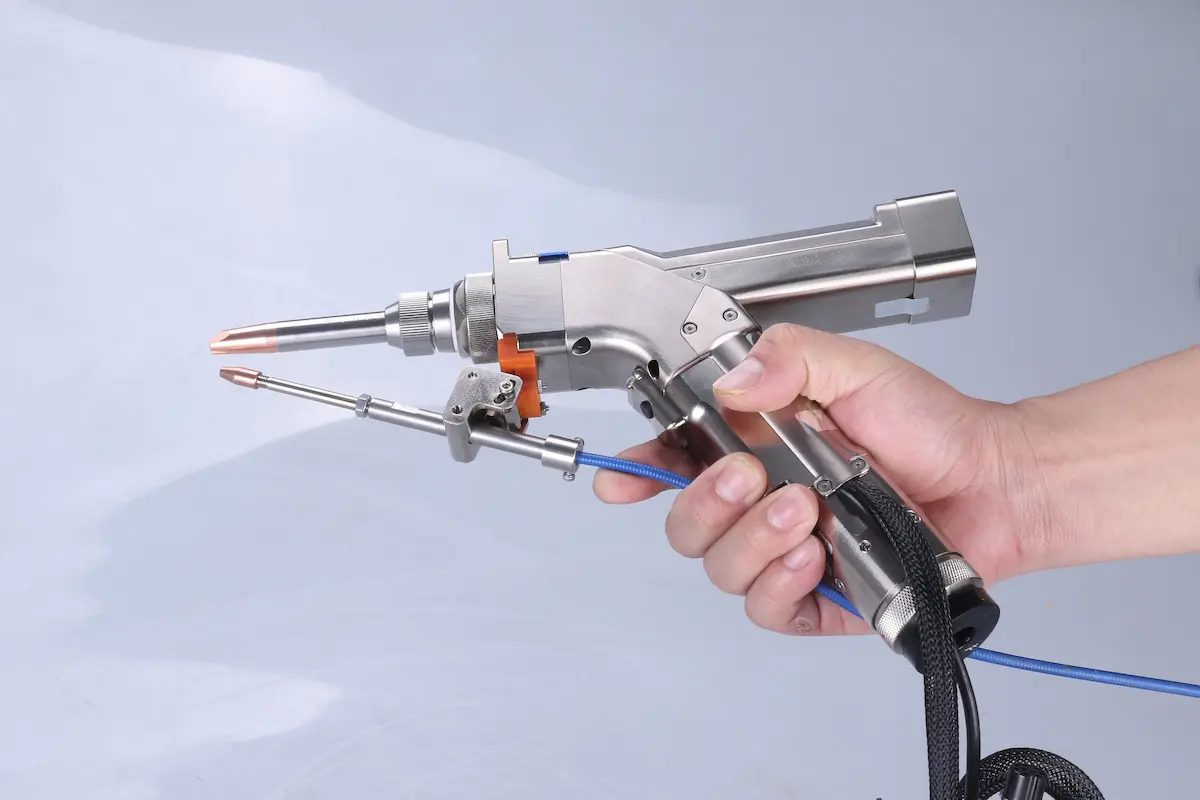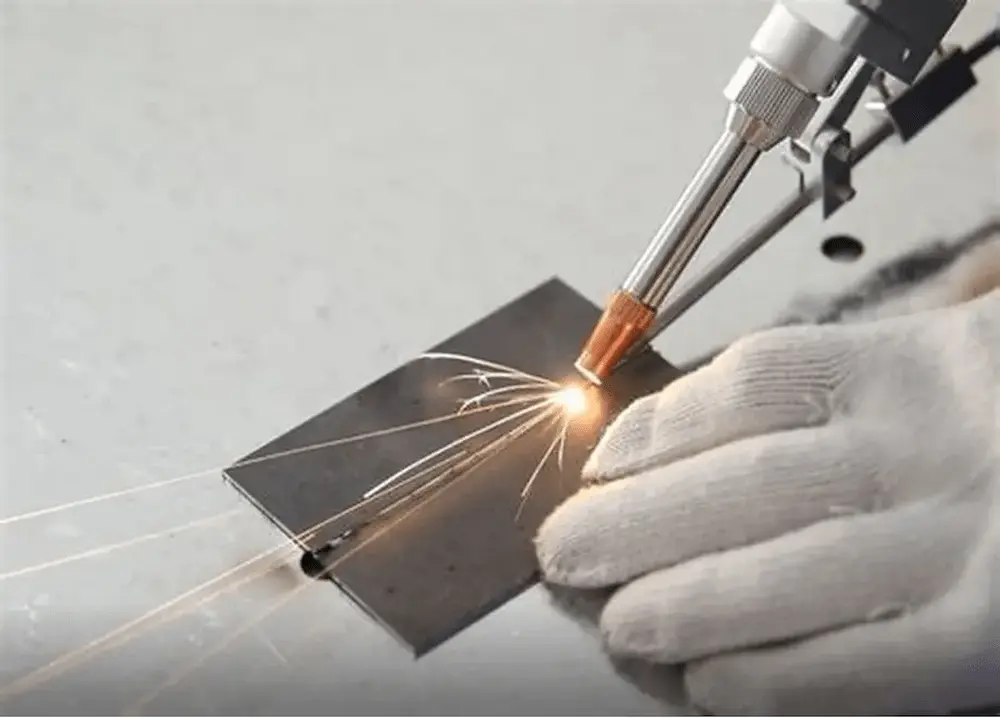
การเชื่อมด้วยเลเซอร์กลายเป็นสิ่งจำเป็นสำหรับการเชื่อมโลหะผสมอะลูมิเนียมและทองแดงในอุตสาหกรรมการผลิตยานยนต์ การบินและอวกาศ และอิเล็กทรอนิกส์ แม้ว่าวัสดุเหล่านี้จะมีคุณสมบัติที่มีค่า—ความแข็งแรงน้ำหนักเบาของอะลูมิเนียมและการนำไฟฟ้าของทองแดง—แต่ลักษณะเฉพาะของวัสดุเหล่านี้สร้างความท้าทายในการเชื่อมอย่างมีนัยสำคัญซึ่งต้องใช้เทคนิคเฉพาะทาง.
ความท้าทายหลักในการเชื่อม
ทั้งโลหะผสมอะลูมิเนียมและทองแดงมีความยากพื้นฐานที่คล้ายคลึงกัน:
คุณสมบัติทางกายภาพ
- การสะท้อนแสงสูงที่ความยาวคลื่นเลเซอร์มาตรฐาน (1064nm)
- การระบายความร้อนอย่างรวดเร็วเนื่องจากการนำความร้อนสูง
- องค์ประกอบโลหะผสมที่แตกต่างกันซึ่งต้องใช้แนวทางที่ปรับแต่งเฉพาะ
ข้อบกพร่องทั่วไป
- อะลูมิเนียม: ความพรุนที่เกิดจากไฮโดรเจน
- ทองแดง: การแตกร้าวร้อนและการเกิดสแปตเตอร์
- ทั้งสอง: การเจาะที่ไม่สมบูรณ์และแอ่งเชื่อมที่ไม่เสถียร
เทคนิคการเชื่อมโลหะผสมอะลูมิเนียม
เลเซอร์ไฟเบอร์กำลังสูง
ระดับกำลัง 2-10kW เอาชนะความท้าทายด้านการสะท้อนแสงโดยการส่งพลังงานความหนาแน่นสูง ขนาดจุดที่เล็กลงช่วยเพิ่มการดูดซับและสร้างรูกุญแจที่เสถียรสำหรับการเจาะที่สม่ำเสมอ.
วิธีการจัดการลำแสง
- ลำแสงแบบสั่นกระจายความร้อนอย่างสม่ำเสมอ ลดความพรุน
- ระบบลำแสงคู่ปรับปรุงเสถียรภาพของกระบวนการ
- มีประสิทธิภาพโดยเฉพาะสำหรับแผ่นตัวถังยานยนต์บาง
การเชื่อมไฮบริดเลเซอร์-อาร์ค
การรวมเลเซอร์เข้ากับการเชื่อมอาร์คโลหะด้วยแก๊ส (GMAW) ปรับปรุงความสามารถในการเชื่อมช่องว่างและทำให้แอ่งหลอมเหลวเสถียรสำหรับรอยเชื่อมยานยนต์ยาว.
การปรับกระบวนการให้เหมาะสม
- แก๊สปกคลุม: อาร์กอนหรือฮีเลียมป้องกันการออกซิเดชัน ฮีเลียมปรับปรุงการเจาะ
- การเตรียมพื้นผิว: กำจัดชั้นออกไซด์เพื่อการดูดซับพลังงานที่ดีขึ้น
- การอุ่นล่วงหน้า: ลดความลาดชันทางความร้อนและความเสี่ยงการแตกร้าวร้อน
เทคนิคการเชื่อมโลหะผสมทองแดง
ความยาวคลื่นเลเซอร์ทางเลือก
- เลเซอร์สีเขียว (515-532nm): การดูดซับที่ดีขึ้นอย่างมากเมื่อเทียบกับอินฟราเรด
- เลเซอร์สีน้ำเงิน (~450nm): การดูดซับดีขึ้นอีกด้วยความต้องการกำลังที่ต่ำกว่า
- จำเป็นสำหรับการแปรรูปทองแดงอย่างมีประสิทธิภาพ
ระบบเลเซอร์พัลส์
พัลส์กำลังสูงสุดสูงทะลุผ่านอุปสรรคการสะท้อนแสงของทองแดง สร้างการหลอมเหลวเฉพาะจุดที่เหมาะสำหรับงานไมโครอิเล็กทรอนิกส์ เช่น ขั้วต่อและบัสบาร์.
การควบคุมลำแสงขั้นสูง
- รูปแบบลำแสงรูปวงแหวนทำให้รูกุญแจเสถียรและลดสแปตเตอร์
- การปรับรูปร่างลำแสงแบบปรับได้ปรับการกระจายพลังงานให้เหมาะสม
- สำคัญสำหรับสภาพแวดล้อมการผลิตความเร็วสูง
การจัดการความร้อน
- การอุ่นล่วงหน้าลดผลกระทบจากการนำความร้อน
- การควบคุมการเย็นตัวลดความเค้นตกค้างและการแตกร้าว
- การเชื่อมไฮบริดรวมกระบวนการเลเซอร์และอาร์คสำหรับรอยต่อที่แข็งแรง
การใช้งานในอุตสาหกรรม
การประยุกต์ใช้อะลูมิเนียม
- โครงสร้างตัวถังยานยนต์น้ำหนักเบาและชิ้นส่วนตัวถัง
- โครงสร้างลำตัวเครื่องบินในอุตสาหกรรมการบินและอวกาศ
- การก่อสร้างเรือเดินทะเล
การประยุกต์ใช้ทองแดง
- การเชื่อมต่อแบตเตอรี่รถยนต์ไฟฟ้าและบัสบาร์
- ชิ้นส่วนเครื่องแลกเปลี่ยนความร้อน
- ชุดประกอบอิเล็กทรอนิกส์ประสิทธิภาพสูง
วิวัฒนาการของเทคโนโลยี
ตลาดรถยนต์ไฟฟ้าและพลังงานหมุนเวียนที่เติบโตกำลังขับเคลื่อนความก้าวหน้าอย่างรวดเร็วในเทคโนโลยีการเชื่อมด้วยเลเซอร์:
- แหล่งเลเซอร์สีเขียว/สีน้ำเงินเข้าถึงได้ง่ายขึ้นและคุ้มค่ามากขึ้น
- ระบบตรวจสอบแบบเรียลไทม์ช่วยให้สามารถควบคุมกระบวนการแบบปรับตัวได้
- การปรับแต่งพารามิเตอร์อัตโนมัติด้วยการขับเคลื่อนด้วย AI
การพัฒนาเหล่านี้ทำให้การเชื่อมอะลูมิเนียมและทองแดงที่มีความน่าเชื่อถือเป็นไปได้มากขึ้นในระดับการผลิตที่หลากหลาย.
กลยุทธ์การนำไปปฏิบัติ
การนำไปใช้ให้ประสบความสำเร็จต้องมี:
- การเลือกเทคโนโลยีตามประเภทวัสดุและปริมาณการผลิต
- การฝึกอบรมผู้ปฏิบัติงานสำหรับพารามิเตอร์การเชื่อมเลเซอร์เฉพาะทาง
- ระบบควบคุมคุณภาพเพื่อตรวจสอบความสมบูรณ์ของรอยเชื่อม
- การบูรณาการกระบวนการกับขั้นตอนการผลิตที่มีอยู่
สรุป
การเชื่อมเลเซอร์ของโลหะผสมอะลูมิเนียมและทองแดงต้องใช้เทคนิคเฉพาะทางเนื่องจากคุณสมบัติของวัสดุที่ท้าทาย ความสำเร็จต้องอาศัยการผสมผสานเทคโนโลยีเลเซอร์ที่เหมาะสม พารามิเตอร์กระบวนการที่ปรับให้เหมาะสม และการจัดการความร้อนที่ถูกต้อง เมื่อเทคนิคเหล่านี้พัฒนาอย่างต่อเนื่อง จะช่วยให้ผู้ผลิตสามารถใช้ประโยชน์จากวัสดุอันมีค่าเหล่านี้ได้อย่างเต็มที่ในการใช้งานที่สำคัญในหลายอุตสาหกรรม.