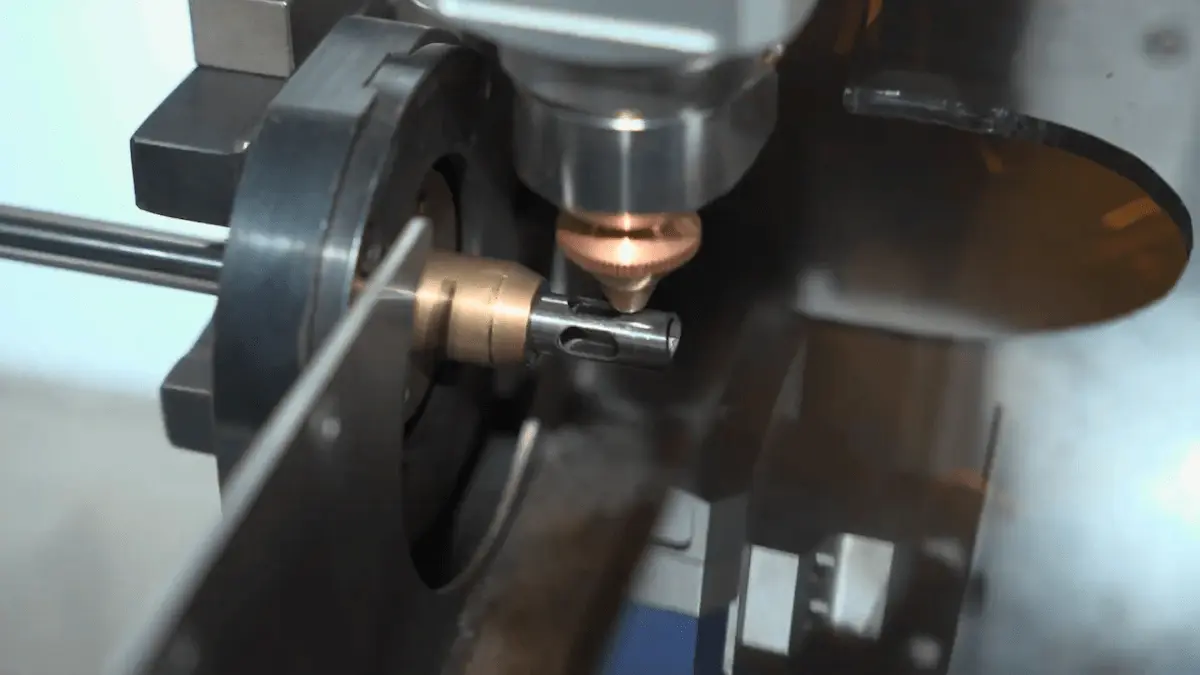
Laserschneiden gilt weithin als eine der präzisesten und effizientesten Metallverarbeitungstechnologien, die heute verfügbar sind. Doch für viele Käufer kann das erste Angebot überraschend – oder sogar schockierend – sein. Ob Sie Teile auslagern oder eine Laserschneidmaschine für Ihre eigene Fabrik bewerten, eine Frage taucht fast immer auf:
Warum ist Laserschneiden so teuer?
Die kurze Antwort lautet: Der Preis spiegelt weit mehr wider als nur “Metall schneiden.” Die lange Antwort umfasst Investitionsgüter, Energieverbrauch, Prozessgase, Fachkräfte, Präzisionsanforderungen und langfristige Betriebswirtschaft. Dieser Artikel schlüsselt die tatsächlichen Kosten hinter dem Laserschneiden auf – und erklärt, wann es tatsächlich die kosteneffektivste Lösung ist.
Die hohen Investitionskosten von Laserschneidmaschinen
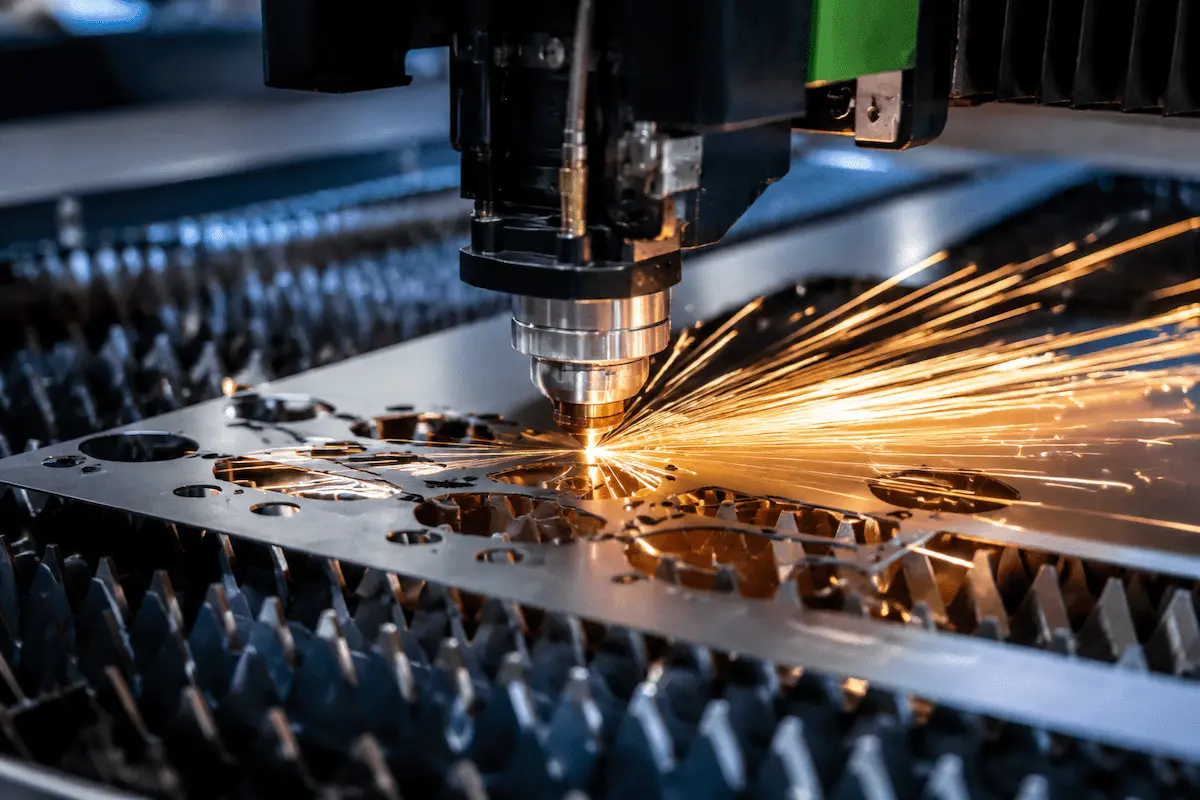
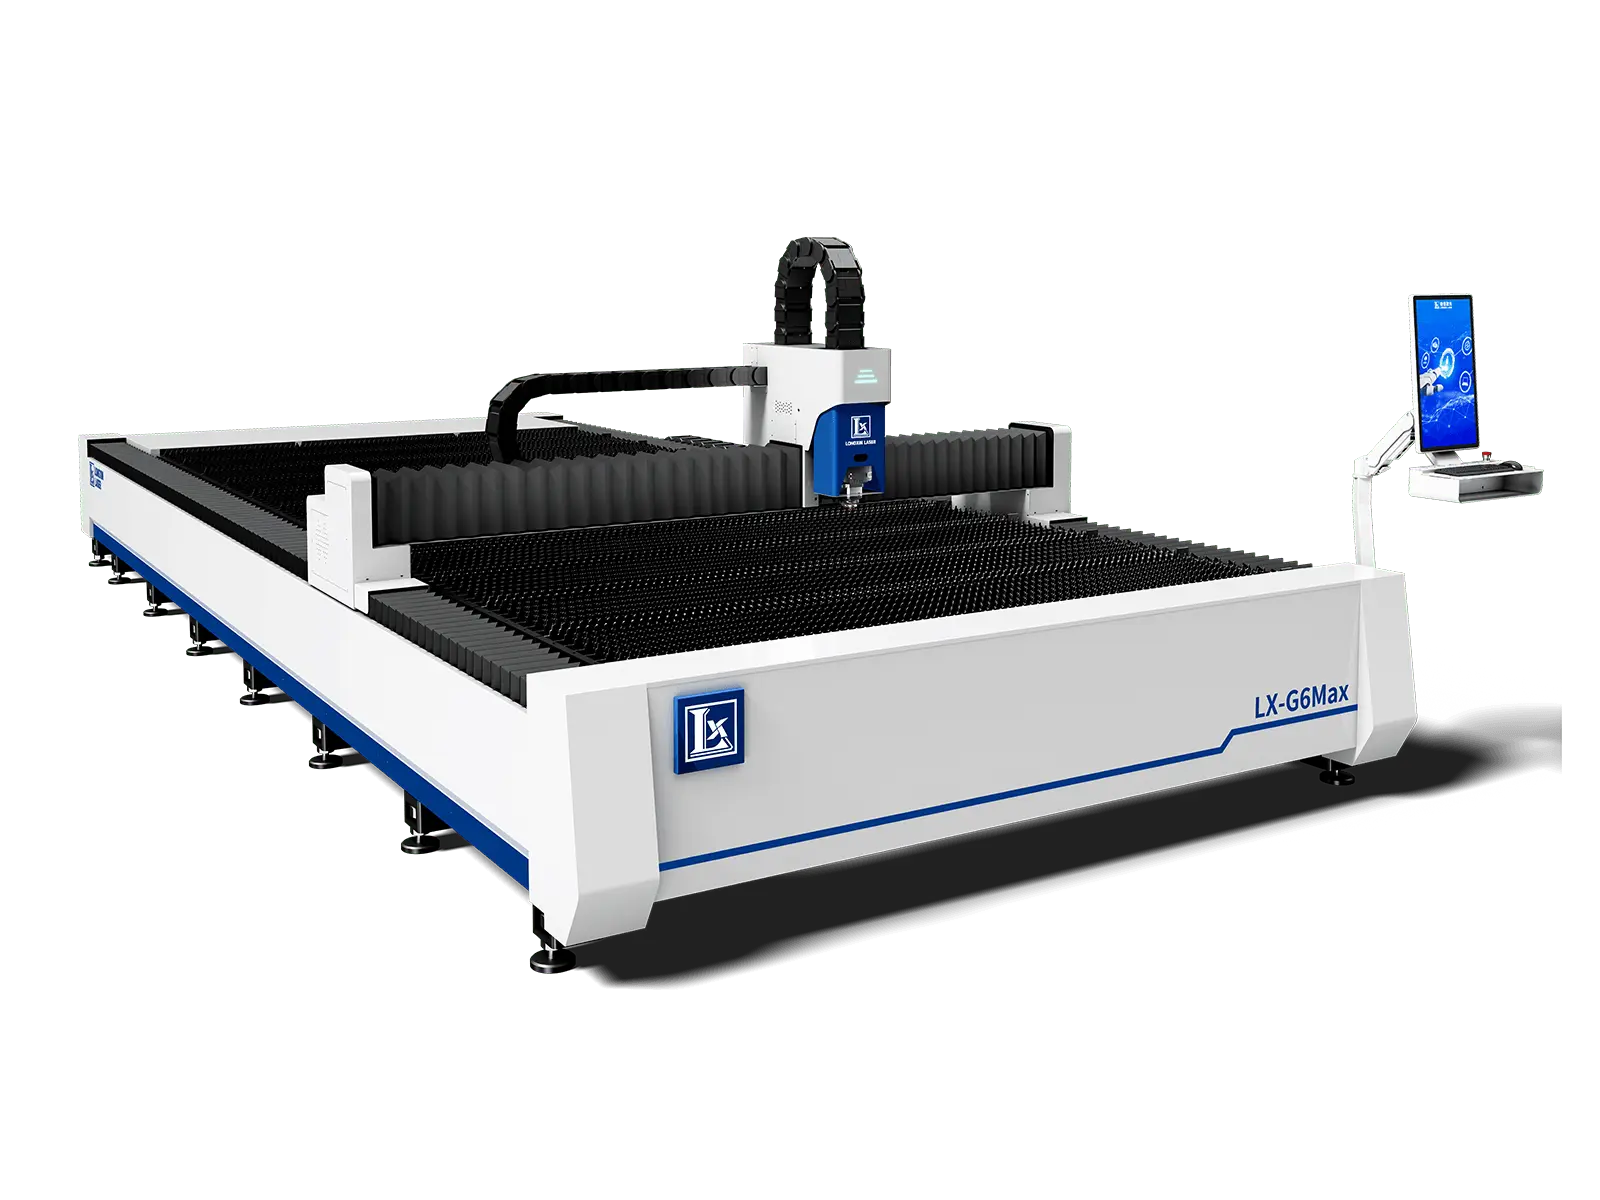
Im Kern der Laserschneidpreisgestaltung steht die Maschine selbst. Eine industrielle Laserschneidmaschine ist kein einfaches Werkzeug; sie ist ein komplexes System, das Optik, Elektronik, Bewegungssteuerung, Software und schwere mechanische Konstruktion kombiniert.
- Ein modernes Faserlaser-Schneidsystem umfasst typischerweise:
- Eine leistungsstarke Faserlaserquelle
- Präzise CNC-Bewegungssysteme und Servoantriebe
- Ein starres, spannungsarm geglühtes Maschinenbett
- Intelligente Schneidköpfe mit Autofokus und Kollisionsschutz
- Kühl-, Absaug- und Sicherheitssysteme
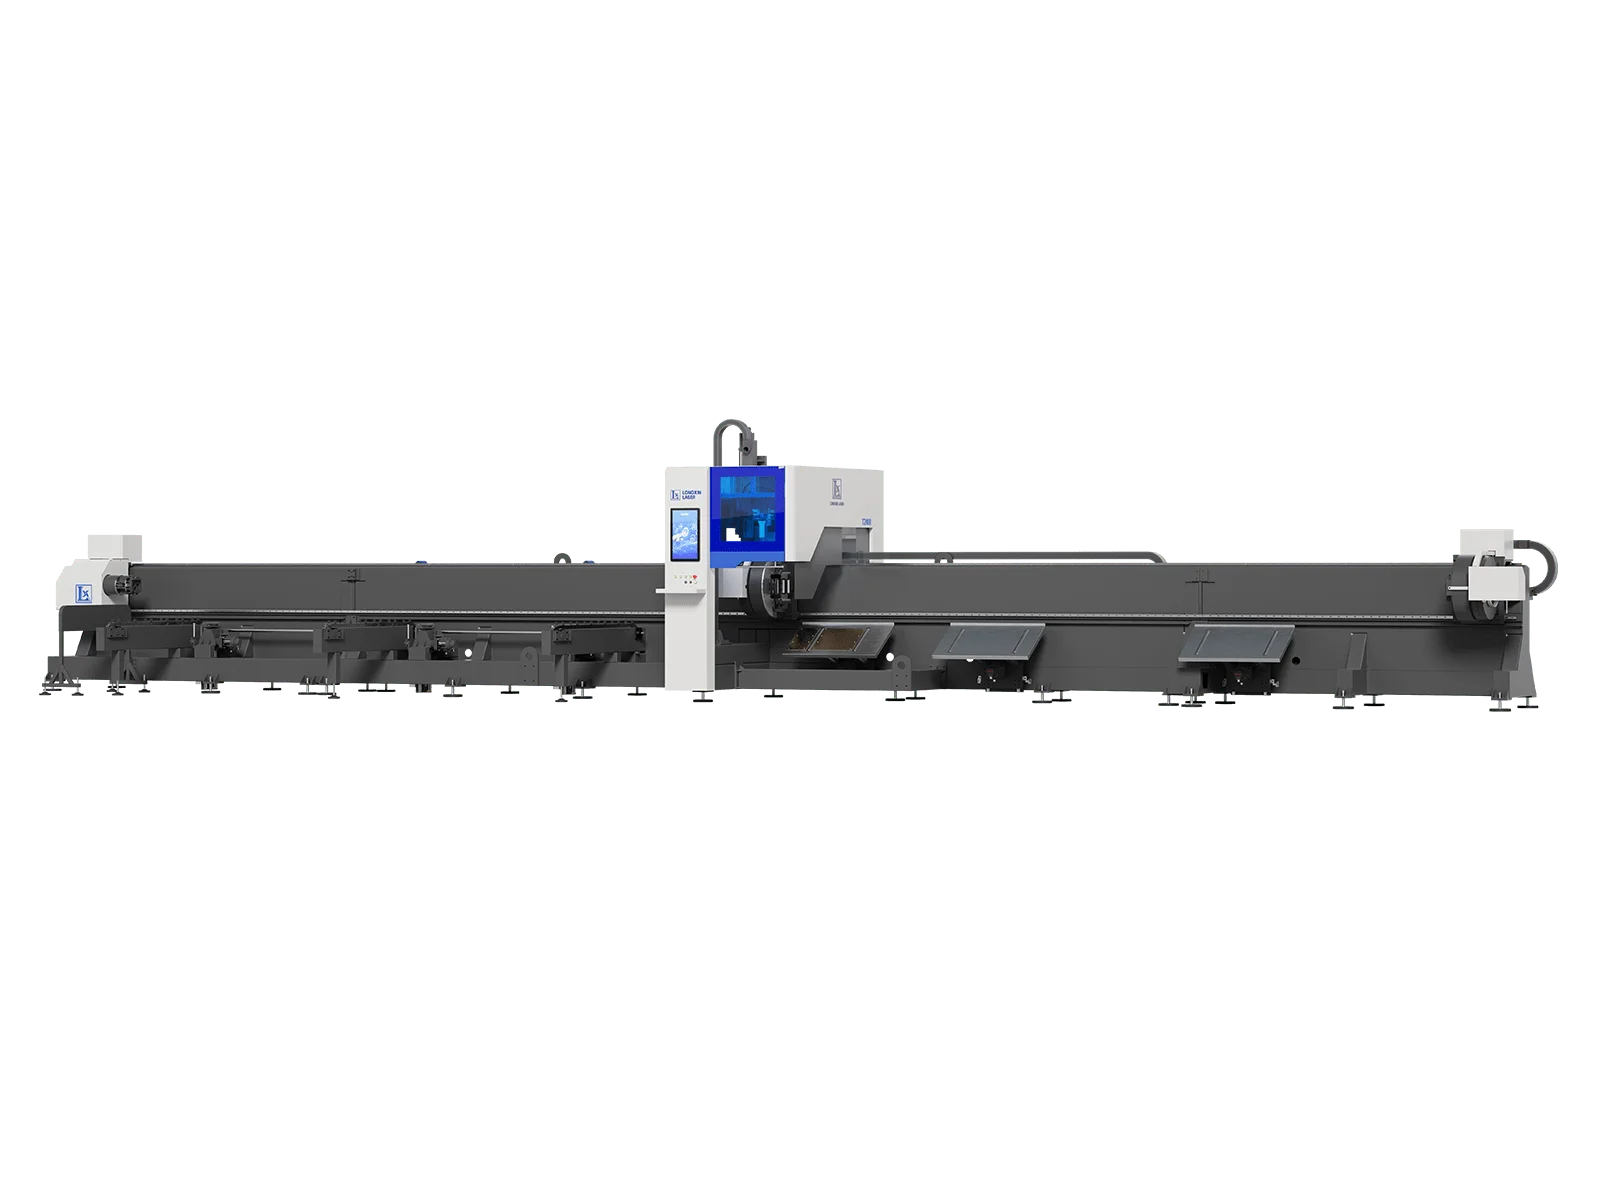
Jede dieser Komponenten wird mit extrem engen Toleranzen hergestellt. Die Aufrechterhaltung der Positioniergenauigkeit auf Mikrometerebene erfordert hochwertige Materialien, fortschrittliche Bearbeitung und strenge Qualitätskontrolle. Dies gilt besonders für Großformat-Blechmaschinen und spezialisierte Systeme wie die Laserrohrschneidmaschine, bei denen Rotationsgenauigkeit und Synchronisation eine weitere Komplexitätsebene hinzufügen.
Im Gegensatz zu herkömmlichen mechanischen Geräten stützen sich Lasersysteme auch stark auf Photonik-Technologie. Hochwertige Laserquellen sind für eine lange Lebensdauer, stabile Leistung und hohe elektrische Effizienz ausgelegt – all dies erhöht die anfängliche Investition, reduziert jedoch das langfristige Betriebsrisiko.
Energieverbrauch und Prozessgaskosten
Über die Maschine hinaus hat das Laserschneiden laufende Betriebskosten, die für Käufer oft unsichtbar sind.
Stromverbrauch
Während moderne Faserlaser deutlich energieeffizienter sind als ältere CO₂-Systeme, verbraucht das Hochleistungsschneiden dennoch erheblichen Strom. Ein 6–12 kW Laser, der mehrere Schichten pro Tag läuft, stellt eine bedeutende Energiekosten dar, insbesondere in Regionen mit hohen industriellen Stromtarifen.
Eine höhere elektrische Effizienz ist jedoch auch der Grund, warum viele Hersteller ihre Ausrüstung aufrüsten: Schnellere Schneidgeschwindigkeiten bedeuten einen geringeren Energieverbrauch pro Teil, selbst wenn die Spitzenleistung höher ist.
Prozessgase: Sauerstoff, Stickstoff und Luft
- Die Wahl des Prozessgases hat einen großen Einfluss auf die Schneidkosten:
- Sauerstoff wird üblicherweise für Kohlenstoffstahl verwendet. Er ist relativ kostengünstig und erhöht die Schneidgeschwindigkeit durch eine exotherme Reaktion.
- Stickstoff ist für Edelstahl, Aluminium und Anwendungen erforderlich, bei denen Oxidation nicht akzeptabel ist. Stickstoff ist deutlich teurer, insbesondere bei hohen Drücken.
Druckluft kann eine kostengünstige Alternative für dünne Materialien und nicht-kritische Teile sein.
Für Betriebe, die Edelstahl oder Aluminium in großem Maßstab verarbeiten, kann der Stickstoffverbrauch zu einer der größten wiederkehrenden Kosten werden – manchmal sogar die Stromkosten übersteigen. Dies ist ein Grund, warum viele Großverbraucher in Stickstofferzeugungsanlagen vor Ort investieren.
|
Gastyp
|
Thermodynamische Rolle
|
Druckniveau
|
Relative Kosten
|
|---|---|---|---|
|
Sauerstoff (O2)
|
Exotherm (fügt Wärme hinzu)
|
Niedrig (2–6 bar)
|
Niedrig: $2 – $5 pro Stunde
|
|
Stickstoff (N2)
|
Inert (mechanische Entfernung)
|
Hoch (10–25 bar)
|
Hoch: $15 – $25 pro Stunde
|
|
Druckluft
|
Hybrid (78 % N2, 21 % O2)
|
Hoch (16–20 bar)
|
Effizient: $1 – $2 pro Stunde
|
Materialart und -dicke sind wichtiger, als Sie denken
Nicht alle Laserschneidaufträge sind gleich. Die Materialauswahl beeinflusst die Schneidgeschwindigkeit, den Gasverbrauch und den Verschleiß der Verbrauchsmaterialien erheblich.
Zu den wichtigsten Kostenfaktoren gehören:
- Materialart: Edelstahl und Aluminium erfordern Inertgas; Kupfer und Messing sind stark reflektierend und erfordern fortschrittliche Optik und Prozesssteuerung.
- Dicke: Die Schneidgeschwindigkeit nimmt nicht-linear ab, wenn die Dicke zunimmt, was die Maschinenzeit pro Teil erhöht.
- Oberflächenzustand: Rost, Beschichtungen oder uneinheitliche Materialqualität können die Produktion verlangsamen und die Ausschussrate erhöhen.
Bei der Rohr- und Profilbearbeitung werden diese Variablen noch wichtiger. Eine Laser-Rohrschneidemaschine muss verschiedene Durchmesser, Wandstärken und Formen verarbeiten und dabei die Rotationsgenauigkeit beibehalten, was sich direkt auf Zykluszeit und Kosten auswirkt.
Präzision, Toleranz und Kantenqualität sind Teil des Preises
Laserschneiden wird oft nicht gewählt, weil es billig ist, sondern weil es präzise ist.
Typische industrielle Lasersysteme können erreichen:
- Hohe Positionsgenauigkeit und Wiederholbarkeit
- Saubere, schmale Schnittfugen
- Minimale thermische Verformung
- Hervorragende Kantenqualität
Dieses Maß an Präzision macht oft Nachbearbeitungsschritte wie Schleifen, Entgraten oder manuelles Anpassen überflüssig. Bei der Kostenbewertung ist es entscheidend, nicht nur den Schneidpreis zu betrachten, sondern die gesamten Prozesskosten. In vielen Fällen reduziert Laserschneiden die gesamten Arbeitsstunden und verbessert die Konsistenz über große Produktionsserien.
Fachkräfte, Programmierung und Rüstzeit
Trotz Automatisierung ist Laserschneiden kein “Knopfdruck”-Prozess. Fachkundiges menschliches Know-how steckt in jedem Angebot.
Arbeitskosten umfassen:
- CAD/CAM-Programmierung und Nesting-Optimierung
- Parametereinstellung für neue Materialien oder Dicken
- Maschineneinrichtung, Be- und Entladung
- Vorbeugende Wartung und Fehlerbehebung
Bei kleinen Chargen oder Prototypen können Rüst- und Programmierzeit einen erheblichen Teil des Gesamtpreises ausmachen. Im Gegensatz dazu profitieren Großserien von amortisierten Rüstkosten, was Laserschneiden pro Teil weitaus wirtschaftlicher macht.
Verbrauchsmaterialien, Wartung und Ausfallrisiko
Laserschneidsysteme sind auf Verbrauchsmaterialien angewiesen, die regelmäßig ersetzt werden müssen:
- Schutzlinsen und Düsen
- Filter für Staub- und Rauchextraktion
- Komponenten des Kühlsystems
Darüber hinaus birgt ungeplanter Stillstand ein reales finanzielles Risiko. Optikschäden, Kühlerausfälle oder Ausrichtungsprobleme können teuer werden, wenn sie nicht proaktiv gemanagt werden. Deshalb kalkulieren viele professionelle Betriebe vorbeugende Wartung und Serviceverträge in ihre Stundensätze für das Schneiden ein.
Wirtschaftlichkeit bei geringen Stückzahlen vs. Massenproduktion
Einer der größten Gründe, warum Laserschneiden teuer erscheint, ist das Auftragsvolumen.
- Geringe Stückzahlen / kundenspezifische Aufträge:
Rüst-, Programmier- und Maschinenzeit konzentrieren sich auf eine kleine Anzahl von Teilen, was zu hohen Stückpreisen führt. - Massenproduktion:
Sobald ein Prozess optimiert ist, wird Laserschneiden äußerst effizient. Hohe Geschwindigkeit, gleichbleibende Qualität und Automatisierung senken die Stückkosten schnell.
Für Unternehmen mit konstanter Nachfrage kann die Investition in eine eigene Laserschneidmaschine – oder sogar eine spezielle Laserrohrschneidmaschine – langfristige Kosten und Durchlaufzeiten erheblich reduzieren.
Gesamtbetriebskosten: Wann Laserschneiden tatsächlich günstiger ist
Bei korrekter Bewertung übertrifft Laserschneiden oft alternative Verfahren bei den Gesamtbetriebskosten (TCO). Faktoren, die zu niedrigeren TCO beitragen, umfassen:
- Reduzierter Materialabfall durch optimiertes Nesting
- Weniger Nachbearbeitungsschritte
- Höhere Wiederholbarkeit und geringere Ausschussraten
- Schnellere Durchlaufzeiten und bessere Produktionsplanung
Mit anderen Worten: Laserschneiden mag auf Stundenbasis teuer erscheinen, liefert aber oft die niedrigsten Kosten pro fertigem Teil.
So senken Sie die Kosten beim Laserschneiden
- Wählen Sie die richtige Laserleistung, statt die Ausrüstung zu überdimensionieren
- Optimieren Sie die Teilekonstruktion, um Schnittlänge und Einstiche zu reduzieren
- Bündeln Sie ähnliche Aufträge, um die Rüstzeit zu minimieren
- Wählen Sie die am besten geeignete Strategie für das Hilfsgas
- Investieren Sie in Automatisierung, wo das Volumen es rechtfertigt
- Bewerten Sie Eigenfertigung versus Fremdvergabe anhand der TCO, nicht anhand von Stundensätzen
Häufig gestellte Fragen
Ist Laserschneiden teurer als Plasmaschneiden?
Laserschneiden hat typischerweise höhere Ausrüstungs- und Stundensatzkosten, bietet aber überlegene Präzision und Kantenqualität. Bei dünnen bis mitteldicken Materialien, die Genauigkeit erfordern, hat Laserschneiden oft niedrigere Gesamtkosten.
Warum ist das Laserschneiden von Edelstahl teurer?
Edelstahl erfordert in der Regel Stickstoff als Hilfsgas, um Oxidation zu verhindern, was den Gasverbrauch und die Schneidkosten erhöht.
Beeinflusst die Laserleistung die Schnittkosten?
Ja. Höhere Leistung erhöht die Schnittgeschwindigkeit, aber auch die Geräteinvestition. Die kosteneffektivste Lösung ist, die Leistung an Ihre typische Materialstärke und Produktionsmenge anzupassen.
Ist es günstiger, eine Laserschneidmaschine zu kaufen oder auszulagern?
Auslagern ist in der Regel günstiger bei geringen Mengen oder unregelmäßigem Bedarf. Bei konstanter Produktion kann der Besitz einer Laserschneidmaschine eine schnellere Rendite und bessere Kostenkontrolle bieten.
Wie viel kostet Laserschneiden pro Stunde?
Die Preise variieren stark je nach Maschinentyp, Leistung, Material, Gas und Arbeitskosten. Der Vergleich detaillierter Angebote und der Fokus auf die Gesamtprozesskosten sind zuverlässiger als Stundensätze allein.
Abschließender Gedanke
Laserschneiden ist nur teuer, wenn man es isoliert betrachtet. Wenn Präzision, Effizienz und nachgelagerte Einsparungen berücksichtigt werden, wird es oft zur intelligentesten Fertigungsinvestition, die verfügbar ist.
Literaturverzeichnis
Autoritative Quellen und weiterführende Literatur: