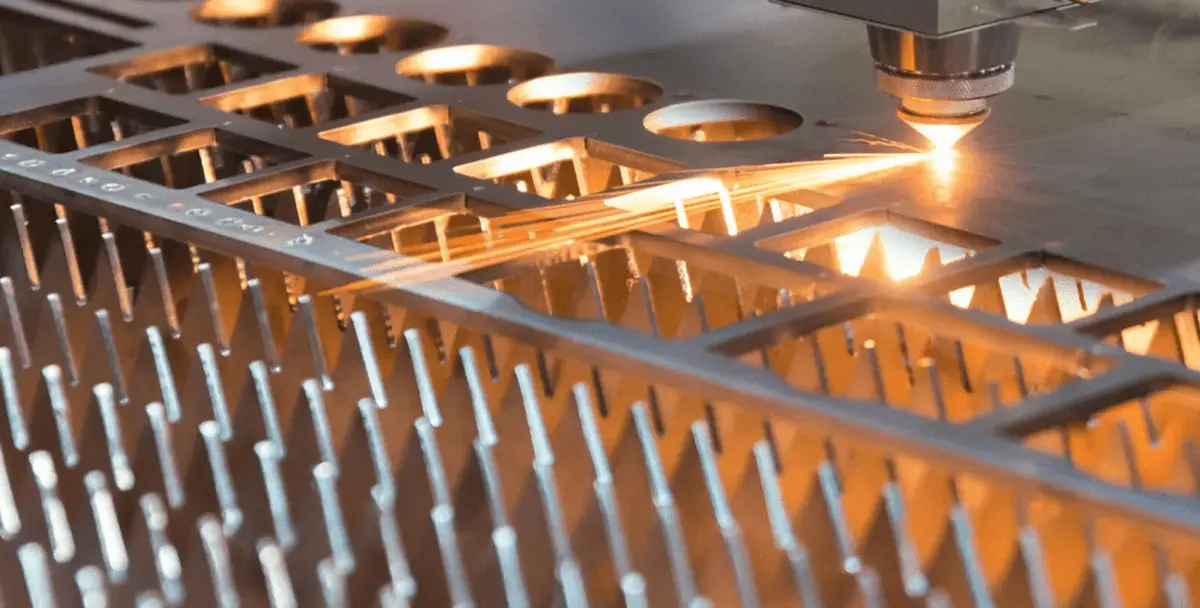
Tagliare acciaio da 20–60 mm con un laser non è più una novità: fa parte della normale produzione pesante di tutti i giorni. Tuttavia, il Taglio Laser di Lastre Spesse presenta ancora finestre di processo ristrette: l'energia deve penetrare in profondità, il materiale fuso deve essere espulso in modo pulito e il fronte di taglio deve rimanere stabile su lunghe distanze. Di seguito sono riportate le principali sfide osservate in officina e le soluzioni comprovate.
Perché le lastre spesse sono difficili
Con l'aumentare dello spessore, dominano tre effetti fisici: il fronte di taglio diventa lungo e ripido, rendendo difficile la rimozione del materiale fuso; il flusso del gas di assistenza sviluppa celle d'urto che deviano il materiale fuso; e l'accumulo di calore allarga il taglio e rende i bordi ruvidi. Senza un controllo preciso, questi fattori provocano sbavature, conicità o persino tagli incompleti.
Potenza e qualità del fascio
I laser a fibra e a disco ad alta brillanza nella classe 10–24 kW consentono un vero taglio di sezioni spesse se abbinati alla testa e ai parametri giusti. Ad esempio, i moderni sistemi industriali possono lavorare fino a 40–50 mm di acciaio inossidabile e 60 mm di acciaio dolce con pacchetti per il taglio di lastre spesse.
Il modellamento del fascio è diventato una leva importante. Il modellamento dinamico del fascio o “taglio oscillante” ridistribuisce l'energia lungo il fronte di taglio, migliorando qualità e velocità nell'acciaio inossidabile da 15 mm e oltre. Questo approccio amplia la finestra di processo e riduce le interruzioni.
Gas di assistenza: ossigeno vs azoto
- Acciaio dolce (taglio con ossigeno): L'ossigeno reagisce con il materiale, generando calore aggiuntivo e favorendo la penetrazione. Ciò consente una potenza laser inferiore per tagli spessi, ma produce un bordo ossidato e scuro che può richiedere una pulizia successiva.
- Acciaio inossidabile (taglio con azoto): L'azoto previene l'ossidazione e produce un bordo brillante e pulito, ma richiede pressioni molto elevate (12–30 bar) e un flusso sufficiente per espellere fisicamente il materiale fuso dal taglio. Il design dell'ugello e il dimensionamento delle linee del gas diventano critici per evitare cadute di pressione e tagli instabili.
Comprendere dove risiedono i limiti della propria infrastruttura è essenziale; sovralimentare la pressione non aiuta se il getto di gas è già strozzato.
Foratura: la perdita di tempo nascosta
Su lastre spesse, la foratura spesso consuma più tempo di ciclo del taglio. La foratura stazionaria tradizionale può causare lunghi ritardi e difetti da spruzzi. Strategie avanzate, come la foratura circolare (a trapanatura) o la foratura con potenza modulata, possono ridurre i tempi di foratura di quasi la metà producendo fori più puliti. Ottimizzare la frequenza degli impulsi garantisce che il materiale fuso venga espulso correttamente, evitando la risolidificazione.
Linee guida pratiche sui parametri
- Posizione del fuoco: Leggermente sotto la superficie per il taglio con ossigeno; più in profondità per l'azoto per mantenere l'energia sul fronte di taglio.
- Ugello e distanza: Ugelli più grandi o ottimizzati con una distanza di ~1 mm mantengono la coerenza del gas attraverso il taglio.
- Raffreddamento attivo: Il raffreddamento localizzato stabilizza il bagno fuso nell'acciaio dolce spesso e consente un annidamento più stretto.
- Modulazione del fascio: L'oscillazione del fascio ad alta frequenza amplia la finestra di processo e migliora la levigatezza dei bordi dell'acciaio inossidabile.
Problemi comuni e soluzioni
| Sintomo | Causa Probabile | Soluzione |
| Sbavature pesanti (acciaio inossidabile) | Momento dell'azoto insufficiente | Aumentare la dimensione della linea, la capacità di pressione o utilizzare un ugello ottimizzato |
| Bordo ossidato (acciaio dolce) | Reazione del taglio con ossigeno | Accettare per parti verniciate o saldate, oppure passare all'azoto se è richiesta una finitura estetica |
| Conicità del taglio / taglio incompleto | Fuoco troppo alto | Abbassare il fuoco o applicare il modellamento del fascio |
| Tempo di foratura lungo | Foratura stazionaria | Utilizzare routine di foratura circolare o modulata |
| Interruzioni casuali | Instabilità dell'erogazione del gas | Controllare purezza, registri di pressione e condizioni dell'ugello |
Guida indicativa alle capacità
| Potenza del laser | Acciaio dolce (O₂) | Acciaio inossidabile (N₂) |
| 6 kW | 25–32 mm | ~25 mm |
| 10–12 kW | 25–35 mm (fino a 40 mm con pacchetto) | 30–40 mm (fino a 50 mm con pacchetto) |
| 24 kW | fino a 60 mm | ~40 mm |
Questi valori si basano sulle specifiche dei principali OEM e dovrebbero essere validati nella pratica con campioni di prova.
Checklist per l'acquisto
Quando si valutano sistemi per il Taglio Laser di Lastre Spesse, chiedere ai fornitori:
- La vostra infrastruttura del gas può erogare 20–30 bar di azoto a pieno flusso senza cali di pressione?
- Il CNC supporta routine di foratura circolare e con potenza modulata?
- Il modellamento dinamico del fascio o la modalità oscillante sono disponibili per l'acciaio inossidabile spesso?
- Are cooling features offered for thick mild steel cutting stability?
A Longxin Laser, we integrate these techniques into high-power laser cutting machines, enhancing controllability for thick-plate projects—delivering bright edges in stainless steel cutting, swift oxygen cutting for carbon steel, and stable, reliable piercing performance. For purchasers and engineers, the combination of high-power output, optimised gas handling, advanced piercing strategies, and modern beam control represents the optimal development path in heavy-duty laser cutting.