はじめに
現代の製造業の世界において、これほど見かけは単純でありながら、文脈によってこれほど豊かな意味を持つ用語はほとんどありません。それが フライカット. です。多くのCNC機械工にとって、, フライカット フライカットとは、単一刃の工具を使用して金属部品に鏡のような平坦面を実現する、古典的な正面フライス加工技術を指します。しかし、レーザー切断の分野では、同じ用語がまったく異なる意味を持ちます。それは、速度と効率を追求して設計された、高度な経路最適化切断戦略です。.
この記事では、まず フライカッター を 正面フライス加工, の一形態として探求し、その構造、用途、利点、および限界に焦点を当てます。この方法は、優れた平滑性で大きな平坦面を仕上げるための伝統的な機械加工において、今なお主流であり続けています。.
その後、急速に台頭している第二の用途について紹介します。 レーザー切断機におけるフライカット. です。これは フライングカット または スキャニングカット, としても知られ、レーザーヘッドが、特に円形やパターン状の穴が開いた部品上を、持ち上げたり停止したりすることなく連続的に移動することを可能にします。 スマート経路最適化 そして 精密レーザー制御, を通じて、この最新技術は自動車、電子機器、金属加工などの業界で生産効率を大幅に向上させます。.
フライカッターとは?古典的な正面フライス工具
A フライカッター は、立フライス盤で使用される最もシンプルで、かつ最も汎用性の高い 正面フライス加工 工具の一つです。複数の切れ刃に依存する多刃正面フライスとは異なり、フライカッターは 1本(場合によっては2本)のシングルポイント・ツーリングビット を回転アーバーに取り付けて使用します。主軸が回転すると、ビットはワークピース上を円形の経路で掃引し、1回の掃引ごとに材料を除去して、非常に平坦な表面を作り出します。.
1 フライカッターの構造
-
アーバー/ホルダー:機械の主軸またはツールホルダーに取り付ける頑丈なスチールシャフト(アーバー)。.
-
工具ビット:単一刃の切削インサートで、通常は 高速度鋼(HSS) または または超硬合金.
-
製で、アーバーのツールポストまたはクランプブロックに固定されます。調整機構.

:ネジまたはウェッジクランプにより、ビットの半径方向の位置を微調整できるため、正確な切削深さを設定し、摩耗を補正できます。
-
2 動作原理セットアップ :フライスヘッドは、切削が均一に平坦になるように、 トラム調整.
-
(テーブルに対して完全に直角に調整)されている必要があります。切削パス.
-
:低い主軸回転数(材料とビットに応じて、通常100~500 RPM)で、工具ビットがワークピースに接触し、円形の掃引運動で切削します。送り運動.
-
:テーブルが送り方向にゆっくりと移動し(通常5~20 mm/分)、その間に回転するビットが材料の薄い層を除去します。仕上げ :非常に浅い深さ(0.05~0.2 mm)での複数回のパスにより、.

鏡面仕上げ
| 特集 | が得られます。 | 3 フライカッターと多刃正面フライスの比較 |
|---|---|---|
| 最先端 | 1(または2) | 4~12個のインサート |
| 表面仕上げ | 極めて滑らか(鏡面仕上げ) | 良い~非常に良い |
| 主軸回転数/トルク | 低回転、低出力 | 回転数(RPM)が高ければ高いほど、馬力も増える |
| 金型費 | 極めて低い(インサート1枚) | より高い(複数回の挿入) |
| 柔軟性 | 任意の形状を簡単に研磨できる | 利用可能なインサート形状に限定されます |
| 材料除去率 | 遅い | 厚切りでもより速く |


3. なぜフライカッターを使うのか? その利点と用途
3.1 主な利点
-
卓越した表面仕上げ
-
シングルポイント切削ビットは、極めて薄く均一な切りくずを取り除き、鏡面のような平坦さを実現します。.
-
-
金型コストが低い
-
必要なインサートは1つ(または2つ)のみです。HSSや超硬ビットは安価で、再研磨も簡単です。.
-
-
必要なスピンドル出力は最小限
-
低回転数(100~500 RPM)かつ適度なトルクで動作するため、軽量な機械に最適です。.
-
-
カスタマイズ可能な切削形状
-
ワークの形状に合わせて、工具の刃先に特殊な形状(凹面、凸面、ダブテール)を研削加工することができます。.
-
-
振動の低減
-
バランスのとれたシャンク設計と低送り速度により、重量のあるマルチインサートカッターと比較してチャタリングを最小限に抑えることができます。.
-
3.2 一般的な用途
-
高精度な表面平坦化
-
彫刻を行う前に、CNCルーターのスポイルボードを調整し、作業面が平らであることを確認する。.
-
-
金型製造
-
極めて平坦な表面が求められる大型金型プレートやダイブロックの仕上げ。.
-
-
エンジン部品の機械加工
-
シリンダーヘッド、エンジンブロック、およびベアリングキャップを平面研削し、適切なシール面を確保する。.
-
-
大判木工
-
CNC木工ルーターでは、フライカッターを使用することで、機械への負担を最小限に抑えながら、テーブルトップの仕上げや大型パネルのトリミングを行うことができます。.
-
-
専門分野紹介
-
インサートを所定の形状に研削することで、わずかな半径、フィレット、またはカスタムの凹みを形成します。.
-
4. フライカットの限界
フライカットには多くの利点がある一方で、特定の作業への適用を制限しかねないいくつかの欠点もあります:
-
✘ 材料除去率が低い
-
仕上げ加工用に設計されており、荒加工や大量の切削には適していません。.
-
-
✘ 厳しいセットアップ要件
-
スピンドルは完全に :フライスヘッドは、切削が均一に平坦になるように、 (テーブルに)位置合わせを行うこと。位置合わせがずれると、テーパーや切り口のムラが生じる。.
-
-
✘ 振動感度
-
1つの切削刃に不均衡が生じると、剛性の低い工作機械や、より硬い材料を切削する際にチャタリングが発生することがあります。.
-
-
✘ 切削深さの制限
-
最適な切削深さは非常に浅い(1パスあたり0.05~0.2 mm)です。切削深さを深くすると、工具のたわみや表面誤差が増大します。.
-
-
✘ 送り速度の制約
-
一般的な送り速度(5~20 mm/min)は、マルチインサート・フェイスミルと比較すると低いため、大量の切削が必要な場合、サイクルタイム全体が長くなる可能性があります。.
-
-
✘ 工具の摩耗集中
-
摩耗のほとんどは1~2枚のインサートに集中しており、頻繁なインデックス切り替えや再研磨を行わないと、表面仕上げは急速に劣化します。.
-
-
✘ 複雑なプロファイルには適さない
-
平らな面や緩やかな曲面での使用に最適です。深い窪み、急な角度、または狭い角には、専用のカッターが必要です。.
-
これらの制限事項を理解することで、フライカット加工を、その価値が最も発揮される場面、すなわち大型の平面の精密仕上げに確実に適用しつつ、高い除去率や深切り、あるいは複雑な形状が求められる状況を回避することができます。.
5. レーザー切断機におけるフライカット:高速ピアシング法
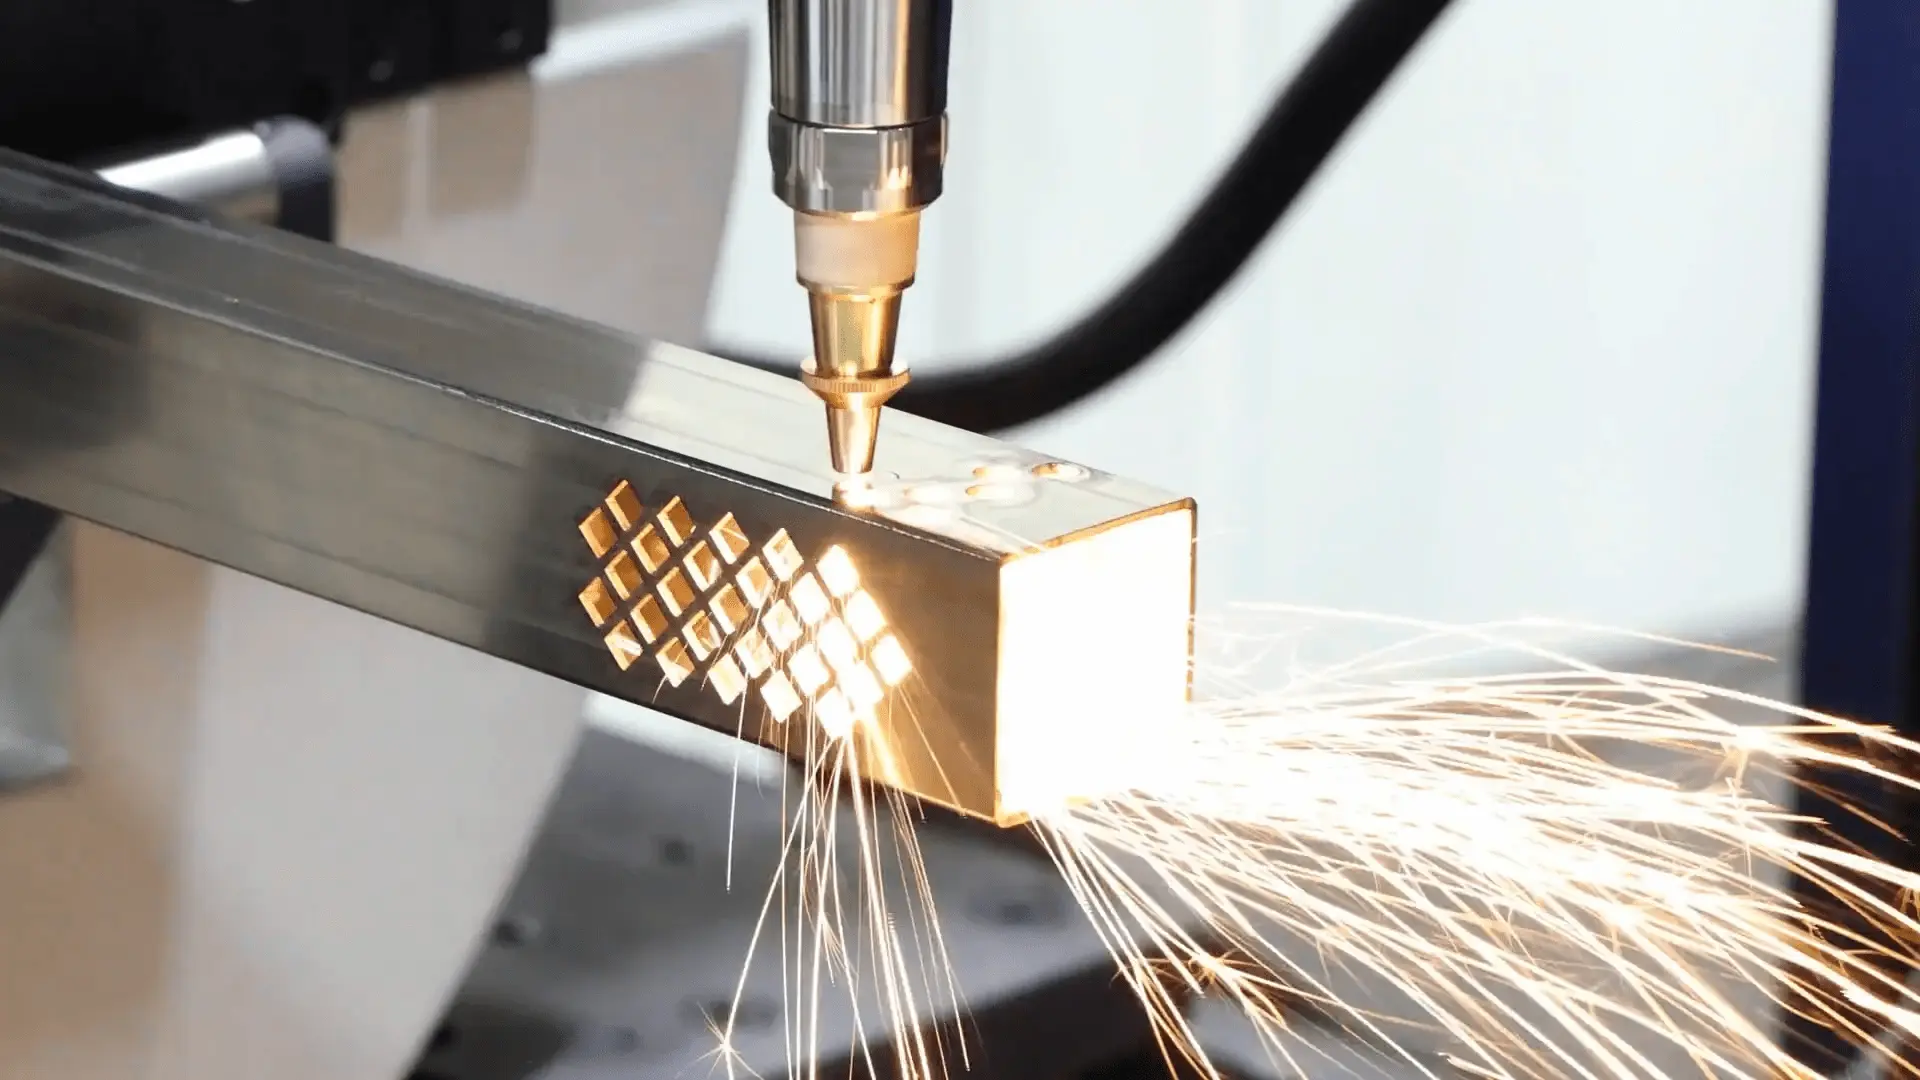
……という文脈において レーザー切断, フライカット (別名 フライングカット または スキャニングカット) は、各切断の間にレーザーヘッドを持ち上げることなく、複数の円形または規則的な穴を開け、切断するための特殊な手法です。連続的な動きを維持し、ビームを適切に切り替えることで、この手法は 劇的な効率向上 穴の配置が繰り返される部品において。.
レーザー切断におけるフライカット技術についてさらに詳しく知りたい方は、こちらの記事をご覧ください: “「レーザー切断機におけるフライカッティング技術とは何ですか?」”
6. まとめ:2つの意味、1つの用語
-
フライカッターによるフライス加工
A 面削り用工具 アーバーに1本(または2本)のシングルポイント切削ビットが取り付けられています。これにより、 超平坦な表面 ゆっくりとした浅い切削により、金型プレートの仕上げ、エンジンブロックの表面仕上げ、スポイルボードの平坦化といった用途に特に優れています。そのシンプルさ、低い工具コスト、そして形状のカスタマイズ性により、大掛かりな材料除去や複雑な輪郭の加工には適していませんが、精密仕上げにおいては不朽の選択肢となっています。. -
レーザーシステムにおけるフライカッティング
別名 スキャン または フライングカット, この方法では 連続的に動くレーザーヘッド, 、ビームのオン/オフを切り替えて、規則的なパターンで配置された複数の穴や形状を穿孔します。これを活用することで 経路最適化, 接線方向の遷移そして 精密なビーム制御, それは劇的に サイクルタイムを短縮する, 摩耗を最小限に抑えるそして エネルギー効率を向上させる—自動車、電子機器、金属加工分野における大量穿孔に最適です。.
これらの定義の両方を理解することで、メーカーやエンジニアは、鏡面仕上げのための単点フライス加工ソリューションが必要か、あるいは反復的な穴パターン加工のための高速レーザー加工戦略が必要かといった、それぞれの具体的なニーズに合わせて適切な「フライス加工」手法を選択できるようになります。.