1. Wprowadzenie
W świecie współczesnej produkcji niewiele jest pojęć, które wydają się tak pozornie proste — a jednocześnie są tak bogate w kontekst — jak cięcie z wylotem. Dla wielu operatorów maszyn CNC, cięcie z wylotem odnosi się do klasycznej techniki frezowania czołowego z wykorzystaniem frezu jednopunktowego, mającej na celu uzyskanie lustrzanie gładkich powierzchni na elementach metalowych. Jednak w dziedzinie cięcia laserowego ten sam termin nabiera zupełnie innego znaczenia: oznacza zaawansowaną, zoptymalizowaną pod kątem toru cięcia strategię, zaprojektowaną z myślą o szybkości i wydajności.
W niniejszym artykule na wstępie omówimy frez obrotowy jako forma frezowanie czołowe, z naciskiem na jej budowę, zastosowania, zalety i ograniczenia. Metoda ta pozostaje podstawową techniką w tradycyjnej obróbce skrawaniem, służącą do wykańczania dużych płaskich powierzchni o wyjątkowej gładkości.
W dalszej części przedstawimy drugie, szybko zyskujące na popularności zastosowanie: cięcie z posuwem w wycinarkach laserowych. Znany również jako cięcie w locie lub skanowanie i cięcie, metoda ta pozwala głowicy laserowej na płynne przemieszczanie się po powierzchniach elementów — zwłaszcza w przypadku otworów okrągłych lub o określonych wzorach — bez konieczności podnoszenia lub zatrzymywania się. Dzięki inteligentna optymalizacja ścieżki oraz precyzyjne sterowanie laserem, ta nowoczesna technika znacznie zwiększa wydajność produkcji w branżach takich jak motoryzacyjna, elektroniczna i obróbka metali.
2. Czym jest frez muchowy? Klasyczne narzędzie do frezowania czołowego
A frez obrotowy jest jednym z najprostszych — i najbardziej wszechstronnych — rodzajów frezowanie czołowe narzędzia stosowane w frezarkach pionowych. W przeciwieństwie do frezu czołowego z wieloma płytkami, który wykorzystuje kilka krawędzi skrawających, frez obrotowy posiada jedna (lub czasami dwie) wiertła jednopunktowe zamontowane na obrotowym trzpieniu. Gdy wrzeciono się obraca, wiertło porusza się po obrabianym elemencie po torze kołowym, usuwając materiał krok po kroku, co pozwala uzyskać wyjątkowo płaską powierzchnię.
2.1 Budowa frezu typu „fly cutter”
-
Kornel/Uchwyt: Solidny stalowy wał (trzpień), który pasuje do wrzeciona maszyny lub uchwytu narzędziowego.
-
Końcówka narzędziowa: Płytka tnąca jednopunktowa — zazwyczaj stal szybkotnąca (HSS) lub węglik—zamocowany w uchwycie narzędziowym lub bloku mocującym na trzpieniu.
-
Mechanizm regulacyjny: Zacisk śrubowy lub klinowy umożliwia precyzyjne ustawienie wiertła w płaszczyźnie promieniowej, co pozwala na dokładne ustawienie głębokości cięcia oraz kompensację zużycia.

2.2 Jak to działa
-
Konfiguracja: Głowica młyna musi być potłuczony (idealnie prostopadle do stołu), aby zapewnić równomierną płaskość cięcia.
-
Przejście tnące: Przy niskich prędkościach obrotowych wrzeciona (często 100–500 ob./min, w zależności od materiału i wiertła) ostrze narzędzia styka się z obrabianym przedmiotem i tnie ruchem okrężnym.
-
Ruch podajnika: Stół przesuwa się powoli w kierunku posuwu (zazwyczaj 5–20 mm/min), podczas gdy obracające się wiertło usuwa cienką warstwę materiału.
-
Wykończenie: Wielokrotne przejścia przy bardzo małej głębokości (0,05–0,2 mm) pozwalają uzyskać wykończenie lustrzane.

2.3 Frez trzpieniowy a frez czołowy z wieloma płytkami
| Funkcja | Frez w kształcie muchy | Frezer czołowy z wieloma wkładkami |
|---|---|---|
| Najnowsze osiągnięcia | 1 (lub 2) | 4–12 wkładek |
| Wykończenie powierzchni | Niezwykle gładka (wykończenie lustrzane) | Dobre do bardzo dobrego |
| Prędkość obrotowa wrzeciona / moment obrotowy | Niska prędkość obrotowa, mała moc | Wyższe obroty, większa moc |
| Koszt oprzyrządowania | Bardzo niski (pojedyncza wkładka) | Wyższy (wiele wkładek) |
| Elastyczność | Łatwe szlifowanie niestandardowych kształtów | Zależne od dostępnej geometrii wkładki |
| Współczynnik usuwania materiału | Powoli | Szybsze przy cięciu grubych materiałów |


3. Dlaczego warto używać frezu do cięcia na wylot? Zalety i zastosowania
3.1 Główne zalety
-
Wyjątkowe wykończenie powierzchni
-
Wiertło jednopunktowe usuwa bardzo cienki, jednolity wiór, zapewniając lustrzaną płaskość.
-
-
Niskie koszty oprzyrządowania
-
Wymagana jest tylko jedna (lub dwie) wkładki — wiertła HSS lub z węglika spiekanego są niedrogie i łatwe do ponownego ostrzenia.
-
-
Minimalna wymagana moc wrzeciona
-
Pracuje przy niskich obrotach (100–500 obr./min) i umiarkowanym momencie obrotowym, dzięki czemu idealnie nadaje się do lżejszych maszyn.
-
-
Geometria cięcia z możliwością dostosowania
-
W ostrzu narzędzia można wyfrezować specjalne kontury (wklęsłe, wypukłe, typu „jaskółczy ogon”), aby dopasować je do profili detali.
-
-
Zmniejszone drgania
-
Zrównoważona konstrukcja trzpienia oraz małe posuwy pomagają zminimalizować drgania w porównaniu z ciężkimi frezami wielopłytkowymi.
-
3.2 Typowe zastosowania
-
Precyzyjne wyrównywanie powierzchni
-
Wyrównywanie płyt podkładowych w frezarkach CNC przed rozpoczęciem rzeźbienia w celu zapewnienia płaskiej powierzchni roboczej.
-
-
Produkcja form i matryc
-
Obróbka wykończeniowa dużych płyt formierskich lub bloków matrycowych, w przypadku których kluczowe znaczenie ma uzyskanie idealnie płaskich powierzchni.
-
-
Obróbka elementów silnika
-
Struganie głowic cylindrów, bloków silnika i pokryw łożysk w celu uzyskania odpowiednich powierzchni uszczelniających.
-
-
Obróbka drewna w dużym formacie
-
W frezarkach CNC do drewna frezy obrotowe mogą wygładzać blaty stołów lub przycinać duże panele przy minimalnym obciążeniu maszyny.
-
-
Profile specjalistyczne
-
Wytwarzanie niewielkich promieni, zaokrągleń lub niestandardowych wgłębień poprzez szlifowanie płytki do pożądanego kształtu.
-
4. Ograniczenia cięcia z wylotem
Chociaż obróbka z wylotem oferuje wiele zalet, wiąże się ona również z kilkoma wadami, które mogą ograniczać jej przydatność do niektórych zadań:
-
✘ Niska szybkość usuwania materiału
-
Przeznaczone do precyzyjnych operacji wykańczających; nie nadają się do zgrubnego obróbki ani do intensywnego usuwania materiału.
-
-
✘ Rygorystyczne wymagania dotyczące konfiguracji
-
Wrzeciono musi być idealnie potłuczony (wyrównane) względem stołu; jakiekolwiek niewspółosiowość powoduje zwężenie lub nierówne cięcia.
-
-
✘ Wrażliwość na wibracje
-
Nierównowaga wynikająca z pojedynczej krawędzi tnącej może powodować drgania na mniej sztywnych maszynach lub podczas cięcia twardszych materiałów.
-
-
✘ Ograniczona głębokość cięcia
-
Optymalne głębokości są bardzo małe (0,05–0,2 mm na przejście); głębsze cięcia powodują większe ugięcie narzędzia i zwiększają błąd powierzchniowy.
-
-
✘ Ograniczenia dotyczące prędkości posuwu
-
Typowe prędkości posuwu (5–20 mm/min) są niskie w porównaniu z frezami czołowymi z wieloma płytkami, co może wydłużyć całkowity czas cyklu, jeśli konieczne jest usuwanie dużej ilości materiału.
-
-
✘ Koncentracja zużycia narzędzi
-
Całe obciążenie ponoszą tylko jedna lub dwie wkładki; bez częstego przestawiania lub ponownego szlifowania jakość powierzchni szybko się pogarsza.
-
-
✘ Nie nadaje się do skomplikowanych profili
-
Najlepiej nadaje się do płaskich lub lekko pofałdowanych powierzchni; głębokie zagłębienia, strome kąty lub ciasne zakręty wymagają użycia specjalistycznych frezów.
-
Zrozumienie tych ograniczeń pozwala zapewnić, że obróbka metodą fly cutting jest stosowana tam, gdzie przynosi największe korzyści — a mianowicie przy precyzyjnym wykańczaniu dużych, płaskich powierzchni — przy jednoczesnym unikaniu sytuacji wymagających większej wydajności skrawania, głębokich nacięć lub skomplikowanych geometrii.
5. Cięcie z użyciem frezu w wycinarkach laserowych: metoda szybkiego przebijania
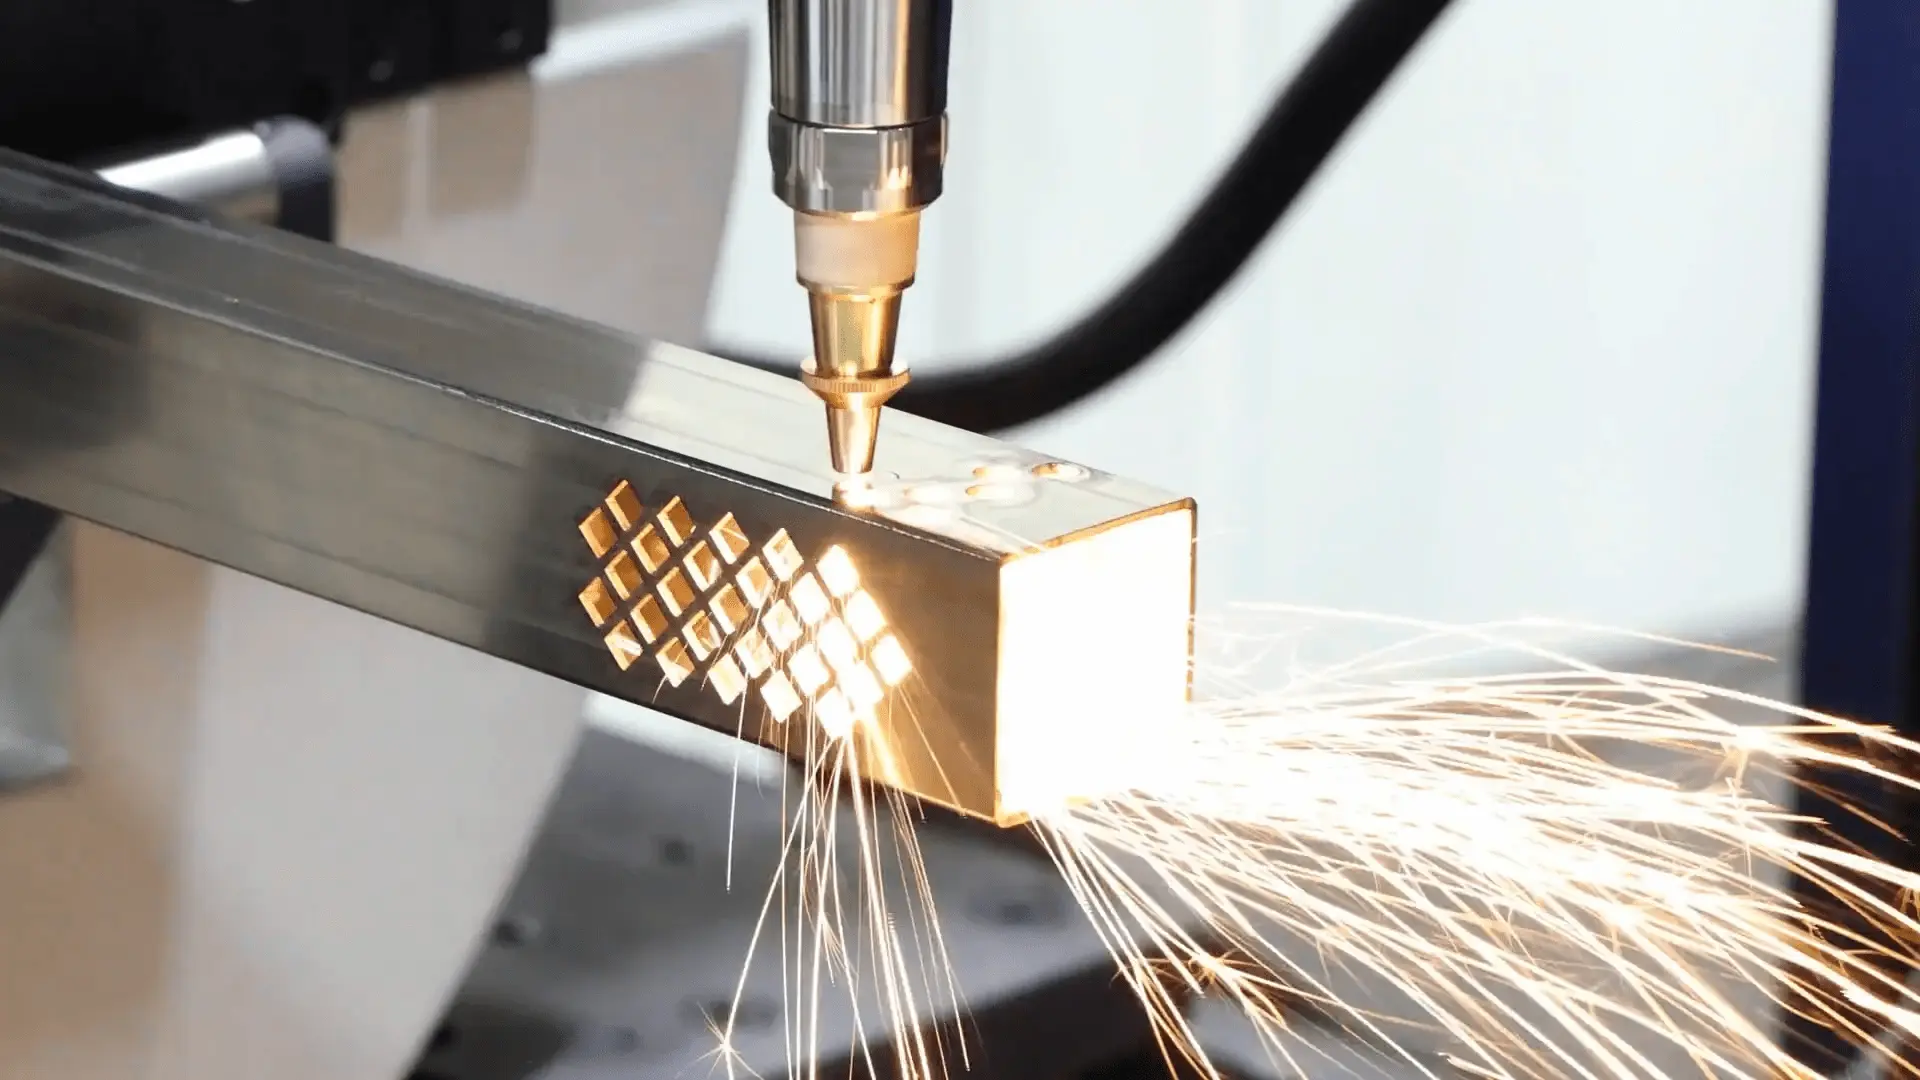
W kontekście cięcie laserowe, cięcie z wylotem (zwane również cięcie w locie lub skanowanie i cięcie) to specjalistyczna strategia służąca do wiercenia i wycinania wielu otworów okrągłych lub o regularnych kształtach bez podnoszenia głowicy laserowej między kolejnymi cięciami. Dzięki utrzymaniu ciągłego ruchu i inteligentnemu przełączaniu wiązki metoda ta zapewnia znaczący wzrost wydajności w przypadku elementów z powtarzającymi się układami otworów.
Jeśli chcesz dowiedzieć się więcej na temat technologii cięcia z użyciem efektu „fly cutting” w cięciu laserowym, zapoznaj się z tym artykułem: “Czym jest technologia cięcia w locie w wycinarkach laserowych?”
6. Podsumowanie: Dwa znaczenia, jedno pojęcie
-
Freza w frezowaniu
A frez czołowy z jednym (lub dwoma) wiertłami jednopunktowymi zamontowanymi na trzpieniu. Urządzenie to wytwarza powierzchnie ultrapłaskie dzięki powolnym, płytkim przejściom i doskonale sprawdza się w takich zastosowaniach, jak wykańczanie płyt formierskich, szlifowanie bloków silnikowych oraz wyrównywanie płyt podkładowych. Jego prostota, niskie koszty oprzyrządowania oraz możliwość dostosowania geometrii sprawiają, że jest to ponadczasowy wybór do precyzyjnego wykańczania — mimo że nie nadaje się do intensywnego usuwania materiału ani do skomplikowanych konturów. -
Cięcie z użyciem frezu w systemach laserowych
Znany również jako skanowanie lub cięcie w locie, ta metoda pozwala zachować głowica laserowa w ciągłym ruchu, włączając i wyłączając wiązkę w celu wycinania wielu otworów lub kształtów ułożonych w regularnych wzorach. Wykorzystując optymalizacja trasy, przejścia styczneoraz precyzyjne sterowanie wiązką, co radykalnie skracają czas cyklu, ogranicza zużycieoraz zwiększa efektywność energetyczną—idealne do wykonywania dużej liczby otworów w przemyśle motoryzacyjnym, elektronicznym i metalowym.
Zrozumienie obu definicji pozwala producentom i inżynierom wybrać odpowiednią metodę “frezowania z lotu” dostosowaną do ich konkretnych potrzeb — niezależnie od tego, czy potrzebują rozwiązania opartego na frezowaniu jednopunktowym w celu uzyskania wykończenia lustrzanego, czy też strategii wykorzystującej laser o dużej prędkości do wykonywania powtarzalnych wzorów otworów.