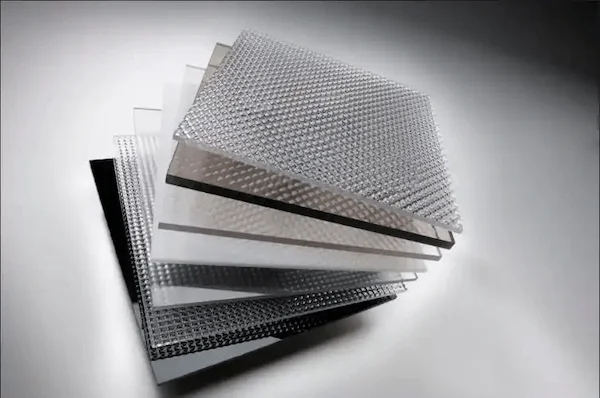
Płyty poliwęglanowe (płyty PC) to wysokowydajne tworzywa konstrukcyjne znane ze swojej wytrzymałości, przezroczystości i odporności na uderzenia. Są szeroko stosowane w architekturze, elektronice i przemyśle motoryzacyjnym — na przykład w świetlikach, ekranach akustycznych, pokrywach reflektorów, osłonach urządzeń elektronicznych, ochronach LCD i obudowach.
Czy cięcie laserowe poliwęglanu jest możliwe?
Tradycyjnie poliwęglan był uważany za nieodpowiedni do cięcia laserowego ze względu na możliwość uwalniania toksycznych gazów (np. cyjanowodoru) podczas obróbki. Jednak ostatnie postępy pokazują, że w określonych warunkach poliwęglan można skutecznie ciąć laserowo. Osiągnięcie wysokiej jakości wyników zależy od wyboru odpowiedniego typu lasera, dostosowania parametrów obróbki i zastosowania technik pomocniczych.
Odpowiednie typy laserów
Laser ultrafioletowy (UV) – długość fali ~355 nm
-
Zalety: Obróbka na zimno z minimalną strefą wpływu ciepła; fotony bezpośrednio rozrywają wiązania molekularne, umożliwiając precyzyjne, czyste cięcie bez żółknięcia.
-
Najlepszy do: Mikroperforacji, bardzo cienkich płyt lub precyzyjnych konturów.
Laser CO₂ – długość fali 10,6 μm
-
Zalety: Doskonale nadaje się do cięcia płyt z materiałów niemetalowych poprzez odparowanie termiczne. Może ciąć grubsze płyty PC przy starannym zarządzaniu mocą.
-
Ważna uwaga: Stosować gaz pomocniczy (np. sprężone powietrze) do chłodzenia, aby zminimalizować żółknięcie lub przypalanie krawędzi.
Zalecany sprzęt do cięcia laserowego
Wycinarka laserowa CO₂
-
Zalecane długości fal: 9,3 μm lub 10,6 μm
-
Zastosowania: Cięcie standardowych grubości płyt PC (1–20 mm)
-
Zalety: Ekonomiczna i szeroko stosowana; musi być wyposażona w system wspomagania powietrzem lub azotem do chłodzenia strefy cięcia.
Wycinarka laserowa UV (opcjonalnie)
-
Długość fali: 355 nm
-
Zastosowania: Precyzyjne cięcie bardzo cienkich płyt PC (<1 mm) lub mikrootworów z zerowym uszkodzeniem termicznym.
Wniosek: Stosuj lasery CO₂ do wydajnego cięcia większości płyt PC; wybieraj lasery UV w zastosowaniach wymagających wysokiej precyzji i niskiej emisji ciepła.
Zalecane parametry cięcia laserowego płyt PC
| Parametr | Zalecana konfiguracja |
|---|---|
| Moc i prędkość | – grubość ≤5 mm: 300–500 W przy 10–30 mm/s – grubość >5 mm: 800–1000 W przy 5–15 mm/s (zalecane cięcie warstwowe) |
| Pomoc gazowa | Azot lub sprężone powietrze o ciśnieniu 0,3–0,5 MPa, aby zapobiec zwęglaniu krawędzi |
| Typ dyszy | Dysza jednowarstwowa (średnica 1,5–2,0 mm) w celu zmniejszenia przywierania materiału |
| Ustawienia ogniska | Ogniskowanie na powierzchni płyty; średnica plamki ≤0,1 mm dla dokładności |
Proces cięcia laserowego płyt poliwęglanowych
(1) Konfiguracja sprzętu
-
Uruchamianie w kolejności: Stabilizator zasilania → Chiller → Sprężarka powietrza → Laser → System CNC → Regulator ciśnienia gazu
-
Użyj testu impulsowego (strzał punktowy), aby wyrównać głowicę lasera i wyśrodkować wiązkę.
(2) Przygotowanie pliku
-
Importuj pliki CAD/DXF do oprogramowania CNC (np. cncKad), sprawdź i napraw przerwy w konturach.
-
Kolejność cięcia: priorytet dla małych otworów i skomplikowanych wzorów przed zewnętrznymi ramami.
(3) Wykonanie cięcia
-
Użyj funkcji “Ramka”, aby potwierdzić obszar cięcia.
-
Włącz przepływ gazu, a następnie naciśnij “Start/Pauza”, aby rozpocząć cięcie.
-
W przypadku grubszych płyt zastosuj cięcie wieloprzebiegowe (warstwowe), aby zapobiec pęknięciom spowodowanym naprężeniem termicznym.
Kluczowe środki ostrożności
-
Wstępna obróbka materiału: Jeśli płyta PC ma powłokę UV, tnij od strony powlekanej, aby zmniejszyć odkształcenia.
-
Wentylacja i bezpieczeństwo: Podczas cięcia mogą uwalniać się toksyczne gazy cyjankowe — stosuj wydajne systemy wyciągowe. Nigdy nie tnij płyt PC modyfikowanych PVC.
-
Konserwacja: Opróżniaj sprężarkę powietrza codziennie, aby zapobiec zatykaniu przewodów powietrznych przez kondensat.
7. Rozwiązywanie problemów
| Objaw | Prawdopodobna przyczyna | Rozwiązanie |
|---|---|---|
| Żółknięcie/przypalanie krawędzi | Excessive power or insufficient gas | Reduce power (<500 W); increase air pressure or switch to UV laser |
| Incomplete kerf | Misaligned focus or speed too high | Recalibrate beam alignment; lower speed |
| Bubbling on cut surface | Moisture or contamination in material | Preheat sheet (60°C for 2 hrs) or switch material |
8. Alternative Cutting Methods for PC Sheets
Circular Saw Cutting
A standard technique for PC sheets. According to Steyr Mechanical Research, using a 300 mm, 80–100-tooth carbide blade at 2800–3200 rpm offers optimal results. Compressed air cooling is recommended to keep cutting temperature below 80°C and prevent warping.
Oscillating Knife Cutting
AMADA’s VZ series uses high-frequency (200 Hz), low-amplitude (0.1–0.3 mm) blades with diamond-coated edges. Achieves up to 0.05 mm precision—ideal for sheets <3 mm in electronics manufacturing.
Cięcie strumieniem wody
Non-thermal method ideal for thick PC sheets. IVY CNC found that a 380 MPa abrasive waterjet with a 0.3 mm nozzle can cut up to 150 mm thick PC with ±0.1° edge verticality. Increases material utilization by 15–20%, ideal for complex shapes.
9. Conclusion & Recommendations
Polycarbonate cutting methods are diversifying. Each technique offers trade-offs in precision, efficiency, and cost:
-
For standard applications: Use circular saw cutting as the base method.
-
For high-precision needs: Combine oscillating knife for accuracy.
-
For complex/high-value parts: Choose waterjet cutting to maximize material use.
-
For thin, precise cuts: Laser cutting is viable, but only with proper exhaust systems and parameter control.