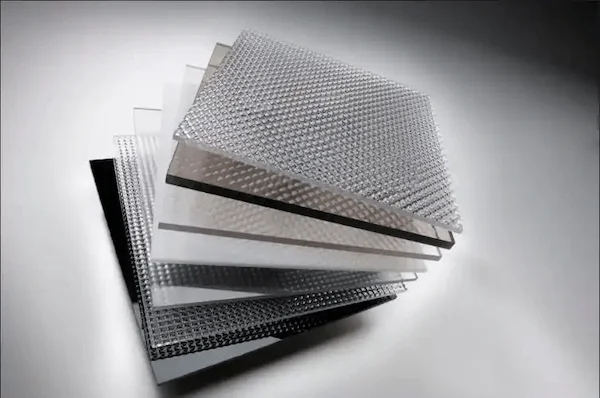
Tấm polycarbonate (tấm PC) là loại nhựa kỹ thuật hiệu suất cao, nổi tiếng với độ bền, độ trong suốt và khả năng chống va đập. Chúng được sử dụng rộng rãi trong kiến trúc, điện tử và sản xuất ô tô—ví dụ như trong mái lấy sáng, tấm chắn âm, nắp đèn pha, tấm bảo vệ thiết bị điện tử, tấm bảo vệ LCD và vỏ bọc.
Có thể cắt laser tấm polycarbonate không?
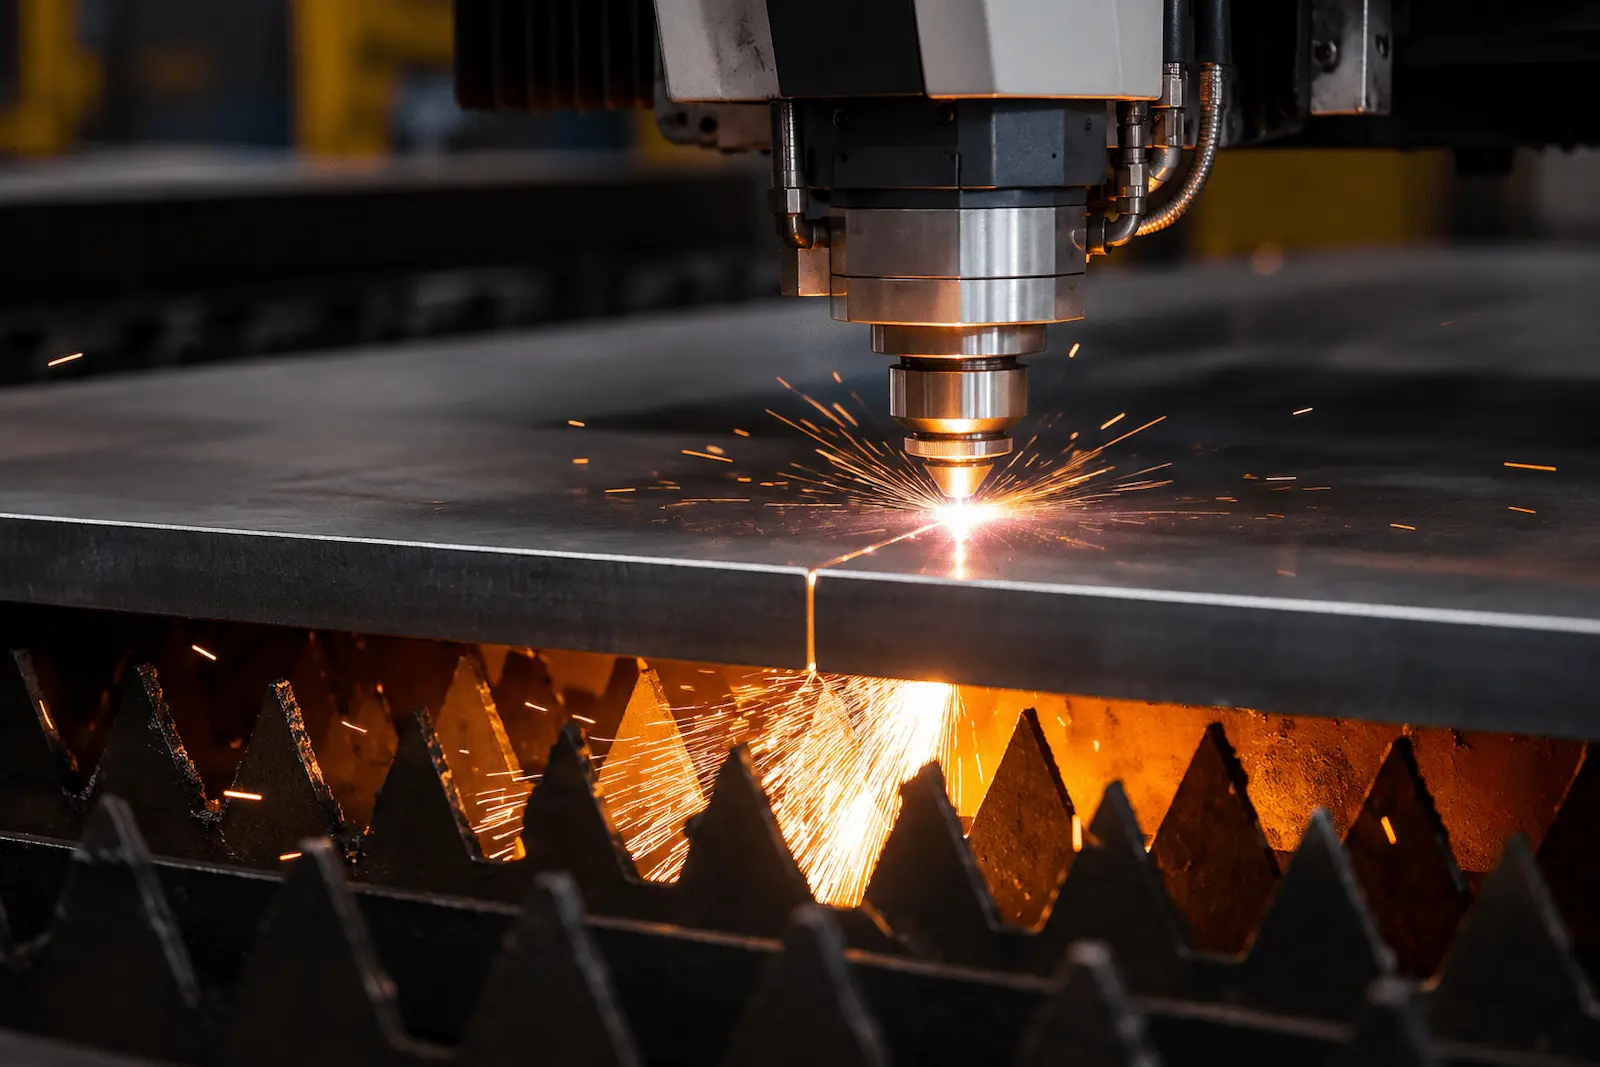
Theo truyền thống, polycarbonate được coi là không phù hợp để cắt laser do nguy cơ giải phóng khí độc (ví dụ: hydro xyanua) trong quá trình xử lý. Tuy nhiên, những tiến bộ gần đây cho thấy, trong các điều kiện cụ thể, polycarbonate có thể được cắt laser hiệu quả. Đạt được kết quả chất lượng phụ thuộc vào việc chọn đúng loại laser, điều chỉnh thông số xử lý và áp dụng các kỹ thuật hỗ trợ.
Các loại laser phù hợp
Laser cực tím (UV) – bước sóng ~355 nm
-
Ưu điểm: Xử lý nguội với vùng ảnh hưởng nhiệt tối thiểu; photon phá vỡ trực tiếp liên kết phân tử, cho phép cắt chính xác, sạch mà không bị ố vàng.
-
Tốt nhất cho: Vi đục lỗ, tấm siêu mỏng hoặc công việc cắt viền tinh xảo.
Laser CO₂ – bước sóng 10,6 μm
-
Ưu điểm: Rất phù hợp để cắt tấm phi kim loại thông qua bốc hơi nhiệt. Có thể cắt tấm PC dày hơn khi công suất được quản lý cẩn thận.
-
Lưu ý quan trọng: Sử dụng khí hỗ trợ (ví dụ: khí nén) để làm mát nhằm giảm thiểu ố vàng hoặc cháy mép.
Thiết bị cắt laser được khuyến nghị
Máy cắt laser CO₂
-
Bước sóng khuyến nghị: 9,3 μm hoặc 10,6 μm
-
Ứng dụng: Cắt độ dày tấm PC tiêu chuẩn (1–20 mm)
-
Lợi ích: Tiết kiệm chi phí và được sử dụng rộng rãi; phải kết hợp với hệ thống khí hỗ trợ bằng khí nén hoặc nitơ để làm mát vùng cắt.
Máy cắt laser UV (tùy chọn)
-
Bước sóng: 355 nm
-
Ứng dụng: Cắt chính xác cao cho tấm PC siêu mỏng (<1 mm) hoặc lỗ siêu nhỏ mà không gây hư hại nhiệt.
Kết luận: Sử dụng laser CO₂ để cắt hiệu quả hầu hết các tấm PC; chọn laser UV cho các ứng dụng độ chính xác cao, nhiệt thấp.
Thông số cắt laser khuyến nghị cho tấm PC
| Tham số | Thiết lập khuyến nghị |
|---|---|
| Công suất & Tốc độ | – Độ dày ≤5 mm: 300–500 W @ 10–30 mm/s – Độ dày >5 mm: 800–1000 W @ 5–15 mm/s (nên cắt nhiều lớp) |
| Hỗ trợ khí | Nitơ hoặc khí nén ở 0,3–0,5 MPa để ngăn cháy xém mép |
| Loại đầu phun | Đầu phun một lớp (đường kính 1,5–2,0 mm) để giảm bám dính vật liệu |
| Cài đặt tiêu cự | Tiêu cự trên bề mặt tấm; đường kính điểm hội tụ ≤0,1 mm để đảm bảo độ chính xác |
Quy trình cắt laser cho tấm polycarbonate
(1) Thiết lập thiết bị
-
Khởi động theo thứ tự: Bộ ổn định nguồn → Máy làm lạnh → Máy nén khí → Laser → Hệ thống CNC → Bộ điều chỉnh áp suất khí
-
Sử dụng kiểm tra xung (bắn điểm) để căn chỉnh đầu laser và làm trung tâm chùm tia.
(2) Chuẩn bị tệp
-
Nhập tệp CAD/DXF vào phần mềm CNC (ví dụ: cncKad), kiểm tra và sửa các khoảng hở đường viền.
-
Thứ tự cắt: ưu tiên lỗ nhỏ và các họa tiết phức tạp trước khung ngoài.
(3) Thực hiện cắt
-
Sử dụng chức năng “Khung” để xác nhận vùng cắt.
-
Kích hoạt luồng khí, sau đó nhấn “Bắt đầu/Tạm dừng” để bắt đầu cắt.
-
Đối với tấm dày hơn, áp dụng cắt nhiều lần (nhiều lớp) để ngăn nứt do ứng suất nhiệt.
Các lưu ý chính
-
Xử lý trước vật liệu: Nếu tấm PC có lớp phủ UV, hãy cắt từ mặt có lớp phủ để giảm cong vênh.
-
Thông gió & An toàn: Khí xyanua độc hại có thể được giải phóng trong quá trình cắt—sử dụng hệ thống hút khí mạnh. Không bao giờ cắt tấm PC biến tính bằng PVC.
-
Bảo trì: Xả nước máy nén khí hàng ngày để ngăn hơi nước ngưng tụ làm tắc đường khí.
7. Khắc phục sự cố
| Triệu chứng | Nguyên nhân có thể | Giải pháp |
|---|---|---|
| Mép bị ố vàng/cháy | Công suất quá cao hoặc khí không đủ | Giảm công suất (<500 W); tăng áp suất khí hoặc chuyển sang laser UV |
| Incomplete kerf | Misaligned focus or speed too high | Recalibrate beam alignment; lower speed |
| Bubbling on cut surface | Moisture or contamination in material | Preheat sheet (60°C for 2 hrs) or switch material |
8. Alternative Cutting Methods for PC Sheets
Circular Saw Cutting
A standard technique for PC sheets. According to Steyr Mechanical Research, using a 300 mm, 80–100-tooth carbide blade at 2800–3200 rpm offers optimal results. Compressed air cooling is recommended to keep cutting temperature below 80°C and prevent warping.
Oscillating Knife Cutting
AMADA’s VZ series uses high-frequency (200 Hz), low-amplitude (0.1–0.3 mm) blades with diamond-coated edges. Achieves up to 0.05 mm precision—ideal for sheets <3 mm in electronics manufacturing.
Cắt bằng tia nước
Non-thermal method ideal for thick PC sheets. IVY CNC found that a 380 MPa abrasive waterjet with a 0.3 mm nozzle can cut up to 150 mm thick PC with ±0.1° edge verticality. Increases material utilization by 15–20%, ideal for complex shapes.
9. Conclusion & Recommendations
Polycarbonate cutting methods are diversifying. Each technique offers trade-offs in precision, efficiency, and cost:
-
For standard applications: Use circular saw cutting as the base method.
-
For high-precision needs: Combine oscillating knife for accuracy.
-
For complex/high-value parts: Choose waterjet cutting to maximize material use.
-
For thin, precise cuts: Laser cutting is viable, but only with proper exhaust systems and parameter control.