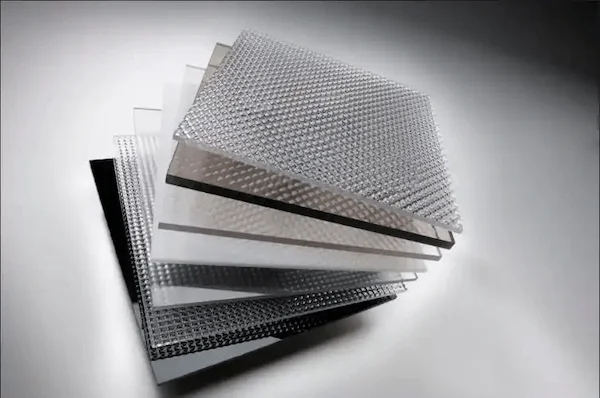
聚碳酸酯板 (PC板) 是一種高性能工程塑膠,以其強度、透明度和耐衝擊性而聞名。它們廣泛應用於建築、電子和汽車製造領域——例如,用於天窗、隔音屏障、頭燈罩、電子設備護罩、LCD保護板和機殼外罩。.
雷射切割聚碳酸酯是否可行?
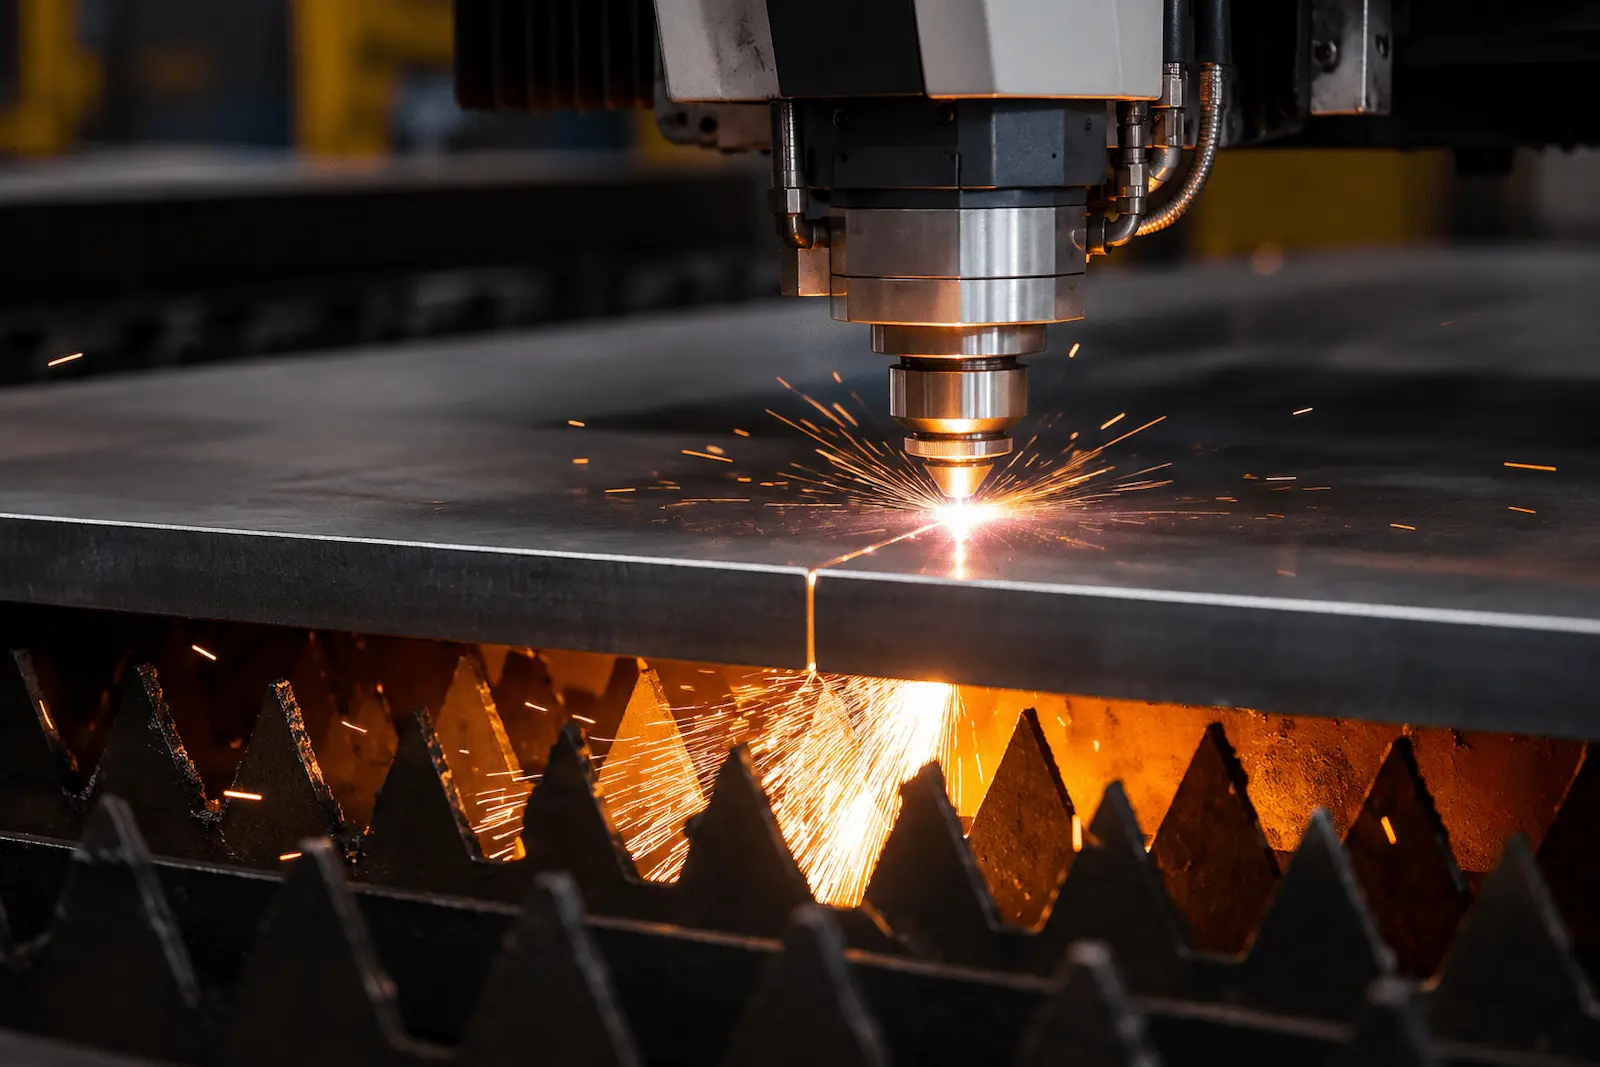
傳統上,聚碳酸酯被認為不適合雷射切割,因為在加工過程中可能釋放有毒氣體(例如氰化氫)。然而,最新的進展顯示,在特定條件下,聚碳酸酯可以有效地進行雷射切割。要獲得高品質的結果,取決於選擇正確的雷射類型、調整加工參數以及應用輔助技術。.
合適的雷射類型
紫外線 (UV) 雷射 – 約355 nm波長
-
優點:冷加工,熱影響區極小;光子直接打斷分子鍵,可實現精確、乾淨的切割,且不發黃。.
-
最適合:微穿孔、超薄板或精細輪廓加工。.
CO₂ 雷射 – 10.6 μm波長
-
優點:非常適合透過熱蒸發進行非金屬板材切割。在謹慎管理功率的情況下,可以切割較厚的PC板。.
-
重要提示:使用輔助氣體(例如壓縮空氣)進行冷卻,以盡量減少發黃或邊緣燒焦。.
推薦的雷射切割設備
CO₂ 雷射切割機
-
推薦波長:9.3 μm 或 10.6 μm
-
應用:切割標準PC板厚度 (1–20 mm)
-
優點:性價比高且廣泛使用;必須搭配空氣或氮氣輔助系統來冷卻切割區域。.
UV 雷射切割機 (選配)
-
波長:355 nm
-
應用:超薄PC板 (<1 mm) 或微孔的高精度切割,零熱損傷。.
結論:使用CO₂雷射高效切割大多數PC板;在高精度、低熱量應用中選用UV雷射。.
PC板雷射切割推薦參數
| 參數 | 推薦設定 |
|---|---|
| 功率與速度 | – ≤5 mm厚度:300–500 W @ 10–30 mm/s – >5 mm厚度:800–1000 W @ 5–15 mm/s (建議分層切割) |
| 輔助氣體 | 氮氣或壓縮空氣,壓力0.3–0.5 MPa,以防止邊緣炭化 |
| 噴嘴類型 | 單層噴嘴 (直徑1.5–2.0 mm),以減少材料沾黏 |
| 焦點設定 | 焦點位於板材表面;光斑直徑 ≤0.1 mm 以確保精度 |
聚碳酸酯板雷射切割工作流程
(1) 設備設定
-
依序啟動:電源穩壓器 → 冷水機 → 空氣壓縮機 → 雷射 → CNC系統 → 氣體壓力調節器
-
使用脈衝測試 (點火) 來對準雷射頭並使光束居中。.
(2) 檔案準備
-
將CAD/DXF檔案匯入CNC軟體 (例如cncKad),檢查並修復輪廓間隙。.
-
切割順序:優先處理小孔和精細圖案,然後再處理外框。.
(3) 切割執行
-
使用「框選」功能確認切割區域。.
-
啟動氣流,然後按下「開始/暫停」開始切割。.
-
對於較厚的板材,採用多次走刀 (分層) 切割,以防止熱應力裂紋。.
主要注意事項
-
材料預處理:如果PC板有UV塗層,請從塗層面切割以減少翹曲。.
-
通風與安全:切割過程中可能釋放有毒氰化物氣體——請使用強力排氣系統。切勿切割經PVC改性的PC板。.
-
維護:每天排放空氣壓縮機的積水,以防止冷凝水堵塞氣管。.
故障排除
| 症狀 | 可能原因 | 解決方案 |
|---|---|---|
| 邊緣發黃/燒焦 | 功率過高或氣體不足 | 降低功率(<500 W);增加氣壓或改用UV雷射 |
| 切縫不完全 | 焦距偏移或速度過高 | 重新校準光束對齊;降低速度 |
| 切割表面起泡 | 材料受潮或污染 | 預熱板材(60°C,2小時)或更換材料 |
PC板材的替代切割方法
圓鋸切割
PC板材的標準技術。根據Steyr機械研究,使用300 mm、80–100齒硬質合金鋸片,轉速2800–3200 rpm可獲得最佳效果。建議使用壓縮空氣冷卻,將切割溫度保持在80°C以下,防止翹曲。.
振動刀切割
AMADA的VZ系列採用高頻(200 Hz)、低振幅(0.1–0.3 mm)刀片,搭配鑽石塗層刀刃。可達0.05 mm精度——非常適合電子製造中厚度<3 mm的板材。.
Waterjet Cutting
非熱加工方法,適合厚PC板材。IVY CNC發現,380 MPa磨料水刀搭配0.3 mm噴嘴可切割厚度達150 mm的PC,邊緣垂直度±0.1°。材料利用率提高15–20%,非常適合複雜形狀。.
結論與建議
聚碳酸酯切割方法日益多樣化。每種技術在精度、效率和成本上各有取捨:
-
一般應用:以圓鋸切割作為基礎方法。.
-
高精度需求:結合振動刀以確保精度。.
-
複雜/高價值零件:選擇水刀切割以最大化材料利用率。.
-
薄板精密切割: 雷射切割 可行,但需配備適當的排氣系統和參數控制。.