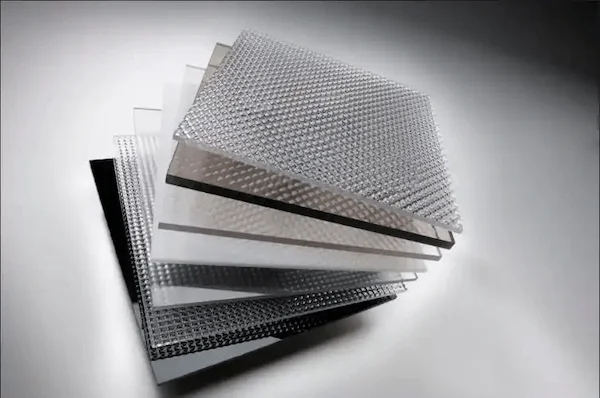
Chapas de policarbonato (chapas de PC) são plásticos de engenharia de alto desempenho conhecidos pela sua resistência, transparência e resistência ao impacto. São amplamente utilizados na arquitetura, eletrónica e fabrico automóvel—por exemplo, em claraboias, barreiras acústicas, tampas de faróis, proteções de dispositivos eletrónicos, protetores de LCD e invólucros.
É Possível Cortar Policarbonato a Laser?
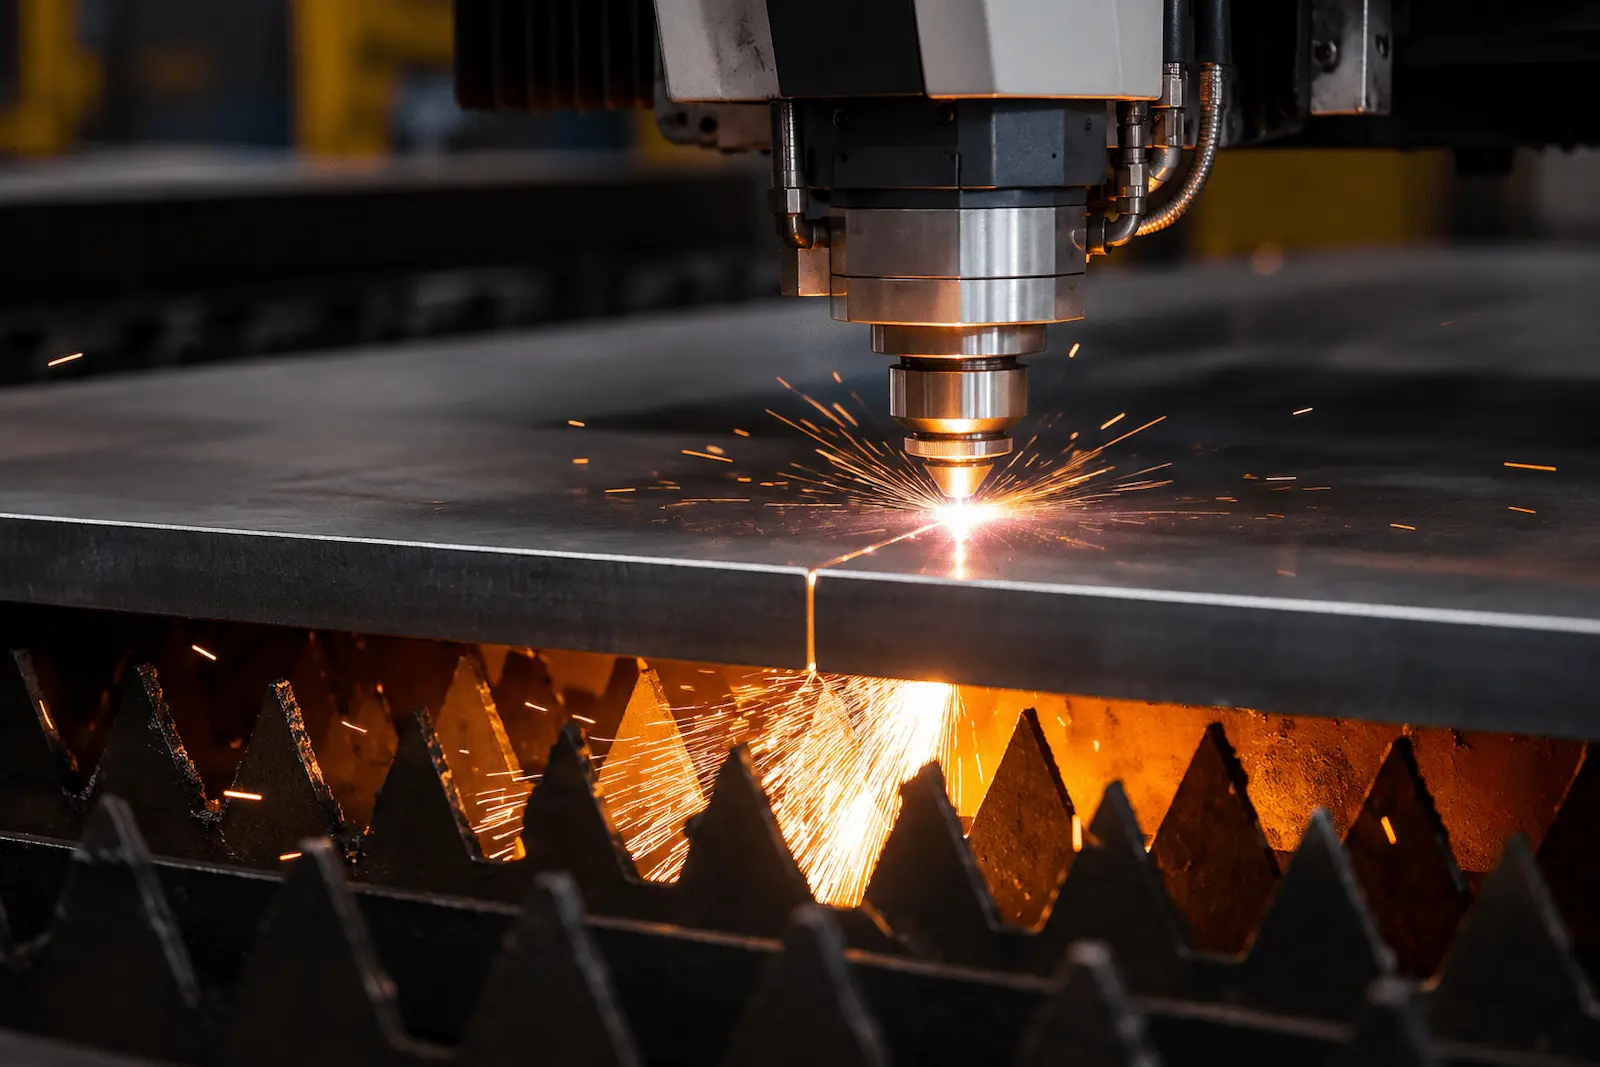
Tradicionalmente, o policarbonato era considerado inadequado para corte a laser devido à potencial libertação de gases tóxicos (por exemplo, cianeto de hidrogénio) durante o processamento. No entanto, avanços recentes mostram que, sob condições específicas, o policarbonato pode ser cortado a laser de forma eficaz. Obter resultados de qualidade depende de selecionar o tipo de laser certo, ajustar os parâmetros de processamento e aplicar técnicas auxiliares.
Tipos de Laser Adequados
Laser Ultravioleta (UV) – comprimento de onda de ~355 nm
-
Vantagens: Processamento a frio com zona mínima afetada pelo calor; os fotões quebram diretamente as ligações moleculares, permitindo cortes precisos e limpos sem amarelecimento.
-
Melhor para: Microperfuração, chapas ultrafinas ou trabalhos de contorno fino.
Laser CO₂ – comprimento de onda de 10,6 μm
-
Vantagens: Adequado para corte de chapas não metálicas por evaporação térmica. Pode cortar chapas de PC mais espessas quando a potência é cuidadosamente gerida.
-
Nota Importante: Use gás de assistência (por exemplo, ar comprimido) para arrefecimento, minimizando o amarelecimento ou queima das bordas.
Equipamento de Corte a Laser Recomendado
Cortadora a Laser CO₂
-
Comprimentos de Onda Recomendados: 9,3 μm ou 10,6 μm
-
Aplicações: Corte de espessuras padrão de chapas de PC (1–20 mm)
-
Benefícios: Custo-eficaz e amplamente utilizado; deve ser combinada com um sistema de assistência de ar ou azoto para arrefecer a zona de corte.
Cortadora a Laser UV (opcional)
-
Comprimento de Onda: 355 nm
-
Aplicações: Corte de alta precisão de chapas de PC ultrafinas (<1 mm) ou micro-orifícios com zero dano térmico.
Conclusão: Use lasers CO₂ para corte eficiente da maioria das chapas de PC; opte por lasers UV em aplicações de alta precisão e baixo calor.
Parâmetros de Corte a Laser Recomendados para Chapas de PC
| Parâmetro | Configuração Recomendada |
|---|---|
| Potência e Velocidade | – Espessura ≤5 mm: 300–500 W @ 10–30 mm/s – Espessura >5 mm: 800–1000 W @ 5–15 mm/s (corte em camadas aconselhado) |
| Gás de assistência | Azoto ou ar comprimido a 0,3–0,5 MPa para evitar queima das bordas |
| Tipo de Bocal | Bocal de camada única (diâmetro de 1,5–2,0 mm) para reduzir a adesão do material |
| Definições de Foco | Foco na superfície da chapa; diâmetro do ponto ≤0,1 mm para precisão |
Fluxo de Trabalho de Corte a Laser para Chapas de Policarbonato
(1) Configuração do Equipamento
-
Inicie em sequência: Estabilizador de potência → Chiller → Compressor de ar → Laser → Sistema CNC → Regulador de pressão de gás
-
Use o teste de pulso (disparo pontual) para alinhar a cabeça do laser e centrar o feixe.
(2) Preparação do Ficheiro
-
Importe ficheiros CAD/DXF para o software CNC (por exemplo, cncKad), verifique e repare lacunas no contorno.
-
Ordem de corte: priorize pequenos orifícios e padrões intrincados antes dos quadros externos.
(3) Execução do Corte
-
Use a função “Frame” para confirmar a área de corte.
-
Ative o fluxo de gás e, em seguida, pressione “Iniciar/Pausar” para começar o corte.
-
Para chapas mais espessas, aplique corte multi-passagem (em camadas) para evitar fissuras por tensão térmica.
Precauções Principais
-
Pré-tratamento do Material: Se a chapa de PC tiver um revestimento UV, corte pelo lado revestido para reduzir o empenamento.
-
Ventilação e Segurança: Gases tóxicos de cianeto podem ser libertados durante o corte—use sistemas de exaustão potentes. Nunca corte chapas de PC modificadas com PVC.
-
Manutenção: Drene o compressor de ar diariamente para evitar que a condensação obstrua as linhas de ar.
7. Solução de problemas
| Sintoma | Causa provável | Solução |
|---|---|---|
| Amarelecimento/queima das bordas | Potência excessiva ou gás insuficiente | Reduza a potência (<500 W); aumente a pressão do ar ou mude para laser UV |
| Corte incompleto | Foco desalinhado ou velocidade demasiado alta | Recalibrar o alinhamento do feixe; reduzir a velocidade |
| Bolhas na superfície de corte | Umidade ou contaminação no material | Pré-aquecer a chapa (60°C por 2 horas) ou trocar o material |
Métodos Alternativos de Corte para Chapas de PC
Corte com Serra Circular
Uma técnica padrão para chapas de PC. Segundo a Steyr Mechanical Research, usar uma lâmina de carboneto de 300 mm, com 80–100 dentes, a 2800–3200 rpm oferece resultados ideais. Recomenda-se resfriamento com ar comprimido para manter a temperatura de corte abaixo de 80°C e evitar empenamento.
Corte com Faca Oscilante
A série VZ da AMADA usa lâminas de alta frequência (200 Hz) e baixa amplitude (0,1–0,3 mm) com bordas revestidas de diamante. Alcança precisão de até 0,05 mm—ideal para chapas <3 mm na fabricação eletrônica.
Corte por jato de água
Método não térmico ideal para chapas de PC espessas. A IVY CNC descobriu que um jato de água abrasivo de 380 MPa com bico de 0,3 mm pode cortar PC de até 150 mm de espessura com verticalidade de borda de ±0,1°. Aumenta a utilização do material em 15–20%, ideal para formas complexas.
Conclusão e Recomendações
Os métodos de corte de policarbonato estão se diversificando. Cada técnica oferece compensações em precisão, eficiência e custo:
-
Para aplicações padrão: Use o corte com serra circular como método base.
-
Para necessidades de alta precisão: Combine a faca oscilante para exatidão.
-
Para peças complexas/de alto valor: Escolha o corte com jato de água para maximizar o uso do material.
-
Para cortes finos e precisos: O corte a laser é viável, mas apenas com sistemas de exaustão adequados e controle de parâmetros.