Wprowadzenie do funkcji cięcia lotnego w maszynie do cięcia laserowego
Cięcie lotne, znane również jako cięcie z lotu lub cięcie skanujące, to metoda cięcia, w której głowica lasera przemieszcza się od jednej części do następnej bez podnoszenia podczas procesu cięcia okrągłych elementów lub części z okrągłymi otworami wewnętrznymi. Takie podejście znacząco zwiększa wydajność cięcia.
Gdy otwory w materiale rurowym mają regularne kształty (takie jak koła, prostokąty) i są rozmieszczone w pewien regularny wzór, cięcie lotne może łączyć segmenty w tym samym kierunku w celu ciągłego cięcia, co znacznie zwiększa prędkość cięcia i oszczędza czas obróbki.
Technologia ta jest szeroko stosowana w obróbce metali, produkcji samochodowej, sprzęcie elektronicznym i wielu innych dziedzinach ze względu na jej wysoką wydajność i precyzję.
Zasady technologii cięcia lotnego laserem
Technologia cięcia lotnego opiera się na wysokoprecyzyjnym sprzęcie do cięcia laserowego, który może szybko i dokładnie kontrolować ruch wiązki laserowej. Ta zaawansowana technika stanowi fundamentalną zmianę od tradycyjnych metod cięcia sekwencyjnego do inteligentnej optymalizacji ścieżki.
(1) Podstawowa mechanika cięcia lotnego
Strategia optymalizacji ścieżki
W swoim rdzeniu cięcie lotne wykorzystuje zaawansowane algorytmy optymalizacji ścieżki, które umożliwiają głowicy lasera poruszanie się w wydajnych wzorach siatki. Zamiast kończyć jedno cięcie przed przejściem do następnego, system wykonuje poziome i pionowe linie cięcia, strategicznie aktywując i dezaktywując laser na określonych krawędziach. Takie podejście pozwala na jednoczesne przetwarzanie wielu cięć, dramatycznie skracając całkowity czas cyklu.
Inteligentne zmiany kierunku
Gdy głowica lasera zmienia kierunek, stosuje styczne przejścia po promieniu zamiast ostrych zakrętów kątowych. Ta technika służy dwóm celom:
- Skraca czas cięcia poprzez utrzymywanie optymalnych prędkości cięcia podczas przejść
- Minimalizuje zużycie mechaniczne komponentów sprzętu, wydłużając żywotność maszyny
Precyzja kontroli lasera
System precyzyjnie kontroluje czas aktywacji lasera, włączając i wyłączając wiązkę w dokładnych momentach, aby zapewnić czyste cięcia przy jednoczesnym minimalizowaniu niepotrzebnego czasu pracy lasera. Ta selektywna aktywacja przyczynia się zarówno do efektywności energetycznej, jak i poprawy jakości cięcia.
(2) Zalety w porównaniu z tradycyjnymi metodami
Ograniczenia tradycyjnego podejścia: Konwencjonalne cięcie laserowe opiera się na metodologii pojedynczej ścieżki, w której głowica lasera musi zakończyć każde pojedyncze cięcie przed przejściem do następnego zadania. To sekwencyjne podejście, choć niezawodne, jest z natury czasochłonne w przypadku projektów obejmujących wiele powtarzających się wzorów.
Różne typy funkcji cięcia lotnego laserem
(1) Cięcie lotne po łuku
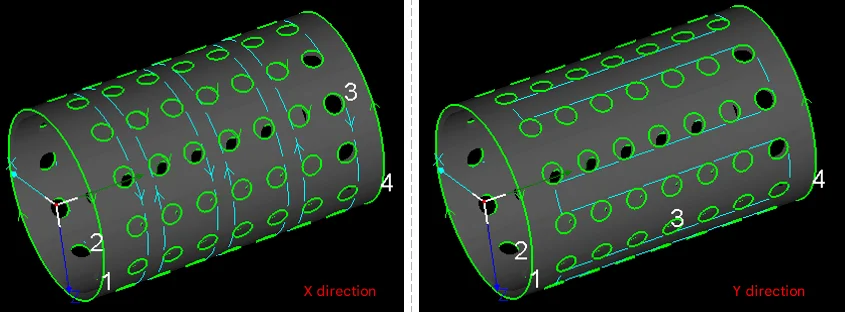
Dla regularnie rozmieszczonych otworów okrągłych, zarówno na rurach okrągłych, jak i prostokątnych, należy stosować cięcie lotne po łuku .
Maksymalna odległość dla połączenia lotnego między okręgami: Gdy odległość punktu początkowego między otworami okrągłymi jest mniejsza niż ustawiony parametr, można wygenerować linie cięcia lotnego. Zaleca się ustawienie tego parametru nieco większego niż odległość między otworami okrągłymi.
Kierunek sortowania: Kierunek ścieżki cięcia dla cięcia lotnego określa kolejność cięcia otworów.
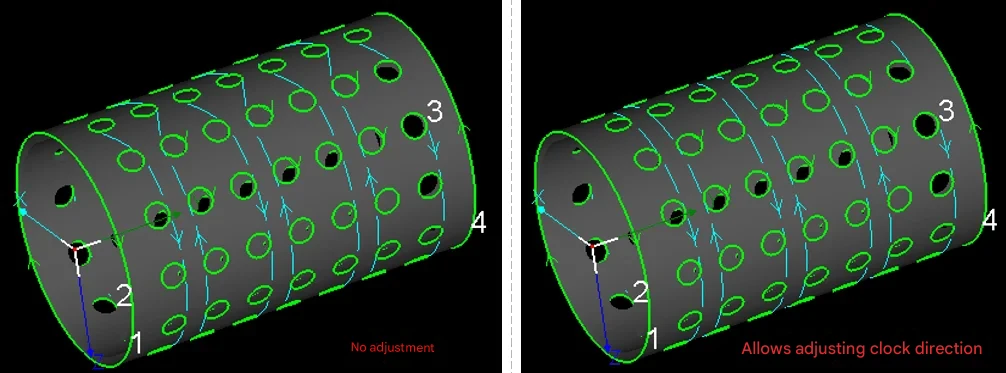
Automatyczna regulacja kierunku zgodnego z ruchem wskazówek zegara łuku: Gdy okrągłe otwory mają różne pozycje początkowe i kierunki cięcia, wygenerowane linie cięcia lotnego mogą być chaotyczne, a trajektoria cięcia lotnego mniej płynna. O ile nie ma specjalnych wymagań, zaleca się zaznaczenie automatycznej regulacji. Po zaznaczeniu oprogramowanie automatycznie dostosowuje kierunek cięcia każdego okrągłego otworu zgodnie z trajektorią lotną.
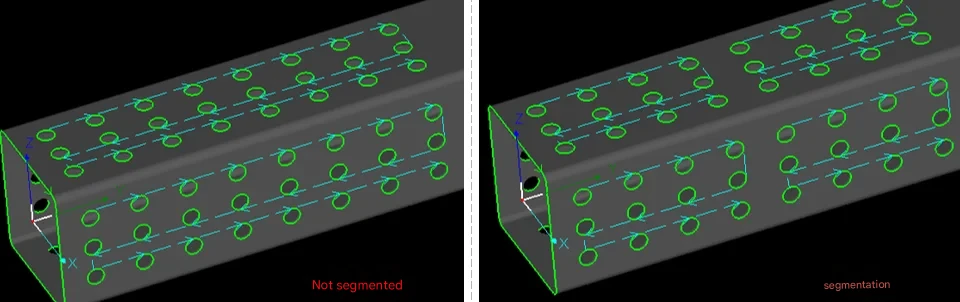
Segmentowe cięcie lotne: W przypadku długich części zaleca się stosowanie segmentowego cięcia lotnego, aby uniknąć częstego ruchu materiału rurowego do przodu i do tyłu na duże odległości w kierunku osi Y.
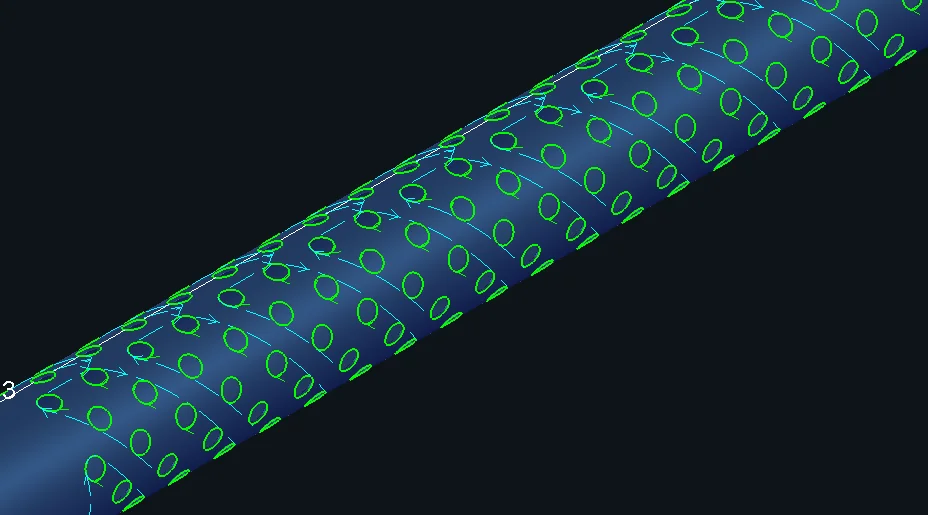
Dla układ naprzemienny ustawienia cięcia lotnego grafiki:
(2) Liniowe cięcie lotne
Dla regularnie rozmieszczonych prostokątnych lub rombowych otworów bez zaokrąglonych narożników, zarówno na rurach okrągłych, jak i prostokątnych, Liniowe cięcie lotne .
Dopuszczalne odchylenie odległości: Podczas łączenia segmentów na tej samej linii prostej liniami cięcia lotnego, segmenty z odchyleniem odległości od linii prostej mniejszym niż ta ustawiona wartość również zostaną zaplanowane w tej ścieżce cięcia lotnego. Wartość domyślna to 20 mm.

Maksymalna odległość dla płynnego połączenia: Podczas przełączania z jednego rzędu cięcia lotnego na inny, odstęp skrętu mniejszy niż ta ustawiona wartość może wykorzystywać płynne połączenie. (Zaleca się nie modyfikować tego parametru)
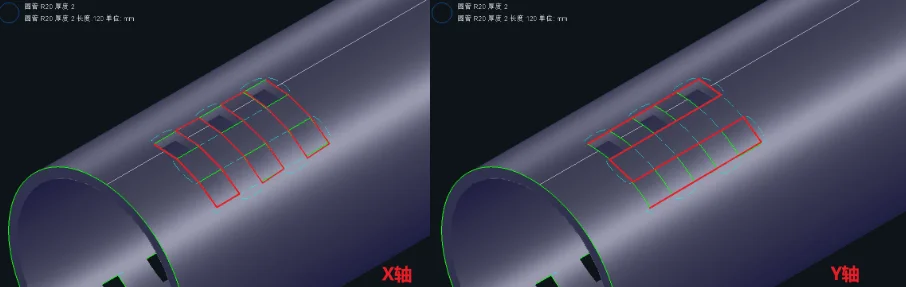
Sortowanie:
W przypadku cięcia lotnego domyślnie cięcie odbywa się najpierw w kierunku X, a następnie w kierunku Y po zakończeniu kierunku X.
Podczas procesu mocowania i przemieszczania materiału rurowego, nieprzycięty materiał rurowy może unosić się w zacisku uchwytu lub nieopadłe resztki mogą wpadać do wnętrza uchwytu podczas mocowania, powodując uszkodzenie uchwytu i wpływając na bezpieczeństwo sprzętu oraz jakość cięcia. W tym momencie kierunek sortowania trajektorii można dowolnie przełączać.
Segmentowe cięcie lotne: W przypadku długich części zaleca się stosowanie segmentowego cięcia lotnego, aby uniknąć częstego ruchu materiału rurowego do przodu i do tyłu na duże odległości w kierunku osi Y.
(3) Cięcie lotne jednym ciągiem
Cięcie lotne jednym ciągiem może być stosowane do otworów o wszystkich kształtach, z wyłączeniem tekstu. Jest powszechnie używane do cięcia szyków otworów owalnych, zaokrąglonych otworów prostokątnych itp.
Maksymalny promień łukowej linii cięcia lotnego: Maksymalny promień używany do przejść zmiany kierunku linii cięcia lotnego, zalecana wartość domyślna to 3 mm.
Maksymalna długość linii lotnej: Maksymalna długość linii przelotowej obsługiwana między dwoma sąsiednimi grafikami.
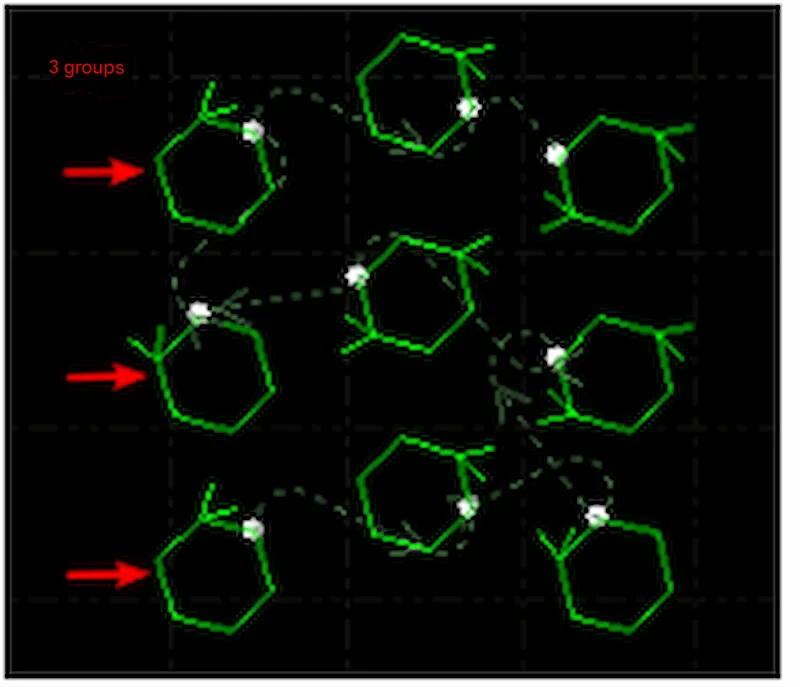
Sortowanie serpentyną: W obszarze układania ścieżka cięcia przyjmuje kształt węża, jak pokazano na poniższym rysunku:
Liczba grup: Liczba grup siatki automatycznie podzielonych do sortowania serpentyną.
Jakie są zalety laserowego cięcia przelotowego?
(1) Znaczna oszczędność czasu i poprawa wydajności pracy
W tradycyjnym trybie cięcia głowica tnąca musi za każdym razem przemieszczać się z jednego miejsca do drugiego, a każdy ruch pochłania czas. W trybie cięcia przelotowego głowica laserowa leci bezpośrednio do pozycji docelowej i zaczyna pracować dopiero wtedy, gdy faktyczne cięcie jest potrzebne. Oznacza to, że cały proces cięcia nie wymaga już częstych zatrzymań i pozycjonowania, co sprawia, że cięcie jest znacznie szybsze niż tradycyjne metody, szczególnie odpowiednie do długich elementów taśmowych lub wymagań o dużej wydajności.
(2) Znaczne obniżenie kosztów produkcji seryjnej
W przypadku pojedynczych dużych części tradycyjne cięcie może być bardziej wydajne; ale gdy w grę wchodzi więcej niż 50 powtarzających się grafik, cięcie przelotowe może zaoszczędzić ponad 60% czasu pracy. Longxin Laser wykorzystuje inteligentne algorytmy AI do układania, osiągając 92% wykorzystania stali, co znacznie obniża koszty produkcji seryjnej.
Funkcja cięcia przelotowego nie jest odpowiednia do wszystkich zadań cięcia. Aby w pełni wykorzystać jej zalety, konieczna jest szczegółowa analiza materiału przedmiotu, grubości i wymagań obróbczych. W przypadku grubszych materiałów metalowych tryb cięcia przelotowego może prowadzić do niestabilnej jakości cięcia, dlatego należy wybrać, czy włączyć tę funkcję, w zależności od sytuacji. W przypadku cienkich blach lub cienkich rur efekt cięcia przelotowego jest bardziej widoczny. Nie tylko zmniejsza zużycie spowodowane ruchem mechanicznym, ale także pozwala wykonać dużą liczbę zadań cięcia w krótkim czasie.
Jak korzystać z funkcji laserowego cięcia przelotowego?
(1) Przygotowanie sprzętu i materiałów
Konfiguracja sprzętu
- Sprawdź, czy Twoja maszyna do cięcia laserowego jest wyposażona w funkcję cięcia przelotowego
- Skonfiguruj parametry maszyny zgodnie ze specyfikacją materiału:
- Dostosuj moc lasera do grubości materiału
- Ustaw odpowiednią prędkość cięcia dla danego typu materiału
- Skalibruj pozycję głowicy tnącej
Przygotowanie materiału
- Bezpiecznie zamocuj przedmiot na stole tnącym
- Zapewnij prawidłowe wyrównanie i pozycjonowanie materiału
- Sprawdź, czy powierzchnia materiału jest czysta i wolna od zanieczyszczeń
(2) Konfiguracja oprogramowania i programowanie
Krok 1: Utwórz lub zaimportuj grafikę
- Otwórz swoje oprogramowanie tnące (np. CypCut)
- Narysuj nową grafikę lub zaimportuj istniejące pliki CAD
- Skup się na powtarzalnych wzorach, takich jak okręgi, prostokąty lub niestandardowe kształty
Krok 2: Generuj tablice wzorów
- Wybierz podstawową grafikę, która będzie powtarzana
- Użyj funkcji tablicy, aby utworzyć wiele kopii:
- Ustaw liczbę potrzebnych wierszy i kolumn
- Zdefiniuj odstępy między grafikami (minimum 1 mm, aby zapobiec kolizjom)
- Podgląd układu, aby zapewnić prawidłowe rozmieszczenie
Krok 3: Aktywuj tryb cięcia przelotowego
- Znajdź opcję “Cięcie przelotowe” w interfejsie oprogramowania (zwykle w prawym górnym rogu)
- Wybierz odpowiedni tryb cięcia przelotowego w zależności od grafiki:
- należy stosować cięcie lotne po łuku: Dla okrągłych otworów i zakrzywionych wzorów
- Liniowe cięcie lotne: Dla prostokątnych lub kwadratowych otworów
- Cięcie przelotowe toru wyścigowego: Dla owalnych lub wydłużonych kształtów
- Cięcie przelotowe jednym pociągnięciem: Dla złożonych geometrii wymagających ciągłych ścieżek
Krok 4: Optymalizacja parametrów cięcia
- Sekwencja cięcia: Zdefiniuj kolejność operacji (np. od lewej do prawej, od góry do dołu)
- Ustawienia mikro-zaczepów: Skonfiguruj małe punkty połączenia (0,1–0,3 mm) na pozycjach startowych/końcowych, aby zapobiec przesuwaniu się części podczas cięcia
- Maximum Jump Distance: Set the maximum distance (1-5mm) the laser head can travel between cuts without interrupting the fly cutting sequence
- Precision Control: Adjust recognition deviation to 0.01mm accuracy to minimize path errors
(3) Execute Cutting Operation
Pre-Cutting Checklist
- Review the programmed cutting path and sequence
- Verify all safety systems are operational
- Ensure proper ventilation and fume extraction
During Cutting
- Monitor the cutting process continuously
- Watch for any irregularities in cut quality or machine behavior
- Be prepared to pause or stop the operation if issues arise
(4) Post-Cutting Quality Control
Immediate Inspection
- Examine cut edges for consistency and quality
- Check dimensional accuracy of finished parts
- Verify that all intended cuts were completed
Cleanup and Preparation
- Remove finished parts from the cutting table
- Clear away any cutting debris or slag
- Clean the worktable surface for the next operation
- Store completed parts according to quality standards
6. What are the Application Scenarios for Laser Fly Cutting?
Sheet Metal Dense Hole Processing
- Heat sinks/Filters: Efficiently cut large numbers of regularly arranged circular holes, square holes, or irregular holes, such as server chassis heat dissipation plates and air filter metal meshes. Fly cutting speed is more than 3 times faster than traditional methods.
- Architectural Decorative Panels: Hollow carving and railing grids on stainless steel/carbon steel thin plates (≤3mm). Complex patterns can be mass-produced through linear or arc fly cutting.
Pipe and Structural Component Processing
- Automotive Exhaust Pipes/Agricultural Machine Brackets: High-speed hole opening or cutting connection parts on round pipes and square pipes. Bond Laser T-series five-axis pipe cutting machines support fully automatic fly cutting for φ20-600mm pipes.
- Elevator Panels/Control Cabinets: Button holes and wire groove opening groups on thin steel plates, using one-stroke fly cutting mode to reduce empty movement paths.
Advertising Signs and Craft Gifts
- Metal Nameplates/Logos: Fine text hollowing on stainless steel or brass thin plates, such as corporate logos and artistic letters.
- Cultural and Creative Products: Laser hollow patterns on greeting cards and bookmarks (such as flowers, geometric patterns), three-dimensional assembly models of acrylic materials.
Consumer Electronics and Home Appliances
- Electrical Enclosure Heat Dissipation Holes: Group circular hole fly cutting on air conditioning panels and power box covers, requiring hole position accuracy of ±0.1mm.
- 3C Components: Mobile phone middle plate positioning holes, headphone metal mesh covers. Han’s Laser ultrafast laser technology achieves micron-level cutting.
7. Longxin Laser Fly Cutting Solutions
Longxin Laser offers advanced laser tube cutting machines equipped with cutting-edge fly cutting technology. Our machines feature high-performance capabilities with maximum acceleration up to 2.0G, ensuring rapid and precise processing for demanding industrial applications.