Resumo Executivo: Referência Rápida Estratégica
À medida que a manufatura global migra do “porquê” da impressão 3D para o “como” da integração industrial, a seleção do motor laser correto determina a viabilidade de toda a linha de produção. Este guia analisa as cinco tecnologias laser dominantes sob a ótica de desempenho, custo e ROI estratégico.
| Tipo de laser | Aplicação Primária | Vantagem-Chave | Limitação Estratégica |
|---|---|---|---|
| Fibra | SLM de Metal | Maior densidade relativa; ecossistema maduro. | Alto estresse térmico; pós-processamento complexo. |
| CO₂ | SLS de Polímero | Geometrias sem suporte; versatilidade de materiais. | Menor precisão/acabamento superficial do que UV. |
| UV | SLA de Resina | Resolução e acabamento superficial superiores. | Resistência e tolerância ao calor limitadas do material. |
| Nd:YAG | Cladding/AM de Metal | Absorção específica de metal; estabilidade de estado sólido. | Menor eficiência do que sistemas Fiber modernos. |
| IR de Diodo/Pulsado | Impressão por Área | Escala massiva; custo/produtividade desacoplados. | Espessura de camada fixa de 25 µm; tecnologia emergente. |
Introdução: O Papel Estratégico dos Lasers na Indústria Moderna
No cenário atual da “Indústria 4.0”, a tecnologia laser amadureceu de um instrumento laboratorial especializado para a base essencial da manufatura de alta precisão. Os lasers não são mais apenas ferramentas de corte; são arquitetos de alta energia capazes de gerar geometrias complexas que a fundição ou forjamento tradicionais não conseguem replicar.
Este guia aproveita profunda expertise em ciência dos materiais e fotônica para desmistificar os cinco tipos principais de laser: Fiber, CO₂, UV, Nd:YAG e IR de Diodo/Pulsado. Embora outras fontes de energia, como a Fusão por Feixe de Elétrons (EBM), representem um processo convencional para materiais de alto estresse térmico e frágeis em ambientes de vácuo, os sistemas baseados em laser permanecem a força dominante no mercado global de AM devido à sua versatilidade e flexibilidade atmosférica.
Lasers de Fibra: O Especialista em Metal de Alta Precisão
Os lasers de fibra atualmente detêm dominância estratégica no setor de manufatura aditiva (AM) de metais, principalmente como o motor da Fusão Seletiva a Laser (SLM). Sua posição de mercado é reforçada por significativa maturidade de software e mecânica, tornando-os o “padrão ouro” para hardware crítico aeroespacial e médico.
Princípio de Geração
CORREÇÃO: Lasers de fibra operam em comprimentos de onda de aproximadamente 1,06-1,07 µm (comumente 1040 nm ou 1064 nm), não 1,09 µm como às vezes citado. Lasers de fibra modernos usados em AM são tipicamente lasers de fibra dopados com itérbio (Yb) bombeados por lasers de diodo a 950-980 nm. Esses sistemas são valorizados pela alta eficiência de conversão eletro-óptica (aproximadamente 25%) e um modo de feixe que corresponde de perto ao modo fundamental (TEM00). Em uma configuração SLM, o laser é direcionado através de uma cadeia óptica sofisticada—incluindo expansores de feixe e lentes de foco F-θ—para fundir com precisão leitos de pó metálico.
A Camada “E Daí?”: Valor Estratégico
O comprimento de onda de 1,06-1,07 µm é especificamente otimizado para alta absorção em metais industriais como titânio, aço inoxidável e ligas de níquel. Ao focar essa energia em um ponto extremamente fino, os lasers de fibra alcançam uma densidade relativa próxima de 100%. Essa integridade metalúrgica permite que peças impressas atinjam níveis de desempenho mecânico comparáveis a componentes forjados, superando em muito a fundição tradicional.
Uso Industrial e Cenários de Aplicação
- Aeroespacial: Peças estruturais de alta carga e componentes de turbina.
- Médico: Implantes ortopédicos específicos do paciente com estruturas porosas complexas.
- Eletrônicos: Dissipadores de calor especializados e invólucros condutores.
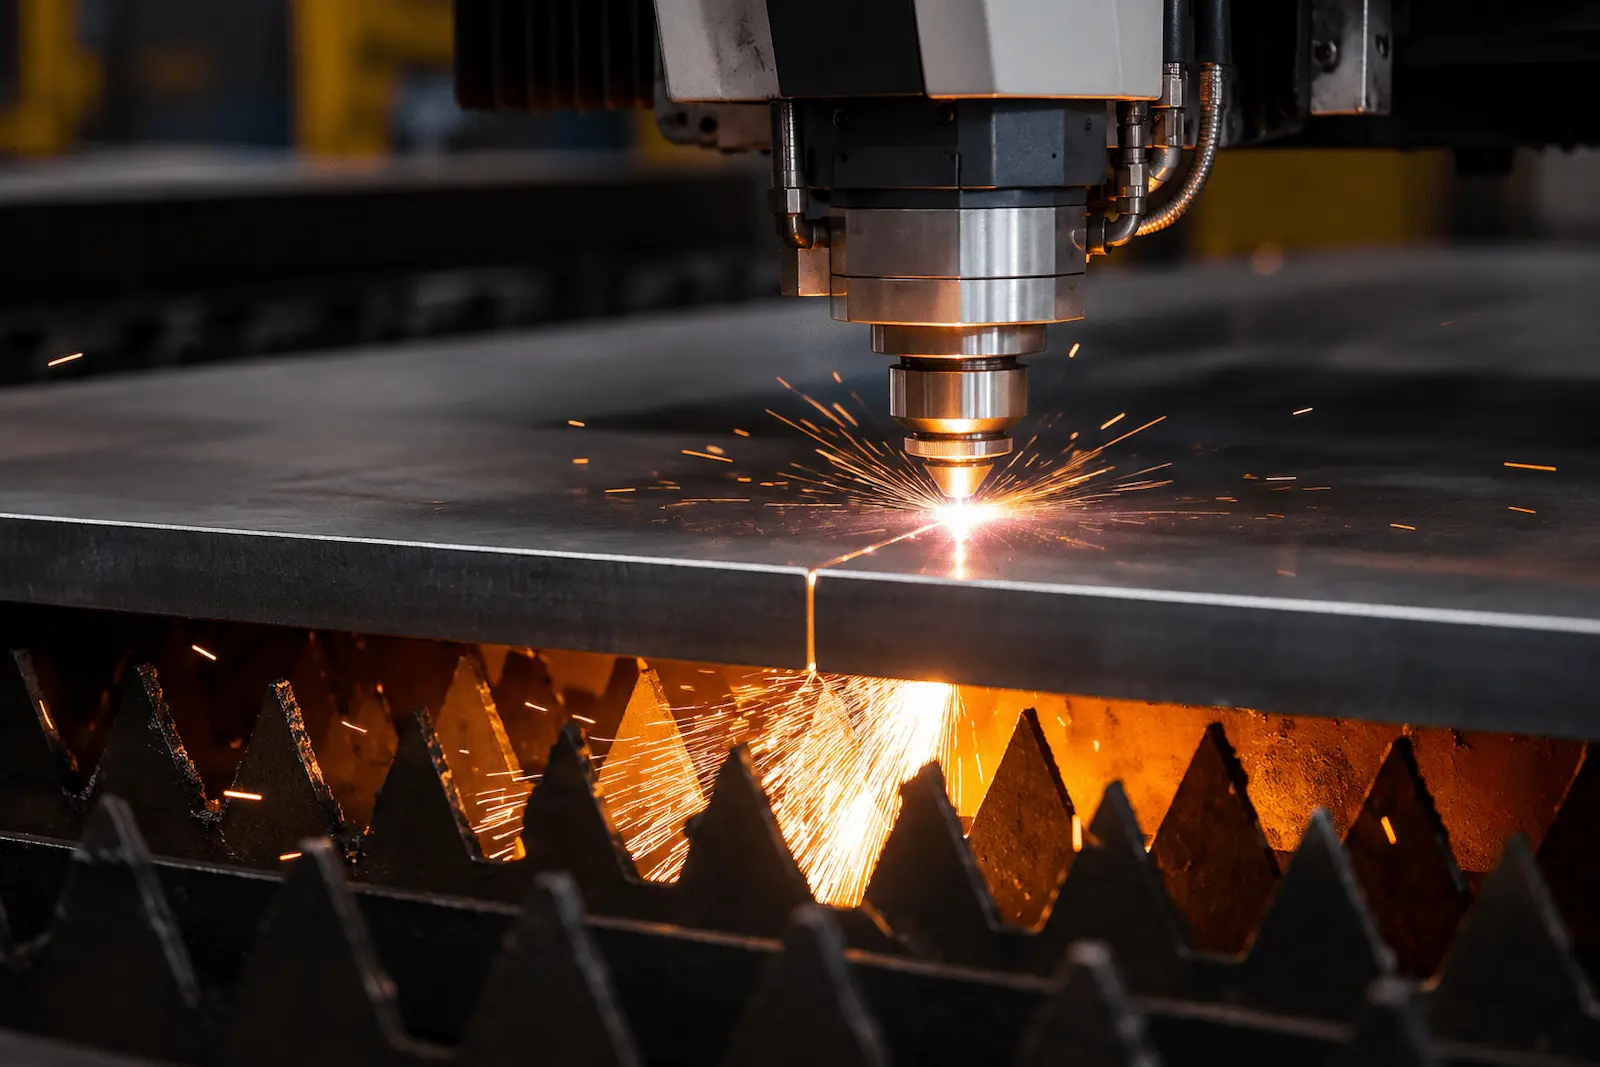
- Manufatura: Além da manufatura aditiva, lasers de fibra alimentam máquinas de corte a laser de fibra de alta precisão máquinas de corte a laser de fibra para fabricação de chapas metálicas e produção de componentes industriais.
A Fusão Seletiva a Laser (SLM) é atualmente o processo de AM de metal mais maduro. Sua vantagem reside na “entrega direta” de peças funcionais. No entanto, consultores devem considerar o pós-processamento: peças são tipicamente soldadas à placa de construção e requerem EDM a fio ou fresamento CNC para remoção, adicionando ao custo total de propriedade.
Lasers de CO₂: O Arquiteto Versátil para Não-Metais
Enquanto os lasers de fibra dominam o espaço de metais, os lasers de CO₂ permanecem a base para o processamento industrial não-metálico, particularmente na Sinterização Seletiva a Laser (SLS).
Princípio de Geração
O laser de CO₂ é um sistema baseado em gás operando em comprimento de onda de 10,6 µm (com comprimentos de onda alternativos em 9,3 µm e 9,6 µm disponíveis para materiais específicos). O laser varre um leito de pó pré-aquecido. Em vez de fusão total, o laser fornece a energia térmica necessária para “sinterizar” ou ligar molecularmente polímeros e cerâmicas sob controle computacional preciso.
Os Principais Diferenciadores: Panorama Competitivo
O laser de CO₂ facilita um escopo mais amplo de materiais funcionais, incluindo nylon (PA12) e polímeros especializados. Ao contrário dos sistemas baseados em metal, o SLS utiliza o leito de pó não sinterizado como suporte natural. Isso fornece flutuabilidade e estabilização naturais para a peça durante a construção, permitindo geometrias “sem suporte”.
Uso Industrial e Cenários de Aplicação
- Automotivo: Dutos, coletores e componentes funcionais internos de alta durabilidade.
- Prototipagem: Iteração rápida de modelos geométricos complexos sem a necessidade de remoção de suportes.
- Bens de Consumo: Peças de uso final de alta resistência e resistentes ao ambiente.
A falta de estruturas de suporte necessárias nos processos SLS com CO₂ reduz significativamente os custos de mão de obra no pós-processamento e permite maior densidade de “aninhamento” dentro da câmara de construção, maximizando o rendimento por ciclo.
Lasers Ultravioleta (UV): O Mestre da Polimerização de Alta Resolução
Lasers UV são a escolha estratégica para aplicações onde estética de superfície e precisão dimensional são os KPIs primários, servindo como fonte de energia para a Estereolitografia (SLA).
Princípio de Geração
UV lasers utilize high-frequency ultraviolet light (typically 355 nm or 405 nm wavelengths) to trigger photopolymerization. As the laser scans the surface of a liquid photosensitive resin, it causes a localized chemical reaction that solidifies the liquid into a solid polymer layer-by-layer.
The “So What?” Layer: Precision vs. Strength
The short wavelength of UV light allows for a smaller focal point, making it the industry benchmark for resolution. While UV-cured resins typically lack the mechanical strength or heat resistance of metals or SLS polymers, they offer a surface finish that is often assembly-ready without aggressive sanding.
Strategic Comparison: SLA (UV) vs. SLM (Fiber)
| Recurso | SLA (UV Laser) | SLM (Fiber Laser) |
|---|---|---|
| Surface Quality | Superior / Smooth | Medium (Grainy) |
| Versatilidade de materiais | Limited (Photosensitive resins) | High (Various Metals/Alloys) |
| Part Size Capability | Small to Medium | Small to Large |
| Pós-processamento | Washing and UV Curing | Stress relief, EDM removal, Grinding |
| Mechanical Integrity | Brittle; low heat resistance | High; comparable to forged parts |
For dental models and high-precision injection molds, the UV laser’s ability to eliminate visible “layer lines” reduces secondary finishing costs, justifying the higher cost of resin consumables.
5. Nd:YAG Lasers: The Solid-State Foundation
The Nd:YAG (Neodymium-doped Yttrium Aluminum Garnet) laser is a traditional solid-state pillar that continues to play a role in specialized direct metal forming.
Princípio de Geração
Nd:YAG lasers operate at a 1.064 µm wavelength (1064 nm). Although they share similar wavelengths with some Fiber lasers, the generation of the beam through a solid-state crystal provides a different stability profile and power delivery characteristic. The laser uses a neodymium-doped YAG crystal as the gain medium, pumped by flashlamps or diode lasers.
Evaluate the Impact
Historically, Nd:YAG was the primary heat source for early SLM systems. Today, while Fiber lasers have captured the majority of the AM market due to higher efficiency (fiber lasers achieve ~25% wall-plug efficiency vs. ~2% for lamp-pumped Nd:YAG), Nd:YAG remains relevant in Laser Cladding and heavy industrial repair applications where its specific absorption profile is preferred for building up material on existing large-scale components.
6. Diode & Pulsed IR Lasers: The Disruptor of Scaled Production
The emergence of “Area 3D Printing,” pioneered by companies like Seurat Technologies, represents a strategic pivot from single-point scanning to mass-scale production.
Generation Principle: The OALV Mechanism
This technology utilizes a modular pulsed infrared (IR) laser source combined with an Optically Addressable Light Valve (OALV). The system contains over 2.3 million individually addressable pixels. The process follows a specific four-step polarization sequence:
- Beam Shaping: The pulsed IR laser is shaped into a uniform square field (approximately 15×15 mm).
- Pattern Projection: A blue light projector overlays the part’s geometry (over 2.3 million pixels) onto the IR field.
- Polarization Control: The OALV changes the polarization of the IR beam: IR light overlapping with blue light pixels becomes horizontally polarized, while non-overlapping light becomes vertically polarized.
- Selective Melting: A polarizing mirror splits the beams, directing only the patterned (horizontally polarized) IR light to the powder bed to melt the entire area in one pulse.
The “So What?” Layer: Breaking the Cost Barrier
This “masking” approach allows for power levels 10-150x higher than a single laser system. Crucially, it decouples build rate from hardware cost. In traditional systems, doubling speed requires doubling the expensive laser heads; in Area Printing, speed is scaled by increasing the pulse frequency and energy density.
Scaling Roadmap & Milestones
NOTE: The following projections are company claims and should be viewed as targets rather than verified achievements:
- Current (Gen 1): Claimed manufacturing costs at lower rates than traditional AM.
- Future Generations: Company projections suggest significant cost reductions and speed improvements in coming years.
Unlike SLM, Area Printing introduces new constraints: pulse energy control, pattern size limitations, and a fixed layer thickness of 25 µm.
7. Conclusion: Choosing the Right Laser for the Future
The five types of lasers—Fiber, CO₂, UV, Nd:YAG, and Diode/Pulsed IR—constitute a complete toolkit for modern manufacturing. Strategic selection should be guided by key Selection Principles:
- Usage Requirements: Determine if the end-goal is a non-functional prototype (SLA/UV) or a high-load final component (SLM/Fiber).
- Material Quality: Assess the required relative density. Metals require Fiber or Nd:YAG; polymers utilize CO₂.
- Procurement & External Environment: Consider the total cost of ownership, including the specialized labor required for SLM vs. the simplified workflow of SLS.
- Post-Processing Costs: Factor in the “hidden” costs of support removal, thermal stress relief, and surface grinding, which can often exceed the cost of the print itself.
As the industry moves toward 2030, the shift to Area Printing and other emerging technologies suggests a future where additive manufacturing is no longer a niche prototyping tool, but potentially a primary mass-production technology.
For further technical standards on additive manufacturing processes, refer to the ISO/ASTM 52900 Standards.
Perguntas frequentes
1. What is the most widely used laser type in metal additive manufacturing?
Lasers de fibra are currently the most widely used and mature laser technology for metal additive manufacturing, particularly in Laser Powder Bed Fusion for Metals (PBF-LB/M) systems.
They offer high energy efficiency, excellent beam quality, and stable melting behavior, enabling metal parts to achieve relative densities above 99.5% under optimized conditions.
2. Why are fiber lasers preferred over CO₂ lasers for metal 3D printing?
Fiber lasers operate at a wavelength (~1.07–1.09 μm) that is well absorbed by most industrial metals, such as steel, titanium, aluminum, and nickel alloys.
In contrast, CO₂ lasers (10.6 μm) are poorly absorbed by metals but highly effective for polymers, making them unsuitable for metal powder bed fusion.
3. Are CO₂ lasers still relevant in industrial additive manufacturing?
Yes. CO₂ lasers remain the industry standard for polymer powder bed fusion (PBF-LB/P).
They are widely used to process materials such as PA12 and PA11, offering support-free printing, high batch productivity, and stable performance for functional polymer parts.
4. What is the main advantage of CO₂-based SLS compared to metal PBF systems?
The key advantage is that no support structures are required.
Un-sintered powder naturally supports the part during printing, which reduces post-processing labor, lowers production costs, and allows higher nesting density within the build chamber.
5. Why do SLA systems use UV lasers instead of fiber or CO₂ lasers?
SLA and other vat photopolymerization processes rely on photopolymerization, which requires ultraviolet (UV) light to cure liquid resin.
UV lasers offer short wavelengths and small focal spots, enabling exceptional surface finish and dimensional accuracy that cannot be achieved with infrared lasers.
7. What is the difference between fiber lasers and Nd:YAG lasers in metal AM?
Both fiber and Nd:YAG lasers operate near a 1 μm wavelength and can process metals effectively.
However, fiber lasers offer higher efficiency, better beam quality, and lower maintenance, which is why they have largely replaced Nd:YAG lasers in modern metal powder bed fusion systems.
Nd:YAG lasers are now mainly used in directed energy deposition (DED) and repair applications.