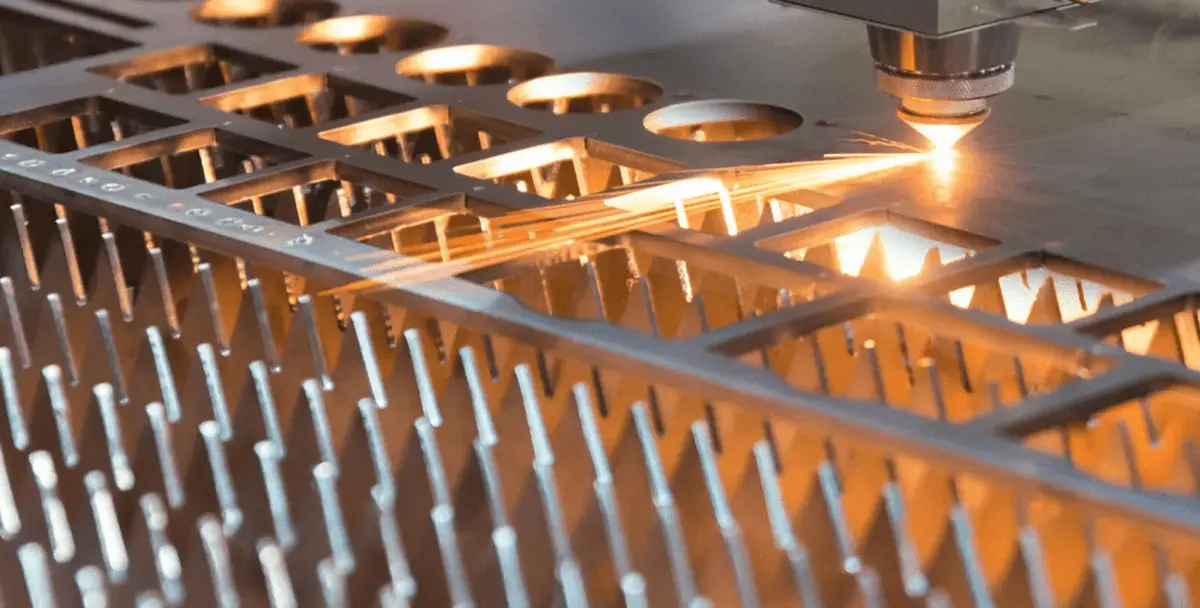
Cortar aço de 20–60 mm com laser não é mais exótico—é parte da fabricação pesada do dia a dia. No entanto, o Corte a Laser de Chapas Grossas ainda apresenta janelas de processo estreitas: a energia deve penetrar profundamente, o material fundido deve ser expelido de forma limpa, e a frente de corte deve permanecer estável por longas distâncias. Abaixo estão os principais desafios vistos no chão de fábrica—e as soluções comprovadas.
Por que chapas grossas são complicadas
À medida que a espessura aumenta, três efeitos físicos dominam: a frente de corte torna-se longa e íngreme, dificultando a remoção do material fundido; o fluxo de gás de assistência desenvolve células de choque que desviam o material fundido; e o acúmulo de calor alarga o kerf e torna as bordas ásperas. Sem controle preciso, esses fatores resultam em rebarbas, conicidade ou até cortes incompletos.
Potência e qualidade do feixe
Lasers de fibra e disco de alta luminosidade na classe de 10–24 kW permitem corte de seção espessa real quando combinados com o cabeçote e parâmetros certos. Por exemplo, sistemas industriais modernos podem processar até 40–50 mm de aço inoxidável e 60 mm de aço carbono com pacotes de corte de chapas grossas.
A modelagem do feixe tornou-se uma alavanca importante. A modelagem dinâmica do feixe ou “corte oscilante” redistribui a energia ao longo da frente de corte, melhorando a qualidade e a velocidade em aço inoxidável de 15 mm e mais espesso. A abordagem amplia a janela de processo e reduz interrupções.
Gás de assistência: oxigênio vs nitrogênio
- Aço carbono (corte com oxigênio): O oxigênio reage com o material, gerando calor adicional e auxiliando na penetração. Isso permite menor potência do laser para cortes grossos, mas produz uma borda oxidada e escura que pode exigir limpeza posterior.
- Aço inoxidável (corte com nitrogênio): O nitrogênio previne a oxidação e produz uma borda brilhante e limpa, mas requer pressão muito alta (12–30 bar) e fluxo para soprar fisicamente o material fundido do kerf. O design do bico e o dimensionamento das linhas de gás tornam-se críticos para evitar quedas de pressão e cortes instáveis.
Entender onde estão os limites da sua infraestrutura é essencial; fornecer pressão em excesso não ajudará se o jato de gás já estiver estrangulado.
Perfuração: o sumidouro de tempo oculto
Em chapas grossas, a perfuração frequentemente consome mais tempo de ciclo do que o corte. A perfuração estacionária tradicional pode causar longos atrasos e defeitos de respingos. Estratégias avançadas, como perfuração circular (trepanação) ou perfuração com potência modulada, podem reduzir os tempos de perfuração em quase metade, produzindo furos mais limpos. Otimizar a frequência de pulso garante que o material fundido seja removido adequadamente, evitando a re-solidificação.
Diretrizes práticas de parâmetros
- Posição do foco: Ligeiramente abaixo da superfície para corte com oxigênio; mais profundo para nitrogênio, para sustentar a energia na frente de corte.
- Bico e distância de trabalho: Bicos maiores ou otimizados com ~1 mm de distância de trabalho mantêm a coerência do gás através do kerf.
- Resfriamento ativo: O resfriamento localizado estabiliza a poça de fusão em aço carbono grosso e permite aninhamento mais apertado.
- Modulação do feixe: A oscilação do feixe em alta frequência amplia a janela de processo e melhora a suavidade das bordas do aço inoxidável.
Problemas comuns e soluções
| Sintoma | Causa provável | Solução |
| Rebarba pesada (aço inoxidável) | Momento insuficiente do nitrogênio | Aumente o tamanho da linha, a capacidade de pressão ou use um bico otimizado |
| Borda oxidada (aço carbono) | Reação do corte com oxigênio | Aceite para peças pintadas/soldadas, ou mude para nitrogênio se o acabamento cosmético for necessário |
| Conicidade do kerf / corte incompleto | Foco muito alto | Abaixe o foco ou aplique modelagem do feixe |
| Tempo de perfuração longo | Perfuração estacionária | Use rotinas de perfuração circular ou modulada |
| Interrupções aleatórias | Instabilidade na entrega de gás | Verifique pureza, registros de pressão e condição do bico |
Guia indicativo de capacidade
| Potência Laser | Aço Carbono (O₂) | Aço Inoxidável (N₂) |
| 6 kW | 25–32 mm | ~25 mm |
| 10–12 kW | 25–35 mm (até 40 mm com pacote) | 30–40 mm (até 50 mm com pacote) |
| 24 kW | até 60 mm | ~40 mm |
Esses valores são baseados nas especificações de OEMs líderes e devem ser validados na prática com corpos de prova.
Checklist de aquisição
Ao avaliar sistemas para Corte a Laser de Chapas Grossas, pergunte aos fornecedores:
- Sua infraestrutura de gás pode fornecer 20–30 bar de nitrogênio em fluxo total sem queda de pressão?
- Does the CNC support circular and power-modulated piercing routines?
- Is dynamic beam shaping or wobble mode available for thick stainless?
- Are cooling features offered for thick mild steel cutting stability?
Em Longxin Laser, we integrate these techniques into high-power laser cutting machines, enhancing controllability for thick-plate projects—delivering bright edges in stainless steel cutting, swift oxygen cutting for carbon steel, and stable, reliable piercing performance. For purchasers and engineers, the combination of high-power output, optimised gas handling, advanced piercing strategies, and modern beam control represents the optimal development path in heavy-duty laser cutting.