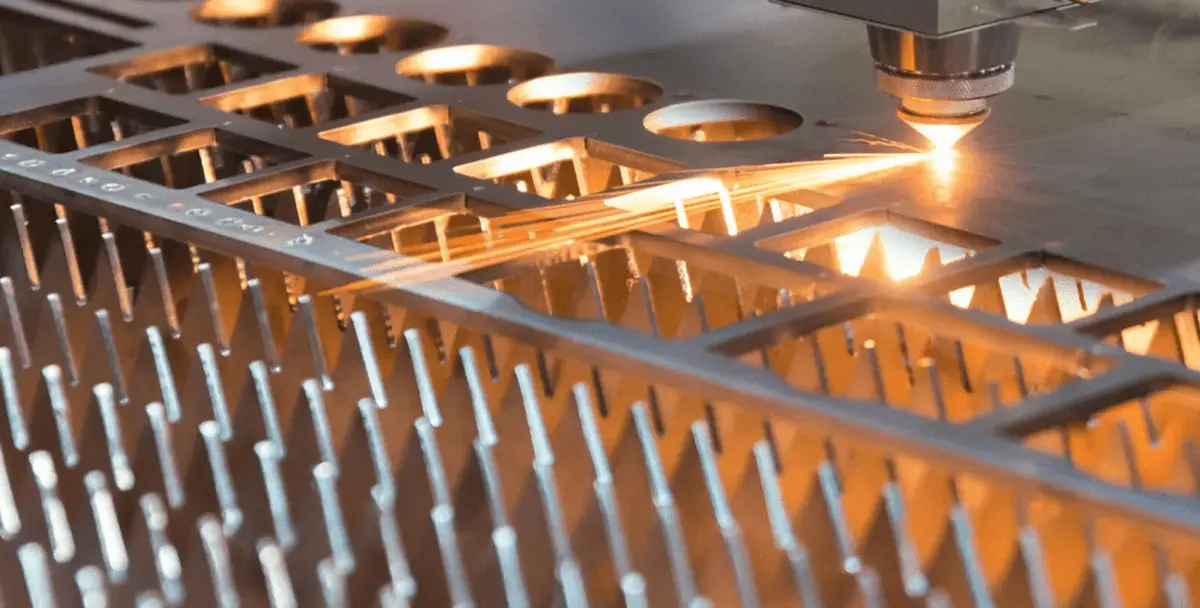
การตัดเหล็กหนา 20–60 มม. ด้วยเลเซอร์ไม่ใช่เรื่องแปลกใหม่อีกต่อไป—มันเป็นส่วนหนึ่งของงานผลิตหนักในชีวิตประจำวัน อย่างไรก็ตาม การตัดแผ่นหนาด้วยเลเซอร์ยังคงมีหน้าต่างกระบวนการที่แคบ: พลังงานต้องทะลุลงไปลึก วัสดุหลอมเหลวต้องถูกขับออกอย่างสะอาด และหน้าตัดการตัดต้องคงความเสถียรในระยะทางยาว ด้านล่างคือความท้าทายหลักที่พบในหน้างาน—และวิธีแก้ไขที่พิสูจน์แล้ว.
ทำไมแผ่นหนาจึงยุ่งยาก
เมื่อความหนาเพิ่มขึ้น ผลทางกายภาพสามประการจะครอบงำ: หน้าตัดการตัดจะยาวและชัน ทำให้การกำจัดวัสดุหลอมเหลวทำได้ยาก; การไหลของแก๊สช่วยพัฒนาช็อกเซลล์ที่เบี่ยงเบนวัสดุหลอมเหลว; และการสะสมความร้อนทำให้รอยตัดกว้างขึ้นและขอบหยาบ หากไม่มีการควบคุมที่แม่นยำ ปัจจัยเหล่านี้ส่งผลให้เกิดคราบตะกรัน ความลาดเอียง หรือแม้แต่การตัดที่ไม่สมบูรณ์.
กำลังและคุณภาพลำแสง
เลเซอร์ไฟเบอร์และดิสก์ความสว่างสูงในระดับ 10–24 กิโลวัตต์ช่วยให้การตัดชิ้นหนาจริงเป็นไปได้เมื่อจับคู่กับหัวตัดและพารามิเตอร์ที่เหมาะสม ตัวอย่างเช่น ระบบอุตสาหกรรมสมัยใหม่สามารถประมวลผลสแตนเลสหนา 40–50 มม. และเหล็กกล้าคาร์บอนหนา 60 มม. ด้วยชุดแพ็กเกจตัดแผ่นหนา.
การปรับรูปร่างลำแสงกลายเป็นกลไกสำคัญ การปรับรูปร่างลำแสงแบบไดนามิกหรือ “การตัดแบบสั่น” กระจายพลังงานไปตามหน้าตัดการตัด ปรับปรุงคุณภาพและความเร็วในสแตนเลสหนา 15 มม. ขึ้นไป วิธีนี้ขยายหน้าต่างกระบวนการและลดการหยุดชะงัก.
แก๊สช่วย: ออกซิเจน vs ไนโตรเจน
- เหล็กกล้าคาร์บอน (การตัดด้วยออกซิเจน): ออกซิเจนทำปฏิกิริยากับวัสดุ สร้างความร้อนเพิ่มเติมและช่วยการทะลุทะลวง ซึ่งช่วยให้ใช้กำลังเลเซอร์ต่ำลงสำหรับการตัดหนา แต่ให้ขอบที่ออกซิไดซ์และเข้ม ซึ่งอาจต้องทำความสะอาดหลังการตัด.
- สแตนเลส (การตัดด้วยไนโตรเจน): ไนโตรเจนป้องกันการออกซิเดชันและให้ขอบสว่างสะอาด แต่ต้องใช้แรงดันสูงมาก (12–30 บาร์) และอัตราการไหลเพื่อเป่าวัสดุหลอมเหลวออกจากรอยตัด การออกแบบหัวฉีดและขนาดท่อแก๊สกลายเป็นสิ่งสำคัญเพื่อหลีกเลี่ยงแรงดันตกและการตัดที่ไม่เสถียร.
การเข้าใจขีดจำกัดของโครงสร้างพื้นฐานของคุณเป็นสิ่งสำคัญ; การจ่ายแรงดันเกินจะไม่ช่วยหากไอพ่นแก๊สอิ่มตัวแล้ว.
การเจาะรู: ตัวกินเวลาที่ซ่อนอยู่
บนแผ่นหนา การเจาะรูมักใช้เวลาในรอบการทำงานมากกว่าการตัด การเจาะแบบอยู่กับที่แบบดั้งเดิมอาจทำให้เกิดความล่าช้านานและข้อบกพร่องจากการกระเด็น กลยุทธ์ขั้นสูง เช่น การเจาะแบบวงกลม (trepanning) หรือการเจาะแบบปรับกำลัง สามารถลดเวลาเจาะได้เกือบครึ่งหนึ่งพร้อมให้รูที่สะอาดขึ้น การปรับความถี่พัลส์ให้เหมาะสมช่วยให้วัสดุหลอมเหลวถูกขับออกอย่างถูกต้อง หลีกเลี่ยงการแข็งตัวซ้ำ.
แนวทางพารามิเตอร์เชิงปฏิบัติ
- ตำแหน่งโฟกัส: ต่ำกว่าพื้นผิวเล็กน้อยสำหรับการตัดด้วยออกซิเจน; ลึกกว่าสำหรับไนโตรเจนเพื่อรักษาพลังงานที่หน้าตัดการตัด.
- หัวฉีดและระยะห่าง: หัวฉีดขนาดใหญ่หรือที่ปรับให้เหมาะสมกับระยะห่าง ~1 มม. รักษาความต่อเนื่องของแก๊สผ่านรอยตัด.
- การระบายความร้อนแบบเฉพาะจุด: การระบายความร้อนเฉพาะจุดทำให้บ่อหลอมเหลวคงที่ในเหล็กกล้าคาร์บอนหนาและช่วยให้การจัดวางชิ้นงานแน่นขึ้น.
- การมอดูเลตลำแสง: การสั่นของลำแสงความถี่สูงขยายหน้าต่างกระบวนการและปรับปรุงความเรียบของขอบสแตนเลส.
ปัญหาทั่วไปและวิธีแก้ไข
| อาการ | สาเหตุที่เป็นไปได้ | วิธีแก้ไข |
| คราบตะกรันหนา (สแตนเลส) | โมเมนตัมไนโตรเจนไม่เพียงพอ | เพิ่มขนาดท่อ ความจุแรงดัน หรือใช้หัวฉีดที่ปรับให้เหมาะสม |
| ขอบออกซิไดซ์ (เหล็กกล้าคาร์บอน) | ปฏิกิริยาการตัดด้วยออกซิเจน | ยอมรับสำหรับชิ้นส่วนที่ทาสี/เชื่อม หรือเปลี่ยนเป็นไนโตรเจนหากต้องการผิวสำเร็จที่สวยงาม |
| รอยตัดลาดเอียง / การตัดไม่สมบูรณ์ | โฟกัสสูงเกินไป | ลดโฟกัสหรือใช้การปรับรูปร่างลำแสง |
| เวลาเจาะนาน | การเจาะแบบอยู่กับที่ | ใช้รูทีนการเจาะแบบวงกลมหรือแบบมอดูเลต |
| การหยุดชะงักแบบสุ่ม | ความไม่เสถียรของการจ่ายแก๊ส | ตรวจสอบความบริสุทธิ์ บันทึกแรงดัน และสภาพหัวฉีด |
คู่มือความสามารถโดยประมาณ
| พลังเลเซอร์ | เหล็กกล้าคาร์บอน (O₂) | สแตนเลส (N₂) |
| 6 kW | 25–32 มม. | ~25 มม. |
| 10–12 กิโลวัตต์ | 25–35 มม. (สูงสุด 40 มม. พร้อมแพ็กเกจ) | 30–40 มม. (สูงสุด 50 มม. พร้อมแพ็กเกจ) |
| 24 กิโลวัตต์ | สูงสุด 60 มม. | ~40 มม. |
ค่าเหล่านี้อ้างอิงจากข้อกำหนดของผู้ผลิตชั้นนำและควรตรวจสอบในทางปฏิบัติด้วยชิ้นงานทดสอบ.
รายการตรวจสอบการจัดซื้อ
เมื่อประเมินระบบสำหรับการตัดแผ่นหนาด้วยเลเซอร์ ให้ถามผู้ขาย:
- Can your gas infrastructure deliver 20–30 bar nitrogen at full flow without pressure sag?
- Does the CNC support circular and power-modulated piercing routines?
- Is dynamic beam shaping or wobble mode available for thick stainless?
- Are cooling features offered for thick mild steel cutting stability?
ที่ Longxin Laser, we integrate these techniques into high-power laser cutting machines, enhancing controllability for thick-plate projects—delivering bright edges in stainless steel cutting, swift oxygen cutting for carbon steel, and stable, reliable piercing performance. For purchasers and engineers, the combination of high-power output, optimised gas handling, advanced piercing strategies, and modern beam control represents the optimal development path in heavy-duty laser cutting.