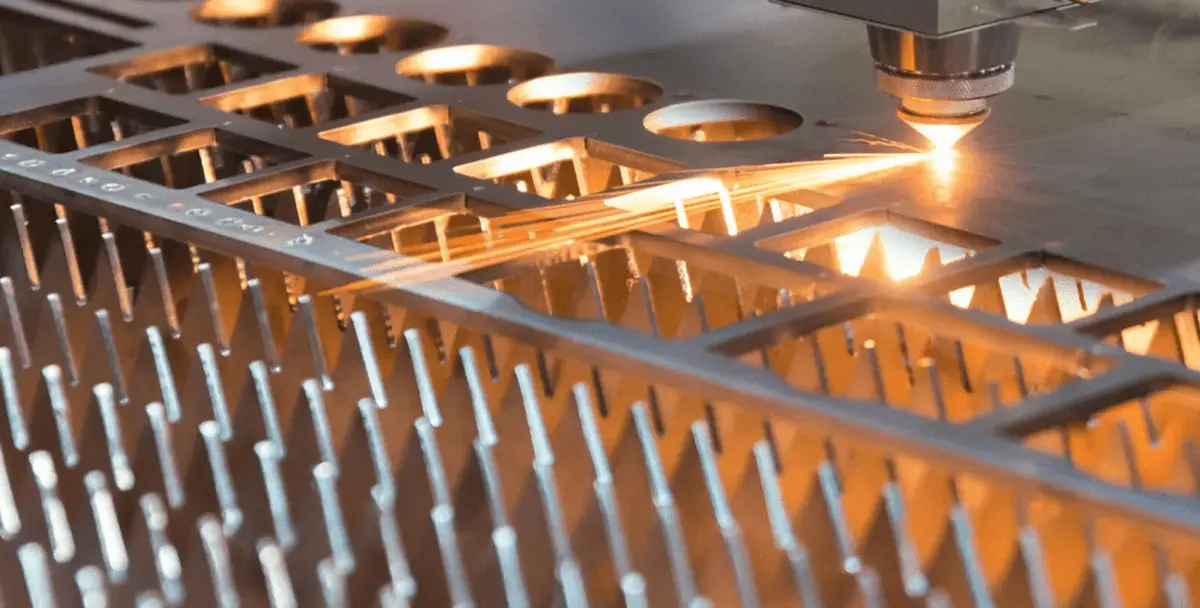
Cắt thép dày 20–60 mm bằng laser không còn là điều xa lạ—nó là một phần của gia công nặng hàng ngày. Tuy nhiên, Cắt Laser Tấm Dày vẫn có các cửa sổ quy trình hẹp: năng lượng phải xuyên sâu, vật liệu nóng chảy phải được đẩy ra sạch sẽ, và bề mặt cắt phải ổn định trên quãng đường dài. Dưới đây là những thách thức chính thấy trên xưởng sản xuất—và các giải pháp đã được kiểm chứng.
Tại sao tấm dày lại khó
Khi độ dày tăng, ba hiệu ứng vật lý chiếm ưu thế: bề mặt cắt trở nên dài và dốc, gây khó khăn cho việc loại bỏ kim loại nóng chảy; dòng khí hỗ trợ phát triển các ô sốc làm lệch vật liệu nóng chảy; và sự tích tụ nhiệt làm rộng rãnh cắt và thô cạnh. Nếu không kiểm soát chính xác, các yếu tố này dẫn đến xỉ, côn, hoặc thậm chí cắt không hoàn chỉnh.
Công suất và chất lượng chùm tia
Laser sợi quang và đĩa có độ sáng cao trong dải 10–24 kW cho phép cắt thép dày thực sự khi kết hợp với đầu cắt và thông số phù hợp. Ví dụ, các hệ thống công nghiệp hiện đại có thể xử lý thép không gỉ dày 40–50 mm và thép carbon dày 60 mm với các gói cắt tấm dày.
Định hình chùm tia đã trở thành một đòn bẩy quan trọng. Định hình chùm tia động hoặc “cắt rung” phân phối lại năng lượng dọc theo bề mặt cắt, cải thiện chất lượng và tốc độ cho thép không gỉ dày 15 mm trở lên. Phương pháp này mở rộng cửa sổ quy trình và giảm gián đoạn.
Khí hỗ trợ: oxy so với nitơ
- Thép carbon (cắt bằng oxy): Oxy phản ứng với vật liệu, tạo thêm nhiệt và hỗ trợ xuyên sâu. Điều này cho phép công suất laser thấp hơn cho cắt dày nhưng tạo ra cạnh bị oxy hóa, tối màu, có thể cần làm sạch sau.
- Thép không gỉ (cắt bằng nitơ): Nitơ ngăn oxy hóa và tạo cạnh sáng, sạch, nhưng yêu cầu áp suất rất cao (12–30 bar) và lưu lượng để thổi vật liệu nóng chảy ra khỏi rãnh cắt. Thiết kế vòi phun và kích thước đường ống khí trở nên quan trọng để tránh sụt áp và cắt không ổn định.
Hiểu rõ giới hạn hạ tầng của bạn là điều cần thiết; cung cấp áp suất quá mức sẽ không giúp ích nếu tia khí đã bị nghẹn.
Chọc thủng: kẻ ngốn thời gian ẩn
Trên tấm dày, chọc thủng thường tiêu tốn nhiều thời gian chu kỳ hơn cắt. Chọc thủng tĩnh truyền thống có thể gây chậm trễ dài và khuyết tật bắn tóe. Các chiến lược tiên tiến, như chọc thủng xoay tròn (khoan mở rộng) hoặc chọc thủng điều chế công suất, có thể giảm gần một nửa thời gian chọc thủng trong khi tạo lỗ sạch hơn. Tối ưu hóa tần số xung đảm bảo vật liệu nóng chảy được loại bỏ đúng cách, tránh tái đông đặc.
Hướng dẫn thông số thực tế
- Vị trí tiêu điểm: Hơi dưới bề mặt khi cắt bằng oxy; sâu hơn khi dùng nitơ để duy trì năng lượng tại bề mặt cắt.
- Vòi phun và khoảng cách: Vòi phun lớn hơn hoặc tối ưu với khoảng cách ~1 mm duy trì sự liên tục của khí qua rãnh cắt.
- Làm mát chủ động: Làm mát cục bộ ổn định vũng nóng chảy trên thép carbon dày và cho phép xếp lồng chặt hơn.
- Điều chế chùm tia: Dao động chùm tia tần số cao mở rộng cửa sổ quy trình và cải thiện độ mịn cạnh thép không gỉ.
Các vấn đề thường gặp và giải pháp
| Triệu chứng | Nguyên nhân có thể | Giải pháp |
| Xỉ nặng (thép không gỉ) | Động lượng nitơ không đủ | Tăng kích thước đường ống, công suất áp suất, hoặc dùng vòi phun tối ưu |
| Cạnh bị oxy hóa (thép carbon) | Phản ứng cắt bằng oxy | Chấp nhận cho các chi tiết sơn/hàn, hoặc chuyển sang nitơ nếu yêu cầu bề mặt thẩm mỹ |
| Côn rãnh cắt / cắt không hoàn chỉnh | Tiêu điểm quá cao | Hạ tiêu điểm hoặc áp dụng định hình chùm tia |
| Thời gian chọc thủng dài | Chọc thủng tĩnh | Sử dụng quy trình chọc thủng xoay tròn hoặc điều chế |
| Gián đoạn ngẫu nhiên | Sự không ổn định của hệ thống khí | Kiểm tra độ tinh khiết, nhật ký áp suất và tình trạng vòi phun |
Bảng hướng dẫn khả năng tham khảo
| Laser Điện | Thép Carbon (O₂) | Thép Không Gỉ (N₂) |
| 6 kW | 25–32 mm | ~25 mm |
| 10–12 kW | 25–35 mm (lên đến 40 mm với gói tùy chọn) | 30–40 mm (lên đến 50 mm với gói tùy chọn) |
| 24 kW | lên đến 60 mm | ~40 mm |
Các giá trị này dựa trên thông số kỹ thuật hàng đầu từ OEM và cần được xác nhận trong thực tế bằng mẫu thử.
Danh sách kiểm tra mua sắm
Khi đánh giá hệ thống cho Cắt Laser Tấm Dày, hãy hỏi nhà cung cấp:
- Hạ tầng khí của bạn có thể cung cấp nitơ 20–30 bar ở lưu lượng đầy đủ mà không bị sụt áp không?
- Bộ điều khiển CNC có hỗ trợ quy trình chọc thủng xoay tròn và điều chế công suất không?
- Có sẵn định hình chùm tia động hoặc chế độ rung cho thép không gỉ dày không?
- Are cooling features offered for thick mild steel cutting stability?
At Longxin Laser, we integrate these techniques into high-power laser cutting machines, enhancing controllability for thick-plate projects—delivering bright edges in stainless steel cutting, swift oxygen cutting for carbon steel, and stable, reliable piercing performance. For purchasers and engineers, the combination of high-power output, optimised gas handling, advanced piercing strategies, and modern beam control represents the optimal development path in heavy-duty laser cutting.