Visão geral
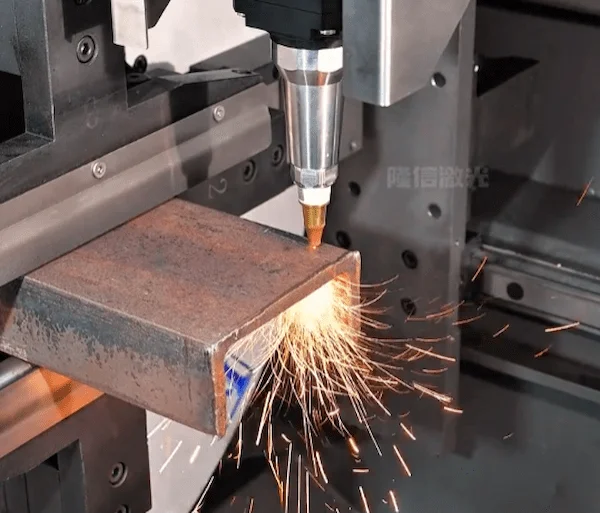
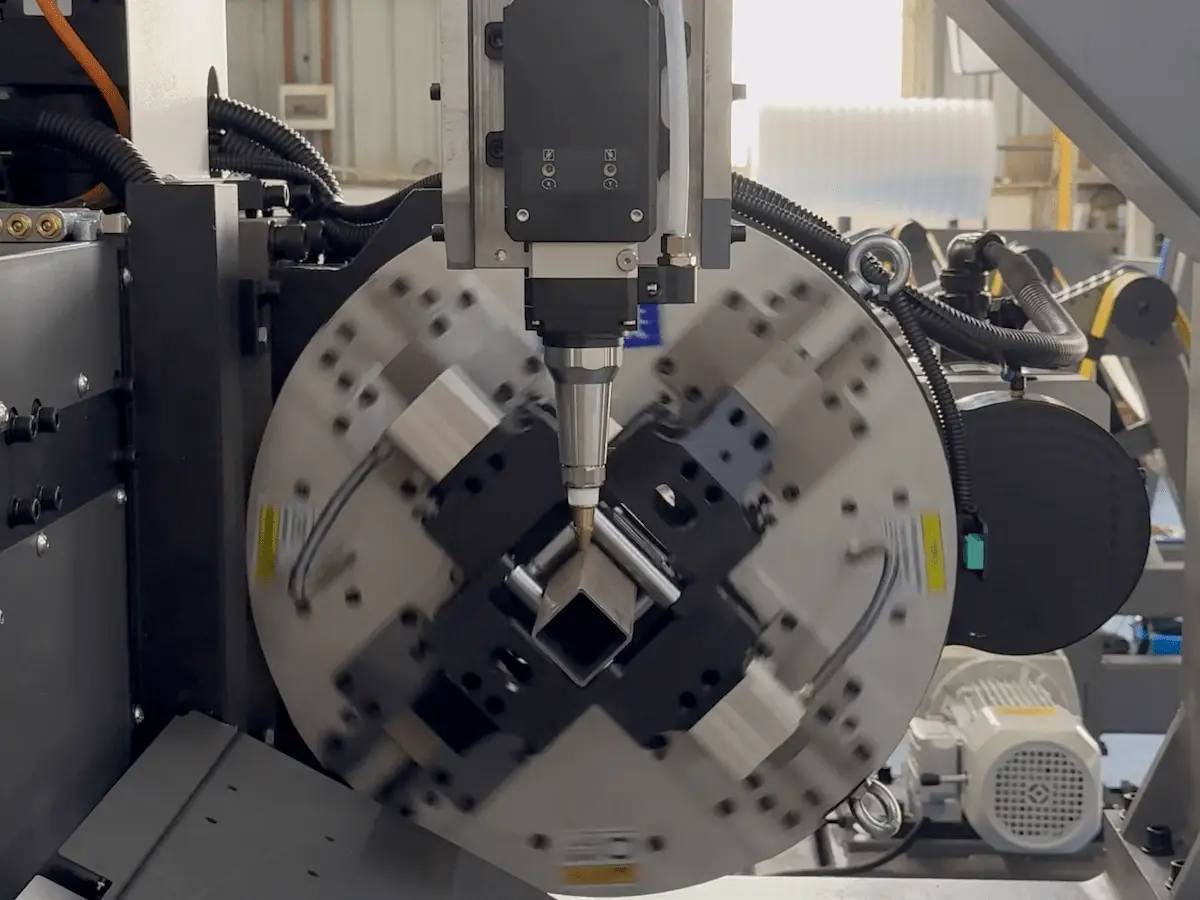
O mandril é o coração de qualquer máquina de corte de tubo a laser: sua condição de aperto afeta diretamente a precisão de corte, a concentricidade da peça e o tempo de atividade da máquina. Abaixo está um guia prático, de nível de engenharia, que categoriza os problemas mais comuns de aperto do mandril, explica as causas raiz e fornece soluções claras e orientadas para ação, além de melhores práticas de manutenção que você pode aplicar no chão de fábrica.
Lista de verificação de diagnóstico rápido (o que verificar primeiro)
-
A peça está se deslocando durante o corte (deslocamento posicional ou costuras dobradas)?
-
Há deslizamento ou força de aperto irregular?
-
Algum ruído ou vibração incomum vindo do conjunto do mandril?
-
Há vazamento de ar (assobio) ou o sistema está perdendo pressão pneumática?
-
A concentricidade da peça está fora da tolerância (>0,1 mm)?
Se você respondeu “sim” a qualquer uma das perguntas acima, siga as etapas de solução de problemas direcionadas abaixo.
Problemas comuns, causas e soluções passo a passo
Aperto instável → desvio posicional
Sintomas: A peça se desloca durante o corte, resultando em deslocamentos de furos/cortes ou larguras de costura inconsistentes.
Causas prováveis e soluções
-
Faces das garras desgastadas: Inspecione as garras quanto a desgaste, corrosão ou deformação em “boca de sino”. Substitua garras severamente desgastadas.
-
Acúmulo de detritos: Desmonte o mandril e limpe os trilhos-guia, blocos de aperto e superfícies de contato para remover pó de ferro e cavacos.
-
Folga mecânica: Verifique roletes, engrenagens e folga de transmissão; reajuste a malha das engrenagens e as folgas dos roletes conforme o padrão do fabricante.
-
Pressão pneumática: Garanta que a pressão do ar de operação esteja estável; o aperto normalmente precisa de cerca de 0,4–0,6 MPa para um aperto confiável — verifique o regulador e o suprimento.
Deslizamento devido à força de aperto insuficiente
Sintomas: A peça desliza durante a rotação/corte; frequentemente notado com material mais pesado ou redondo.
Soluções
-
Caminho do ar e pressão: Inspecione linhas pneumáticas, conexões e válvulas quanto a vazamentos. Aumente a pressão de trabalho para a faixa operacional adequada (consulte a especificação da máquina).
-
Contaminação da superfície de contato: Remova óleo, cavacos e poeira das faces das garras.
-
Garras traseiras ou cilindros desgastados: Inspecione e substitua componentes de garras desgastados ou cilindros com vazamento.
Ruído, chocalho ou oscilação
Sintomas: Sons incomuns durante a rotação do mandril; oscilação visível do mandril.
Causas e soluções
-
Peças internas soltas ou desgastadas: Aperte os fixadores e teste a folga dos rolamentos. Substitua rolamentos desgastados ou peças da caixa de engrenagens.
-
Cavacos/detritos de corte entre os dentes das engrenagens: Limpe os dentes das engrenagens e aplique lubrificação adequada (consulte a orientação de lubrificação).
-
Desalinhamento da malha das engrenagens: Ajuste a folga das engrenagens para garantir transmissão suave.
Vazamentos pneumáticos (escape de ar)
Sintomas: Assobio audível, perda de força de aperto, operação intermitente.
Soluções
-
Substitua as vedações: Inspecione e substitua anéis de vedação e elementos de vedação que apresentem envelhecimento, cortes ou deformação.
-
Repare caminhos de vazamento internos: Desmonte e teste a pressão do mandril para localizar vazamentos internos; repare passagens danificadas.
-
Verifique conexões e válvulas: Verifique as conexões de tubulação, válvulas solenoides e vedações do cilindro.
5) Concentricity (runout) out of tolerance
Impact: Causes hole mislocation and poor assembly fit.
Correction procedure
-
Measure with a dial indicator: Use a dial indicator to check runout and record readings.
-
Adjust mounting: Reposition and re-fasten the chuck within allowable tolerances; typical target ≤ 0.1 mm concentricity.
-
Use auto-centering routines: Where available, run the machine’s five-point leveling / auto-centering routine to perform precise alignment.
Daily and periodic maintenance (preventive practices)
Lubrication
-
Apply lithium-based grease (Lithium grease No.2) to bearings and gear mesh each shift or per the machine’s lubrication schedule.
Cleaning
-
Remove laser slag and metal swarf regularly. Perform a light clean 2–3 times per week; deeper inspection and cleaning on a scheduled basis.
Air quality & pressure
-
Use clean, dry compressed air. Maintain primary supply pressure in the machine’s specified range (general supply range 0.4–1.0 MPa), while clamp specifics often operate around 0,4–0,6 MPa.
Fastener & pre-run checks
-
Before each shift: check jaw fasteners, jaw opening limits and that the chuck closes and opens smoothly.
-
Never run the chuck with the air supply intentionally turned off, and avoid pressing manual release while the chuck is rotating.
Safety rules and best practices
-
Always power down and isolate pneumatic supply before removing or installing the chuck.
-
Reduce rotational speed when working with parts close to the chuck’s gripping capacity.
-
For non-standard or thin-walled profiles, adjust RPM and clamping strategy to avoid deformation.
-
When machining odd-shaped tubes, use custom jaws sized to the profile and consider special tool paths (many machines offer a “one-key special toolpath” for square tubes without chamfers).
Special configurations & tips
-
3-air vs 4-air circuits: Know your chuck’s pneumatic layout. A 4-air circuit chuck typically controls the main roller and an auxiliary hard jaw independently; 3-air chucks may rely on the main jaw to control the auxiliary jaw when it vents. Set control logic appropriately to avoid unexpected releases.
-
Custom jaws for irregular sections: If standard jaws can’t secure an asymmetric or profiled tube, fit custom jaws designed for that section to maintain concentricity and prevent slipping.
Troubleshooting flow (compact)
-
Reproduce the symptom and record when/how it happens.
-
Visual inspection: jaws, seals, fittings, and debris.
-
Pneumatics: check pressure, hoses, and solenoids.
-
Mechanical: inspect bearings, gears, and fasteners.
-
Measure concentricity and re-align or replace parts as needed.
-
Run a verification cut and monitor repeatability.
Conclusão
A proactive maintenance program combined with disciplined troubleshooting steps will keep chuck-related issues from turning into production losses. Key takeaways: keep jaw faces and guide rails clean, maintain correct pneumatic pressure, replace worn jaws or seals promptly, and aim for concentricity ≤ 0.1 mm with regular dial-indicator checks. Implementing these recommendations will minimize slippage, improve cut quality and extend chuck lifetime.