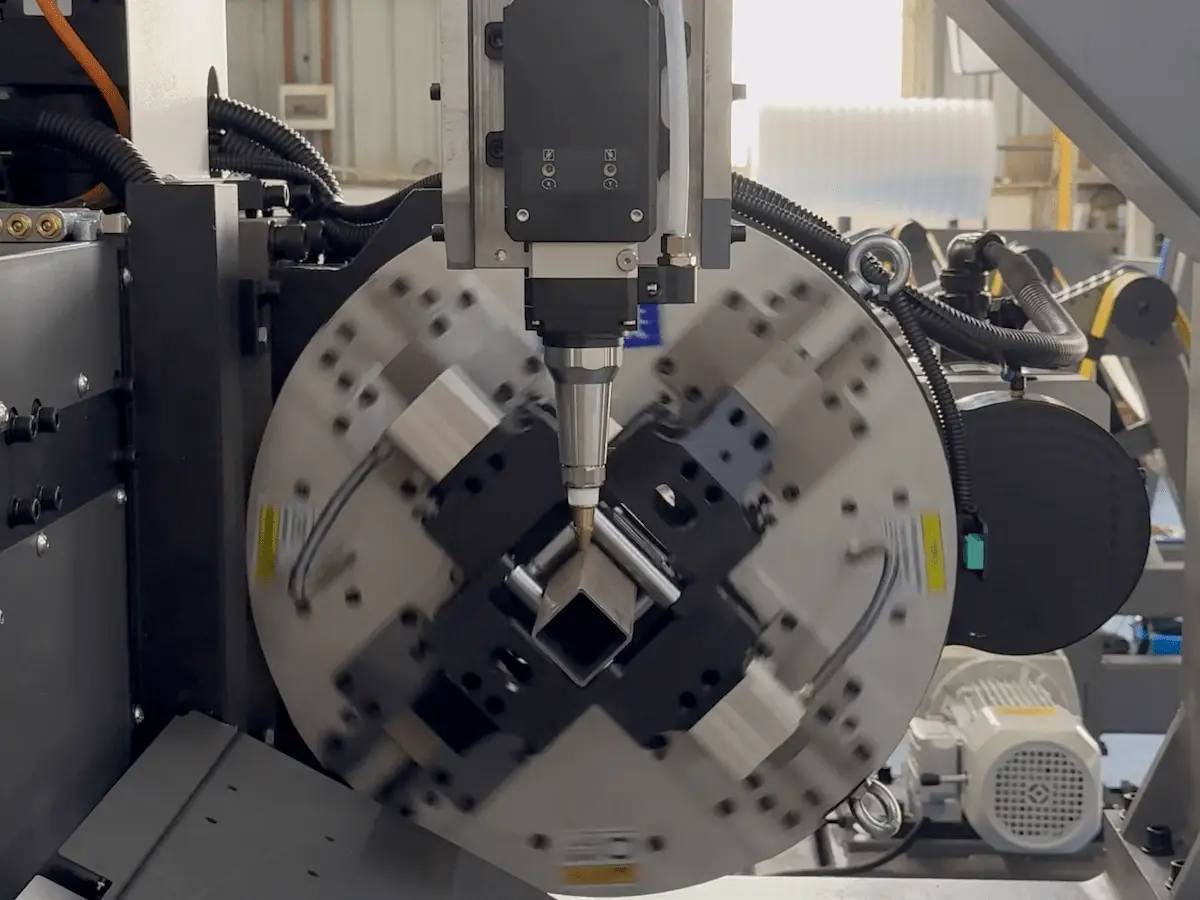
Обзор
Патрон — это сердце любого станок для лазерной резки труб: его состояние захвата напрямую влияет на точность резания, концентричность детали и время безотказной работы станка. Ниже приведено практическое руководство инженерного уровня, которое классифицирует наиболее распространённые проблемы захвата патрона, объясняет корневые причины и предлагает чёткие, ориентированные на действия решения и рекомендации по техническому обслуживанию, которые можно применить в цехе.
Краткий диагностический контрольный список (что проверять в первую очередь)
-
Смещается ли деталь во время резания (смещение позиции или изогнутые швы)?
-
Есть ли проскальзывание или неравномерное усилие зажима?
-
Есть ли необычный шум или вибрация от узла патрона?
-
Есть ли утечка воздуха (шипение) или система теряет пневматическое давление?
-
Выходит ли концентричность детали за пределы допуска (>0,1 мм)?
Если вы ответили “да” на любой из вышеперечисленных пунктов, следуйте целевым шагам по устранению неполадок ниже.
Распространённые проблемы, причины и пошаговые решения
Нестабильный зажим → отклонение позиции
Симптомы: Заготовка смещается во время резания, что приводит к смещению отверстий/резов или неравномерной ширине швов.
Вероятные причины и решения
-
Изношенные поверхности кулачков: Осмотрите кулачки на предмет износа, питтинга или деформации типа “раструба”. Замените сильно изношенные кулачки.
-
Накопление стружки и загрязнений: Разберите патрон и очистите направляющие, зажимные блоки и контактные поверхности от железной пыли и стружки.
-
Механический люфт: Проверьте ролики, шестерни и зазоры передачи; отрегулируйте зацепление шестерён и зазоры роликов до стандарта производителя.
-
Пневматическое давление: Убедитесь, что рабочее давление воздуха стабильно; для надёжного захвата зажиму обычно требуется около 0,4–0,6 МПа — проверьте регулятор и подачу.
Проскальзывание из-за недостаточного усилия зажима
Симптомы: Заготовка проскальзывает во время вращения/резания; часто наблюдается при работе с более тяжёлым или круглым прокатом.
Решения
-
Воздушный тракт и давление: Осмотрите пневматические линии, фитинги и клапаны на предмет утечек. Поднимите рабочее давление до правильного рабочего диапазона (см. спецификацию станка).
-
Загрязнение контактных поверхностей: Удалите масло, стружку и пыль с поверхностей кулачков.
-
Изношенные задние кулачки или цилиндры: Осмотрите и замените изношенные компоненты кулачков или цилиндры с утечками.
Шум, дребезжание или биение
Симптомы: Необычные звуки во время вращения патрона; видимое колебание патрона.
Причины и решения
-
Ослабленные или изношенные внутренние детали: Затяните крепёжные элементы и проверьте люфт подшипников. Замените изношенные подшипники или детали редуктора.
-
Стружка/отходы резания между зубьями шестерён: Очистите зубья шестерён и нанесите правильную смазку (см. рекомендации по смазке).
-
Несоосность зацепления шестерён: Отрегулируйте зазор шестерён для обеспечения плавной передачи.
Пневматические утечки (выход воздуха)
Симптомы: Слышимое шипение, потеря усилия зажима, прерывистая работа.
Решения
-
Замените уплотнения: Осмотрите и замените O-кольца и уплотнительные элементы с признаками старения, порезов или деформации.
-
Устраните внутренние пути утечек: Разберите и проведите испытание давлением патрона для обнаружения внутренних утечек; отремонтируйте повреждённые каналы.
-
Проверьте фитинги и клапаны: Проверьте соединения трубок, соленоидные клапаны и уплотнения цилиндров.
5) Concentricity (runout) out of tolerance
Impact: Causes hole mislocation and poor assembly fit.
Correction procedure
-
Measure with a dial indicator: Use a dial indicator to check runout and record readings.
-
Adjust mounting: Reposition and re-fasten the chuck within allowable tolerances; typical target ≤ 0.1 mm concentricity.
-
Use auto-centering routines: Where available, run the machine’s five-point leveling / auto-centering routine to perform precise alignment.
Daily and periodic maintenance (preventive practices)
Lubrication
-
Apply lithium-based grease (Lithium grease No.2) to bearings and gear mesh each shift or per the machine’s lubrication schedule.
Cleaning
-
Remove laser slag and metal swarf regularly. Perform a light clean 2–3 times per week; deeper inspection and cleaning on a scheduled basis.
Air quality & pressure
-
Use clean, dry compressed air. Maintain primary supply pressure in the machine’s specified range (general supply range 0.4–1.0 MPa), while clamp specifics often operate around 0,4–0,6 МПа.
Fastener & pre-run checks
-
Before each shift: check jaw fasteners, jaw opening limits and that the chuck closes and opens smoothly.
-
Never run the chuck with the air supply intentionally turned off, and avoid pressing manual release while the chuck is rotating.
Safety rules and best practices
-
Always power down and isolate pneumatic supply before removing or installing the chuck.
-
Reduce rotational speed when working with parts close to the chuck’s gripping capacity.
-
For non-standard or thin-walled profiles, adjust RPM and clamping strategy to avoid deformation.
-
When machining odd-shaped tubes, use custom jaws sized to the profile and consider special tool paths (many machines offer a “one-key special toolpath” for square tubes without chamfers).
Special configurations & tips
-
3-air vs 4-air circuits: Know your chuck’s pneumatic layout. A 4-air circuit chuck typically controls the main roller and an auxiliary hard jaw independently; 3-air chucks may rely on the main jaw to control the auxiliary jaw when it vents. Set control logic appropriately to avoid unexpected releases.
-
Custom jaws for irregular sections: If standard jaws can’t secure an asymmetric or profiled tube, fit custom jaws designed for that section to maintain concentricity and prevent slipping.
Troubleshooting flow (compact)
-
Reproduce the symptom and record when/how it happens.
-
Visual inspection: jaws, seals, fittings, and debris.
-
Pneumatics: check pressure, hoses, and solenoids.
-
Mechanical: inspect bearings, gears, and fasteners.
-
Measure concentricity and re-align or replace parts as needed.
-
Run a verification cut and monitor repeatability.
Заключение
A proactive maintenance program combined with disciplined troubleshooting steps will keep chuck-related issues from turning into production losses. Key takeaways: keep jaw faces and guide rails clean, maintain correct pneumatic pressure, replace worn jaws or seals promptly, and aim for concentricity ≤ 0.1 mm with regular dial-indicator checks. Implementing these recommendations will minimize slippage, improve cut quality and extend chuck lifetime.