Tổng
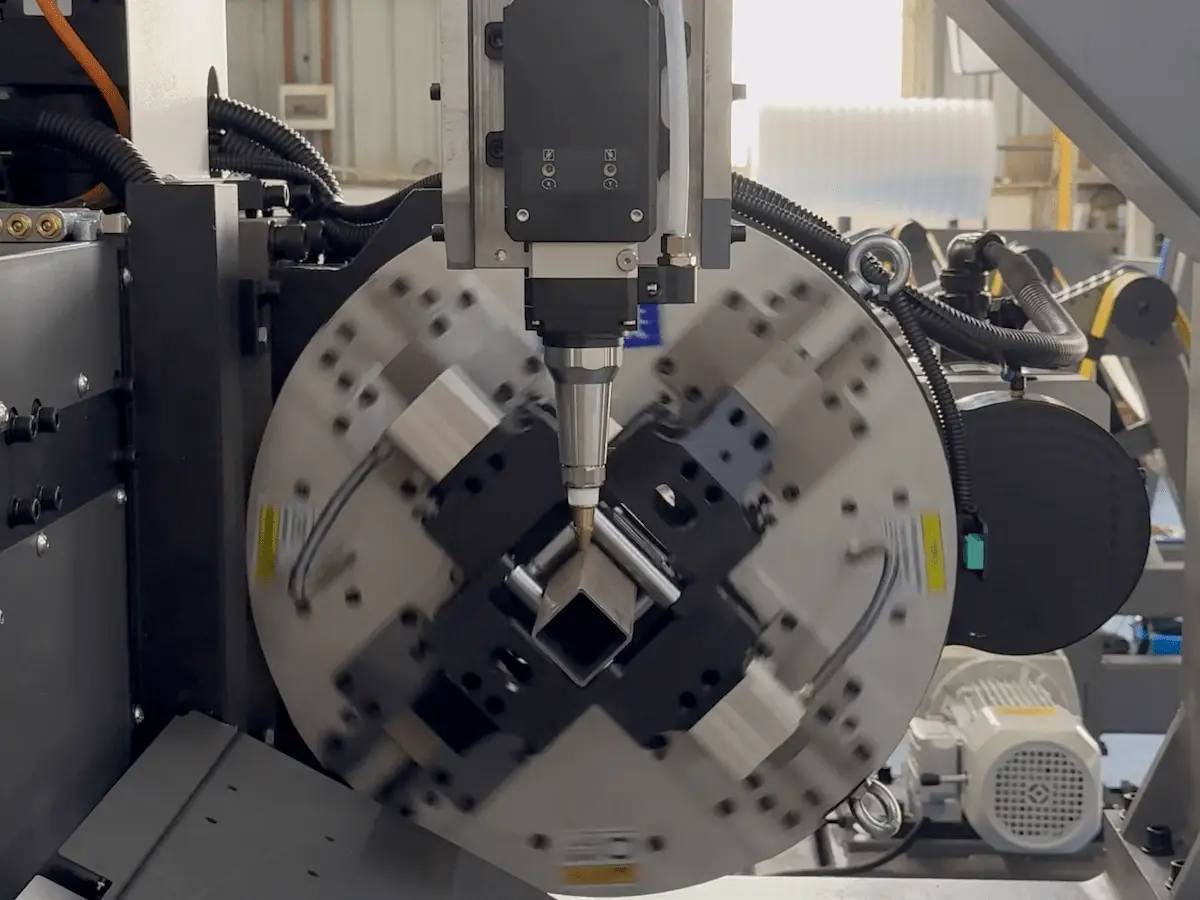
Mâm cặp là trái tim của mọi máy cắt ống laze: tình trạng kẹp của nó ảnh hưởng trực tiếp đến độ chính xác cắt, độ đồng tâm của chi tiết và thời gian hoạt động của máy. Dưới đây là hướng dẫn thực tế ở cấp độ kỹ sư, phân loại các vấn đề kẹp mâm cặp phổ biến nhất, giải thích nguyên nhân gốc rễ và cung cấp các giải pháp rõ ràng, hướng hành động cùng các phương pháp bảo trì tốt nhất mà bạn có thể áp dụng trên xưởng.
Danh sách kiểm tra chẩn đoán nhanh (kiểm tra gì trước)
-
Chi tiết có bị dịch chuyển trong khi cắt không (lệch vị trí hoặc đường hàn bị cong)?
-
Có bị trượt hoặc lực kẹp không đều không?
-
Có tiếng ồn hoặc rung động bất thường từ cụm mâm cặp không?
-
Có rò rỉ khí (tiếng rít) hoặc hệ thống bị mất áp suất khí nén không?
-
Độ đồng tâm của chi tiết có vượt dung sai (>0,1 mm) không?
Nếu bạn trả lời “có” cho bất kỳ câu nào ở trên, hãy làm theo các bước khắc phục sự cố có mục tiêu dưới đây.
Các vấn đề phổ biến, nguyên nhân và cách khắc phục từng bước
Kẹp không ổn định → sai lệch vị trí
Triệu chứng: Phôi dịch chuyển trong khi cắt, dẫn đến lỗ/vết cắt bị lệch hoặc chiều rộng đường hàn không đều.
Nguyên nhân có thể & cách khắc phục
-
Bề mặt hàm kẹp bị mòn: Kiểm tra hàm kẹp xem có mòn, rỗ hoặc biến dạng hình “loa kèn” không. Thay thế hàm kẹp bị mòn nghiêm trọng.
-
Tích tụ mảnh vụn: Tháo mâm cặp và làm sạch ray dẫn hướng, khối kẹp và bề mặt tiếp xúc để loại bỏ bụi sắt và phoi.
-
Độ rơ cơ khí: Kiểm tra con lăn, bánh răng và độ rơ truyền động; đặt lại khớp bánh răng và khe hở con lăn theo tiêu chuẩn của nhà sản xuất.
-
Áp suất khí nén: Đảm bảo áp suất khí vận hành ổn định; kẹp thường cần khoảng 0,4–0,6 MPa để kẹp đáng tin cậy — kiểm tra bộ điều áp và nguồn cấp.
Trượt do lực kẹp không đủ
Triệu chứng: Phôi trượt trong khi quay/cắt; thường thấy với vật liệu nặng hơn hoặc phôi tròn.
Cách khắc phục
-
Đường khí và áp suất: Kiểm tra đường ống khí nén, phụ kiện và van xem có rò rỉ không. Tăng áp suất làm việc lên phạm vi vận hành phù hợp (xem thông số máy).
-
Bề mặt tiếp xúc bị nhiễm bẩn: Loại bỏ dầu, phoi và bụi khỏi bề mặt hàm kẹp.
-
Hàm sau hoặc xi lanh bị mòn: Kiểm tra và thay thế các bộ phận hàm kẹp bị mòn hoặc xi lanh bị rò rỉ.
Tiếng ồn, lạch cạch hoặc lắc lư
Triệu chứng: Âm thanh bất thường trong khi mâm cặp quay; mâm cặp dao động nhìn thấy được.
Nguyên nhân & cách khắc phục
-
Bộ phận bên trong lỏng hoặc mòn: Siết chặt các bu lông và kiểm tra độ rơ của ổ trục. Thay thế ổ trục hoặc bộ phận hộp số bị mòn.
-
Phoi/mảnh cắt kẹt giữa các răng bánh răng: Làm sạch răng bánh răng và bôi trơn phù hợp (xem hướng dẫn bôi trơn).
-
Lệch khớp bánh răng: Điều chỉnh khe hở bánh răng để đảm bảo truyền động trơn tru.
Rò rỉ khí nén (khí thoát ra)
Triệu chứng: Tiếng rít nghe được, mất lực kẹp, vận hành không liên tục.
Cách khắc phục
-
Thay gioăng: Kiểm tra và thay thế vòng chữ O và các bộ phận làm kín có dấu hiệu lão hóa, vết cắt hoặc biến dạng.
-
Sửa chữa đường rò rỉ bên trong: Tháo rời và kiểm tra áp suất mâm cặp để xác định rò rỉ bên trong; sửa chữa các đường dẫn bị hỏng.
-
Kiểm tra phụ kiện & van: Xác minh kết nối ống, van điện từ và gioăng xi lanh.
5) Concentricity (runout) out of tolerance
Impact: Causes hole mislocation and poor assembly fit.
Correction procedure
-
Measure with a dial indicator: Use a dial indicator to check runout and record readings.
-
Adjust mounting: Reposition and re-fasten the chuck within allowable tolerances; typical target ≤ 0.1 mm concentricity.
-
Use auto-centering routines: Where available, run the machine’s five-point leveling / auto-centering routine to perform precise alignment.
Daily and periodic maintenance (preventive practices)
Lubrication
-
Apply lithium-based grease (Lithium grease No.2) to bearings and gear mesh each shift or per the machine’s lubrication schedule.
Cleaning
-
Remove laser slag and metal swarf regularly. Perform a light clean 2–3 times per week; deeper inspection and cleaning on a scheduled basis.
Air quality & pressure
-
Use clean, dry compressed air. Maintain primary supply pressure in the machine’s specified range (general supply range 0.4–1.0 MPa), while clamp specifics often operate around 0,4–0,6 MPa.
Fastener & pre-run checks
-
Before each shift: check jaw fasteners, jaw opening limits and that the chuck closes and opens smoothly.
-
Never run the chuck with the air supply intentionally turned off, and avoid pressing manual release while the chuck is rotating.
Safety rules and best practices
-
Always power down and isolate pneumatic supply before removing or installing the chuck.
-
Reduce rotational speed when working with parts close to the chuck’s gripping capacity.
-
For non-standard or thin-walled profiles, adjust RPM and clamping strategy to avoid deformation.
-
When machining odd-shaped tubes, use custom jaws sized to the profile and consider special tool paths (many machines offer a “one-key special toolpath” for square tubes without chamfers).
Special configurations & tips
-
3-air vs 4-air circuits: Know your chuck’s pneumatic layout. A 4-air circuit chuck typically controls the main roller and an auxiliary hard jaw independently; 3-air chucks may rely on the main jaw to control the auxiliary jaw when it vents. Set control logic appropriately to avoid unexpected releases.
-
Custom jaws for irregular sections: If standard jaws can’t secure an asymmetric or profiled tube, fit custom jaws designed for that section to maintain concentricity and prevent slipping.
Troubleshooting flow (compact)
-
Reproduce the symptom and record when/how it happens.
-
Visual inspection: jaws, seals, fittings, and debris.
-
Pneumatics: check pressure, hoses, and solenoids.
-
Mechanical: inspect bearings, gears, and fasteners.
-
Measure concentricity and re-align or replace parts as needed.
-
Run a verification cut and monitor repeatability.
Kết luận
A proactive maintenance program combined with disciplined troubleshooting steps will keep chuck-related issues from turning into production losses. Key takeaways: keep jaw faces and guide rails clean, maintain correct pneumatic pressure, replace worn jaws or seals promptly, and aim for concentricity ≤ 0.1 mm with regular dial-indicator checks. Implementing these recommendations will minimize slippage, improve cut quality and extend chuck lifetime.