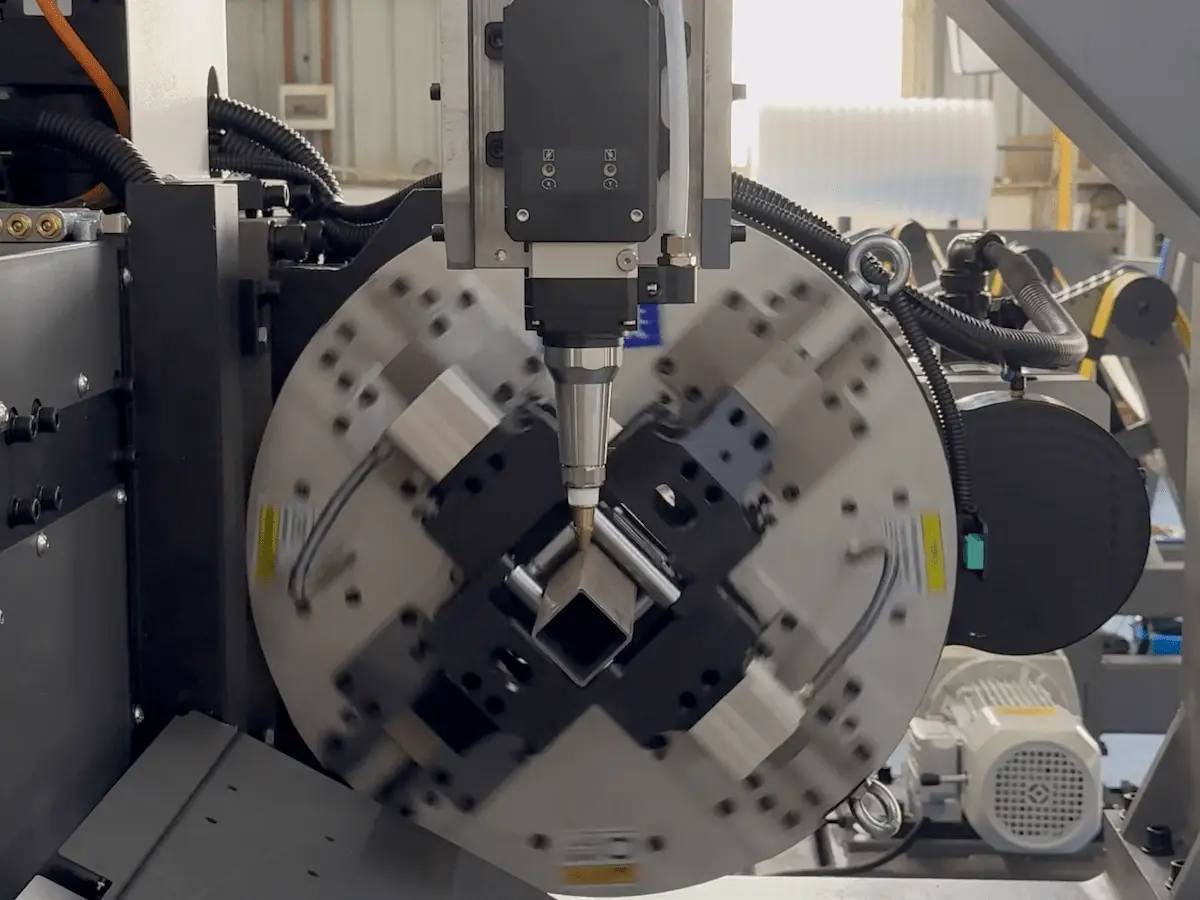
Przegląd
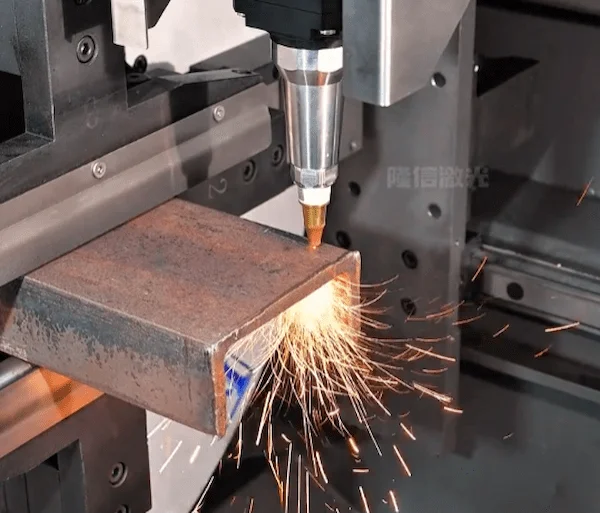
Uchwyt jest sercem każdej laserowa maszyna do cięcia rur: jego stan chwytania bezpośrednio wpływa na dokładność cięcia, koncentryczność części i czas pracy maszyny. Poniżej znajduje się praktyczny, inżynierski przewodnik, który kategoryzuje najczęstsze problemy z chwytaniem uchwytu, wyjaśnia przyczyny źródłowe oraz zapewnia jasne, zorientowane na działanie rozwiązania i najlepsze praktyki konserwacji, które możesz zastosować na hali produkcyjnej.
Szybka lista kontrolna diagnostyczna (co sprawdzić najpierw)
-
Czy część przesuwa się podczas cięcia (przesunięcie pozycyjne lub wygięte szwy)?
-
Czy występuje poślizg lub nierówna siła zacisku?
-
Czy występują nietypowe hałasy lub wibracje z zespołu uchwytu?
-
Czy występuje wyciek powietrza (syczenie) lub czy system traci ciśnienie pneumatyczne?
-
Czy koncentryczność części jest poza tolerancją (>0,1 mm)?
Jeśli odpowiedziałeś “tak” na którekolwiek z powyższych, postępuj zgodnie z ukierunkowanymi krokami rozwiązywania problemów poniżej.
Typowe problemy, przyczyny i rozwiązania krok po kroku
Niestabilny zacisk → przesunięcie pozycyjne
Objawy: Przedmiot obrabiany przesuwa się podczas cięcia, powodując przesunięcia otworów/cięć lub nierówne szerokości szwów.
Prawdopodobne przyczyny i rozwiązania
-
Zużyte powierzchnie szczęk: Sprawdź szczęki pod kątem zużycia, wżerów lub odkształcenia “dzwonowego”. Wymień mocno zużyte szczęki.
-
Nagromadzenie zanieczyszczeń: Zdemontuj uchwyt i wyczyść prowadnice, bloki zaciskowe i powierzchnie styku, aby usunąć pył żelazny i wióry.
-
Luz mechaniczny: Sprawdź rolki, koła zębate i luz przekładni; wyreguluj siatkę zębów i luzy rolek do standardu producenta.
-
Ciśnienie pneumatyczne: Upewnij się, że ciśnienie robocze powietrza jest stabilne; zacisk zazwyczaj potrzebuje około 0,4–0,6 MPa dla niezawodnego chwytania — sprawdź regulator i zasilanie.
Poślizg z powodu niewystarczającej siły zacisku
Objawy: Przedmiot obrabiany ślizga się podczas obrotu/cięcia; często zauważane przy cięższych lub okrągłych materiałach.
Rozwiązania
-
Ścieżka powietrza i ciśnienie: Sprawdź przewody pneumatyczne, złączki i zawory pod kątem wycieków. Podnieś ciśnienie robocze do właściwego zakresu roboczego (patrz specyfikacja maszyny).
-
Zanieczyszczenie powierzchni styku: Usuń olej, wióry i pył z powierzchni szczęk.
-
Zużyte tylne szczęki lub cylindry: Sprawdź i wymień zużyte elementy szczęk lub przeciekające cylindry.
Hałas, grzechotanie lub chybotanie
Objawy: Nietypowe dźwięki podczas obrotu uchwytu; widoczne oscylacje uchwytu.
Przyczyny i rozwiązania
-
Luźne lub zużyte części wewnętrzne: Dokręć elementy złączne i przetestuj luz łożysk. Wymień zużyte łożyska lub części przekładni.
-
Wióry/zanieczyszczenia tnące między zębami kół zębatych: Wyczyść zęby kół zębatych i zastosuj odpowiednie smarowanie (patrz wytyczne dotyczące smarowania).
-
Nieprawidłowe ustawienie siatki zębów: Wyreguluj luz kół zębatych, aby zapewnić płynną transmisję.
Wycieki pneumatyczne (uciekające powietrze)
Objawy: Słyszalne syczenie, utrata siły zacisku, przerywana praca.
Rozwiązania
-
Wymień uszczelki: Sprawdź i wymień O-ringi oraz elementy uszczelniające wykazujące starzenie, nacięcia lub odkształcenia.
-
Napraw wewnętrzne ścieżki wycieków: Zdemontuj i przetestuj ciśnieniowo uchwyt, aby zlokalizować wewnętrzne wycieki; napraw uszkodzone kanały.
-
Sprawdź złączki i zawory: Zweryfikuj połączenia przewodów, zawory elektromagnetyczne i uszczelki cylindrów.
Współosiowość (bicie) poza tolerancją
Wpływ: Powoduje nieprawidłowe położenie otworu i słabe dopasowanie montażowe.
Procedura korekty
-
Zmierz wskaźnikiem zegarowym: Użyj wskaźnika zegarowego, aby sprawdzić bicie i zapisz odczyty.
-
Wyreguluj mocowanie: Przestaw i ponownie dokręć uchwyt w dopuszczalnych tolerancjach; typowy cel ≤ 0,1 mm współosiowości.
-
Użyj procedur automatycznego centrowania: Tam, gdzie dostępne, uruchom procedurę poziomowania / automatycznego centrowania maszyny (pięć punktów), aby wykonać precyzyjne ustawienie.
Codzienna i okresowa konserwacja (praktyki zapobiegawcze)
Smarowanie
-
Nakładaj smar litowy (smar litowy Nr 2) na łożyska i uzębienie na każdą zmianę lub zgodnie z harmonogramem smarowania maszyny.
Czyszczenie
-
Regularnie usuwaj żużel laserowy i wióry metalowe. Wykonuj lekkie czyszczenie 2–3 razy w tygodniu; głębszą kontrolę i czyszczenie zgodnie z harmonogramem.
Jakość i ciśnienie powietrza
-
Używaj czystego, suchego sprężonego powietrza. Utrzymuj ciśnienie zasilania głównego w zakresie określonym dla maszyny (ogólny zakres zasilania 0,4–1,0 MPa), podczas gdy elementy zaciskowe często działają w zakresie 0,4–0,6 MPa.
Kontrole elementów złącznych i przed uruchomieniem
-
Przed każdą zmianą: sprawdź elementy złączne szczęk, limity otwarcia szczęk oraz czy uchwyt zamyka się i otwiera płynnie.
-
Nigdy nie uruchamiaj uchwytu przy celowo wyłączonym dopływie powietrza i unikaj naciskania ręcznego zwalniania podczas obrotu uchwytu.
Zasady bezpieczeństwa i najlepsze praktyki
-
Zawsze wyłączaj zasilanie i odcinaj dopływ pneumatyczny przed demontażem lub montażem uchwytu.
-
Zmniejsz prędkość obrotową podczas pracy z częściami zbliżonymi do granicy siły chwytu uchwytu.
-
W przypadku profili niestandardowych lub cienkościennych dostosuj obroty i strategię zaciskania, aby uniknąć odkształceń.
-
Podczas obróbki rur o nietypowych kształtach używaj niestandardowych szczęk dopasowanych do profilu i rozważ specjalne ścieżki narzędzi (wiele maszyn oferuje “jednoprzyciskową specjalną ścieżkę narzędzi” dla rur kwadratowych bez faz).
Konfiguracje specjalne i wskazówki
-
Obwody 3-powietrzne vs 4-powietrzne: Poznaj układ pneumatyczny swojego uchwytu. Uchwyt z obwodem 4-powietrznym zazwyczaj steruje głównym rolkiem i pomocniczą szczęką twardą niezależnie; uchwyty 3-powietrzne mogą polegać na głównej szczęce w sterowaniu pomocniczą szczęką podczas odpowietrzania. Ustaw logikę sterowania odpowiednio, aby uniknąć nieoczekiwanego zwolnienia.
-
Niestandardowe szczęki do nieregularnych przekrojów: Jeśli standardowe szczęki nie mogą zabezpieczyć asymetrycznego lub profilowanego profilu, zamontuj niestandardowe szczęki zaprojektowane dla tego przekroju, aby utrzymać współosiowość i zapobiec poślizgowi.
Schemat rozwiązywania problemów (skrócony)
-
Odtwórz objaw i zapisz, kiedy/jak występuje.
-
Kontrola wizualna: szczęki, uszczelki, złączki i zanieczyszczenia.
-
Pneumatyka: sprawdź ciśnienie, węże i zawory elektromagnetyczne.
-
Mechanika: sprawdź łożyska, koła zębate i elementy złączne.
-
Zmierz współosiowość i ponownie wyrównaj lub wymień części w razie potrzeby.
-
Wykonaj próbne cięcie i monitoruj powtarzalność.
Wnioski
Proaktywny program konserwacji w połączeniu z zdyscyplinowanymi krokami rozwiązywania problemów zapobiegnie przekształcaniu problemów z uchwytem w straty produkcyjne. Kluczowe wnioski: utrzymuj powierzchnie szczęk i prowadnice w czystości, utrzymuj prawidłowe ciśnienie pneumatyczne, szybko wymieniaj zużyte szczęki lub uszczelki i dąż do współosiowości ≤ 0,1 mm dzięki regularnym kontrolom wskaźnikiem zegarowym. Wdrożenie tych zaleceń zminimalizuje poślizg, poprawi jakość cięcia i wydłuży żywotność uchwytu.