Introducción a la función de corte volante de la máquina de corte láser
El corte volante, también conocido como corte al vuelo o corte por escaneo, se refiere a un método de corte donde el cabezal láser se mueve de una pieza a la siguiente sin levantarse durante el proceso de corte de piezas circulares o con agujeros interiores circulares. Este enfoque mejora significativamente la eficiencia de corte.
Cuando los agujeros en el material del tubo tienen formas regulares (como círculos, rectángulos) y están dispuestos en un cierto patrón regular, el corte volante puede conectar segmentos en la misma dirección para un corte continuo, lo que mejora enormemente la velocidad de corte y ahorra tiempo de procesamiento.
Esta tecnología se aplica ampliamente en el procesamiento de metales, la fabricación automotriz, equipos electrónicos y muchos otros campos debido a sus características de alta eficiencia y precisión.
Principios de la tecnología de corte volante láser
La tecnología de corte volante se basa en equipos de corte láser de alta precisión que pueden controlar rápida y precisamente el movimiento del haz láser. Esta técnica avanzada representa un cambio fundamental de los métodos de corte secuencial tradicionales a la optimización inteligente de trayectorias.
(1) Mecánica central del corte volante
Estrategia de optimización de trayectoria
En su núcleo, el corte volante utiliza algoritmos sofisticados de optimización de trayectoria que permiten que el cabezal láser se mueva en patrones de cuadrícula eficientes. En lugar de completar un corte antes de pasar al siguiente, el sistema ejecuta líneas de corte horizontales y verticales mientras activa y desactiva estratégicamente el láser en bordes específicos. Este enfoque permite procesar múltiples cortes simultáneamente, reduciendo drásticamente el tiempo total del ciclo.
Cambios de dirección inteligentes
Cuando el cabezal láser cambia de dirección, emplea transiciones de radio tangencial en lugar de giros angulares bruscos. Esta técnica tiene dos propósitos:
- Reduce el tiempo de corte al mantener velocidades de corte óptimas a través de las transiciones
- Minimiza el desgaste mecánico en los componentes del equipo, extendiendo la vida útil de la máquina
Precisión de control del láser
El sistema controla con precisión el tiempo de activación del láser, encendiendo y apagando el haz en momentos exactos para asegurar cortes limpios mientras minimiza el tiempo de operación innecesaria del láser. Esta activación selectiva contribuye tanto a la eficiencia energética como a una mejor calidad de corte.
(2) Ventajas sobre los métodos tradicionales
Limitaciones del enfoque tradicional: El corte láser convencional sigue una metodología de trayectoria única donde el cabezal láser debe completar cada corte individual antes de pasar a la siguiente tarea. Este enfoque secuencial, aunque confiable, consume inherentemente mucho tiempo para proyectos que involucran múltiples patrones repetidos.
Diferentes tipos de funciones de corte volante láser
(1) Corte volante en arco
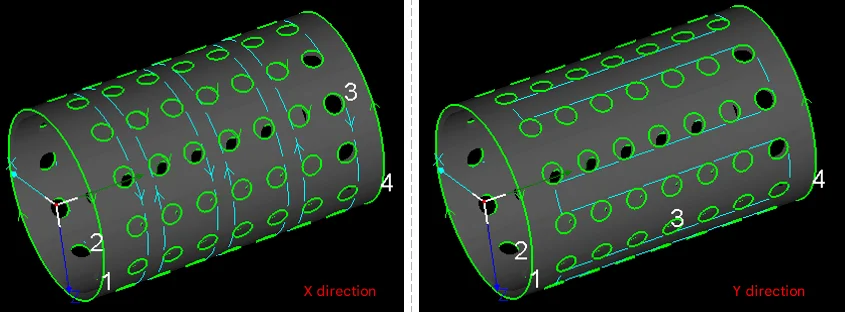
Para agujeros circulares dispuestos regularmente, ya sea en tubos redondos o rectangulares, se debe usar el Corte Volante en Arco.
. Distancia máxima para conexión volante entre círculos:.
Cuando la distancia del punto de inicio entre agujeros circulares es menor que el parámetro establecido, se pueden generar líneas de corte volante. Se recomienda establecer este parámetro ligeramente mayor que la distancia entre agujeros circulares. Dirección de ordenamiento:.
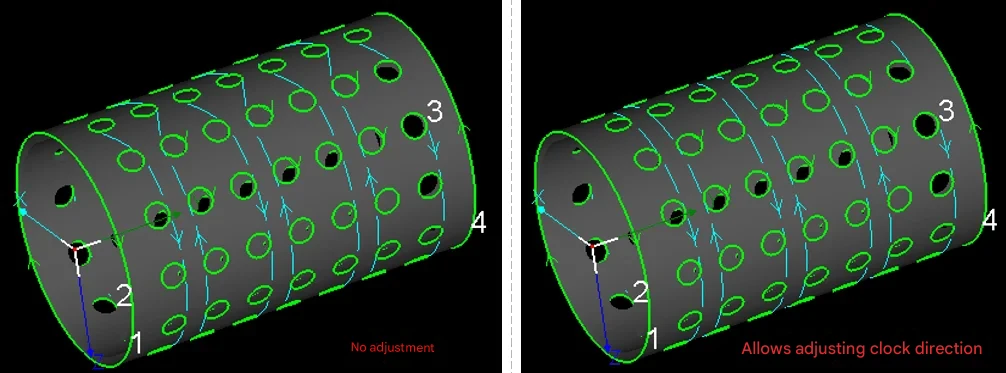
La dirección de la trayectoria de corte para el corte volante determina la secuencia de corte de los agujeros. Cuando los agujeros circulares tienen diferentes posiciones de inicio y direcciones de corte, las líneas de corte en vuelo generadas pueden ser caóticas y la trayectoria de corte en vuelo menos suave. A menos que haya requisitos especiales, se recomienda marcar el ajuste automático. Al marcarlo, el software ajusta automáticamente la dirección de corte de cada agujero circular según la trayectoria de vuelo.
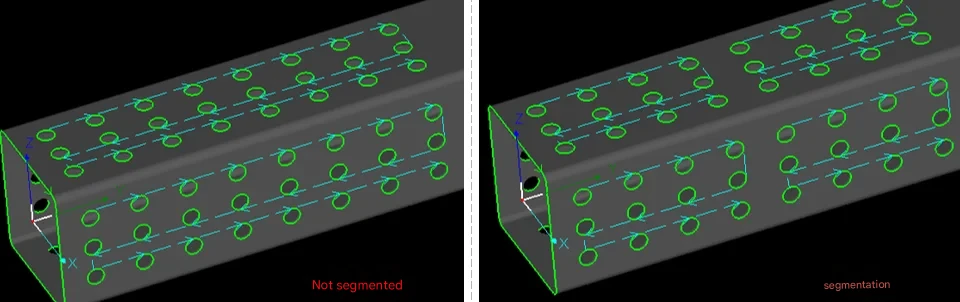
Corte en vuelo segmentado: Para piezas largas, se recomienda usar corte en vuelo segmentado para evitar el movimiento frecuente hacia adelante y hacia atrás del material del tubo en distancias largas en la dirección del eje Y.
Para disposición escalonada configuraciones de corte en vuelo de gráficos:
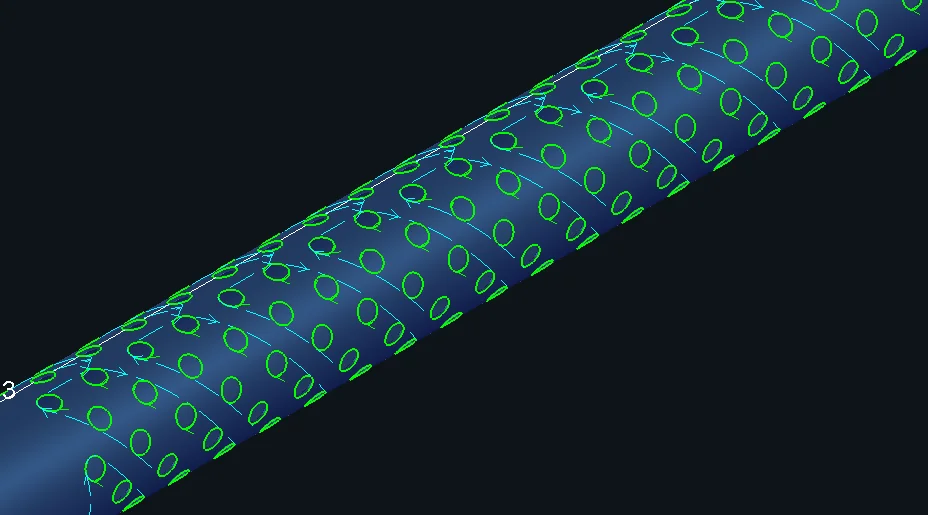
(2) Corte en vuelo lineal
Para agujeros rectangulares o en forma de diamante dispuestos regularmente sin esquinas redondeadas, ya sea en tubos redondos o rectangulares, Corte en vuelo lineal Corte Volante en Arco.
Desviación de distancia permitida: Al conectar segmentos en la misma línea recta con líneas de corte en vuelo, los segmentos con una desviación de distancia de la línea recta menor que este valor establecido también se planificarán en esta trayectoria de corte en vuelo. El valor predeterminado es 20 mm.

Distancia máxima para conexión suave: Al cambiar de una fila de corte en vuelo a otra, un espaciado de giro menor que este valor establecido puede usar una conexión suave. (Se recomienda no modificar este parámetro)
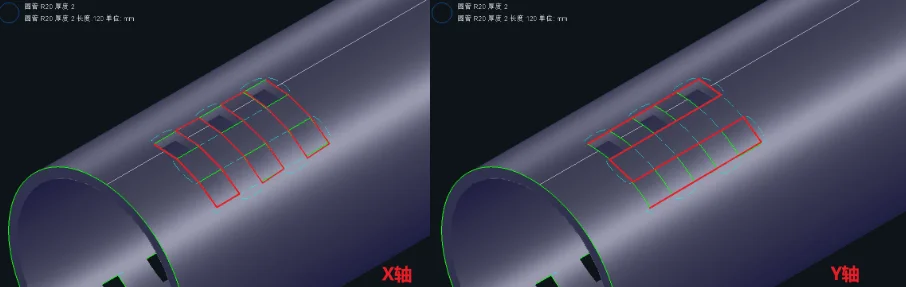
Clasificación:
Para el corte en vuelo, el valor predeterminado es cortar primero en la dirección X, luego cortar en la dirección Y después de completar la dirección X.
Durante el proceso de sujeción y movimiento del material del tubo, el material del tubo no cortado puede levantarse en la mordaza del mandril, o los residuos no caídos pueden caer dentro del mandril durante la sujeción, causando daños al mandril y afectando la seguridad del equipo y la calidad de corte. En este momento, la dirección de clasificación de la trayectoria se puede cambiar libremente.
Corte en vuelo segmentado: Para piezas largas, se recomienda usar corte en vuelo segmentado para evitar el movimiento frecuente hacia adelante y hacia atrás del material del tubo en distancias largas en la dirección del eje Y.
(3) Corte en vuelo de un solo trazo
El corte en vuelo de un solo trazo se puede usar para agujeros de todas las formas, excluyendo texto. Se usa comúnmente para cortar matrices de agujeros ovalados, agujeros rectangulares redondeados, etc.
Radio máximo de la línea de corte en vuelo en arco: El radio máximo utilizado para las transiciones de cambio de dirección de la línea de corte en vuelo, el valor predeterminado recomendado es 3 mm.
Longitud máxima de la línea de vuelo: La longitud máxima de línea de vuelo admitida entre dos gráficos adyacentes.
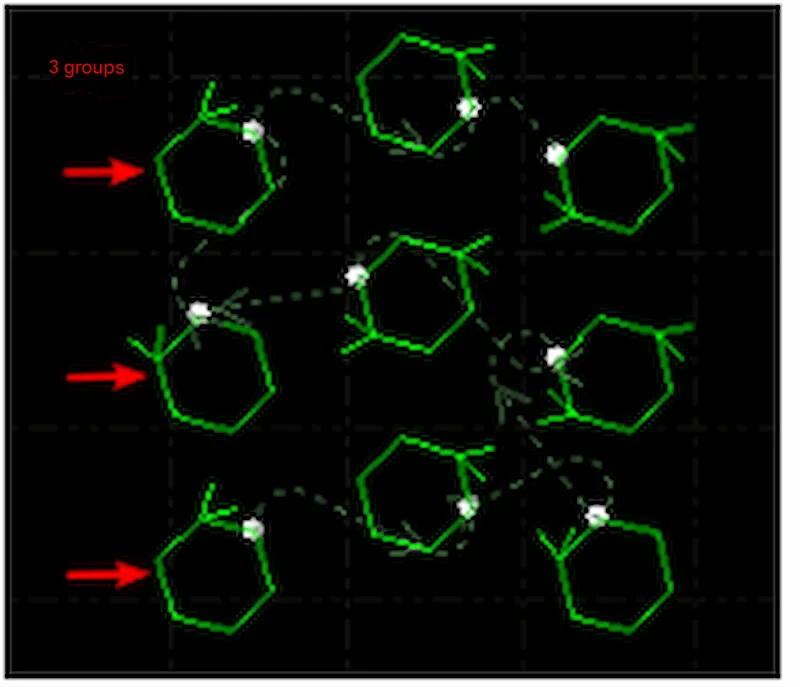
Ordenamiento serpentino: Dentro del área de diseño, la trayectoria de corte presenta una forma de serpiente, como se muestra en la siguiente figura:
Número de grupos: El número de grupos de cuadrícula divididos automáticamente para el ordenamiento serpentino.
¿Cuáles son las ventajas del corte por vuelo láser?
(1) Ahorro significativo de tiempo y mejora de la eficiencia laboral
En el modo de corte tradicional, el cabezal de corte necesita moverse de un lugar a otro cada vez, y cada movimiento consume tiempo. En el modo de corte por vuelo, el cabezal láser vuela directamente a la posición objetivo y solo comienza a trabajar cuando se necesita un corte real. Esto significa que todo el proceso de corte ya no requiere paradas y posicionamientos frecuentes, lo que hace que el corte sea mucho más rápido que los métodos tradicionales, especialmente adecuado para piezas de trabajo largas o requisitos de procesamiento de alto volumen.
(2) Reducción significativa de los costos de producción por lotes
Para piezas grandes individuales, el corte tradicional puede ser más eficiente; pero cuando se involucran más de 50 gráficos repetidos, el corte por vuelo puede ahorrar más del 60% de las horas de trabajo. Longxin Laser utiliza algoritmos de anidamiento inteligente con IA para lograr una tasa de utilización de acero del 92%, reduciendo significativamente los costos de producción por lotes.
La función de corte por vuelo no es adecuada para todas las tareas de corte. Para maximizar los beneficios de la función de corte por vuelo, se necesita un análisis detallado del material de la pieza de trabajo, el grosor y los requisitos de procesamiento. Para materiales metálicos más gruesos, el modo de corte por vuelo puede provocar una calidad de corte inestable, por lo que es necesario elegir si habilitar la función de corte por vuelo según las diferentes situaciones. Para materiales de placa delgada o tubos delgados, el efecto del corte por vuelo es más evidente. No solo reduce el desgaste causado por el movimiento mecánico, sino que también completa una gran cantidad de tareas de corte en poco tiempo.
¿Cómo usar la función de corte por vuelo láser?
(1) Preparación de equipo y materiales
Configuración del equipo
- Verifique que su máquina de corte láser esté equipada con la función de corte por vuelo
- Configure los parámetros de la máquina según las especificaciones del material:
- Ajuste la potencia del láser según el grosor del material
- Establezca la velocidad de corte adecuada para el tipo de material
- Calibre la posición del cabezal de corte
Preparación del material
- Sujete firmemente la pieza de trabajo en la mesa de corte
- Asegure la alineación y el posicionamiento adecuados del material
- Verifique que la superficie del material esté limpia y libre de residuos
(2) Configuración de software y programación
Paso 1: Crear o importar gráficos
- Abra su software de corte (por ejemplo, CypCut)
- Dibuje nuevos gráficos o importe archivos CAD existentes
- Concéntrese en patrones repetitivos como círculos, rectángulos o formas personalizadas
Paso 2: Generar matrices de patrones
- Seleccione los gráficos base que se repetirán
- Use la función de matriz para crear múltiples copias:
- Establezca el número de filas y columnas necesarias
- Defina el espacio entre gráficos (mínimo 1 mm para evitar colisiones)
- Previsualice el diseño para asegurar una distribución adecuada
Paso 3: Activar el modo de corte por vuelo
- Localice la opción “Corte por vuelo” en la interfaz del software (generalmente en la esquina superior derecha)
- Seleccione el modo de corte por vuelo adecuado según sus gráficos:
- se debe usar el: Para agujeros circulares y patrones curvos
- Corte en vuelo lineal: Para aberturas rectangulares o cuadradas
- Corte por vuelo en pista: Para formas ovaladas o alargadas
- Corte por vuelo de un solo trazo: Para geometrías complejas que requieren trayectorias continuas
Paso 4: Optimizar los parámetros de corte
- Secuencia de corte: Defina el orden de las operaciones (por ejemplo, de izquierda a derecha, de arriba a abajo)
- Configuración de micro-pestañas: Configure pequeños puntos de conexión (0.1-0.3 mm) en las posiciones de inicio/fin para evitar el movimiento de la pieza durante el corte
- Distancia Máxima de Salto: Establece la distancia máxima (1-5 mm) que el cabezal láser puede recorrer entre cortes sin interrumpir la secuencia de corte volador
- Control de precisión: Ajusta la desviación de reconocimiento con precisión de 0.01 mm para minimizar errores de trayectoria
(3) Ejecutar la Operación de Corte
Lista de Verificación Previa al Corte
- Revisar la trayectoria y secuencia de corte programadas
- Verificar que todos los sistemas de seguridad estén operativos
- Asegurar una ventilación adecuada y extracción de humos
Durante el Corte
- Monitorear el proceso de corte continuamente
- Observar cualquier irregularidad en la calidad del corte o el comportamiento de la máquina
- Estar preparado para pausar o detener la operación si surgen problemas
(4) Control de Calidad Posterior al Corte
Inspección Inmediata
- Examinar los bordes cortados para verificar consistencia y calidad
- Comprobar la precisión dimensional de las piezas terminadas
- Verificar que todos los cortes previstos se hayan completado
Limpieza y Preparación
- Retirar las piezas terminadas de la mesa de corte
- Limpiar cualquier residuo o escoria de corte
- Limpiar la superficie de la mesa de trabajo para la siguiente operación
- Almacenar las piezas completadas según los estándares de calidad
¿Cuáles son los Escenarios de Aplicación para el Corte Volador Láser?
Procesamiento de Agujeros Densos en Chapa Metálica
- Disipadores de calor/Filtros: Cortar eficientemente grandes cantidades de agujeros circulares, cuadrados o irregulares dispuestos regularmente, como placas de disipación de calor en chasis de servidores y mallas metálicas de filtros de aire. La velocidad de corte volador es más de 3 veces más rápida que los métodos tradicionales.
- Paneles Decorativos Arquitectónicos: Tallado hueco y rejillas de barandillas en placas delgadas de acero inoxidable/carbono (≤3 mm). Los patrones complejos pueden producirse en masa mediante corte volador lineal o en arco.
Procesamiento de Tuberías y Componentes Estructurales
- Tubos de Escape Automotrices/Soportes de Maquinaria Agrícola: Apertura de agujeros de alta velocidad o corte de piezas de conexión en tubos redondos y cuadrados. Las máquinas de corte de tubos de cinco ejes de la serie T de Bond Laser admiten corte volador totalmente automático para tubos de φ20-600 mm.
- Paneles de Ascensores/Gabinetes de Control: Agujeros para botones y grupos de apertura de ranuras para cables en placas de acero delgadas, utilizando el modo de corte volador de un solo trazo para reducir trayectorias de movimiento vacío.
Letreros Publicitarios y Artículos de Artesanía
- Placas de Identificación Metálicas/Logotipos: Tallado hueco de texto fino en placas delgadas de acero inoxidable o latón, como logotipos corporativos y letras artísticas.
- Productos Culturales y Creativos: Patrones láser huecos en tarjetas de felicitación y marcapáginas (como flores, patrones geométricos), modelos de ensamblaje tridimensional de materiales acrílicos.
Electrónica de Consumo y Electrodomésticos
- Agujeros de Disipación de Calor en Gabinetes Eléctricos: Corte volador de agujeros circulares en grupo en paneles de aire acondicionado y cubiertas de cajas de energía, requiriendo precisión de posición de agujeros de ±0.1 mm.
- Componentes 3C: Agujeros de posicionamiento en placas intermedias de teléfonos móviles, cubiertas metálicas de malla para audífonos. La tecnología láser ultrafast de Han's Laser logra corte a nivel de micras.
Soluciones de Corte Volador Láser de Longxin
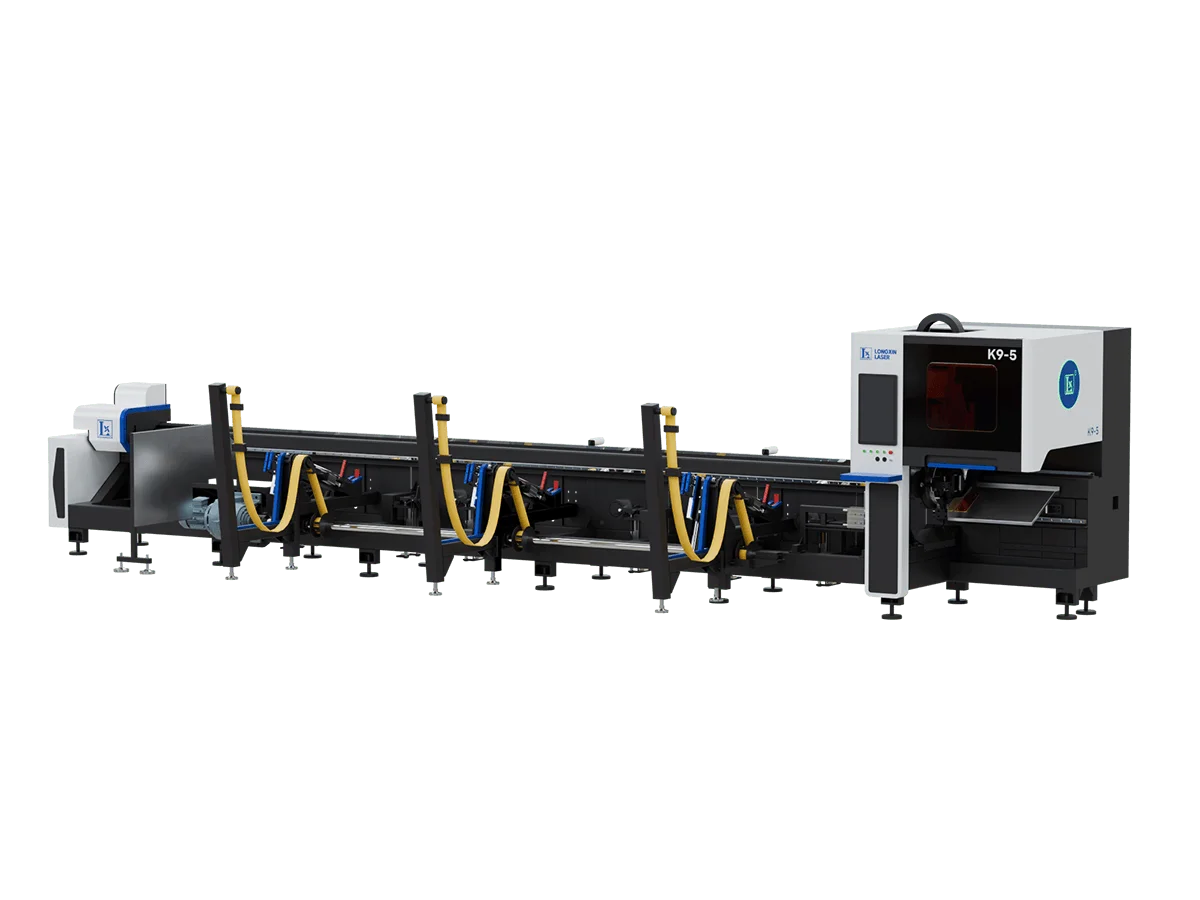
Longxin Laser ofrece máquinas avanzadas de corte de tubos láser equipadas con tecnología de corte volador de vanguardia. Nuestras máquinas cuentan con capacidades de alto rendimiento con aceleración máxima de hasta 2.0G, asegurando un procesamiento rápido y preciso para aplicaciones industriales exigentes.