Les machines de découpe laser de tubes transforment profondément la manière dont les tubes sont traditionnellement traités, grâce à leur haute précision, leur vitesse, leur polyvalence, la réduction des déchets et leur automatisation. Choisir la bonne machine de découpe laser de tubes est essentiel pour optimiser la productivité, réduire les coûts et améliorer la qualité des produits. Cet article vous servira de référence pour bien choisir votre machine de découpe laser de tubes.
Confirmer le diamètre et la longueur du tube
Diamètre maximal du tube :
Assurez-vous que le mandrin/cadre de la machine peut saisir votre plus grand tube. Le diamètre du mandrin correspond lui-même à la taille maximale de tube qu'il peut serrer, il est donc idéal de choisir un mandrin juste au-dessus du diamètre maximal du tube.
Par exemple, un mandrin de Φ220 mm peut contenir des tubes jusqu'à 220 mm, un mandrin de Φ350 mm jusqu'à 350 mm, etc. Pour une épaisseur de paroi de tube allant jusqu'à 12 mm, un diamètre maximal de tuyau de φ220 mm et une longueur maximale de tuyau de 5,5 m, il suffit de couper, sans besoin de perçage, gravure ou autres procédés. Selon cette exigence, nous pouvons alors assortir un équipement avec un mandrin de diamètre φ220 mm et une longueur de 6 m. Ces données suffisent tout juste à répondre aux besoins des clients.
Longueur maximale du tube :
Vérifiez la course du chargeur de la machine de découpe laser de tubes. Les modèles courants gèrent des barres jusqu'à 6 à 12 m. Une machine à lit plus long avec alimentation complète est idéale si vous coupez de nombreux segments courts à partir d'une barre plus longue.
La longueur du tube affecte également le système d'alimentation de la machine de découpe laser de tubes.
Adaptation du système d'alimentation
- Tubes courts (<1 mètre) : adaptés à l'alimentation manuelle ou à des systèmes d'alimentation automatiques simples.
- Tubes de longueur moyenne (1 à 6 mètres) : doivent être équipés d'un système standard d'alimentation et de déchargement automatique pour augmenter la productivité.
- Tubes longs (>6 mètres) : nécessitent un système d'alimentation automatique renforcé et des supports pour empêcher le tube de se plier ou de s'affaisser pendant le traitement.
Confirmer la forme du tube
La forme de la section transversale de vos tubes affecte la préhension et la stabilité de coupe. Les formes standard – rondes, carrées et rectangulaires – sont facilement gérées par presque toutes les découpeuses laser de tubes.
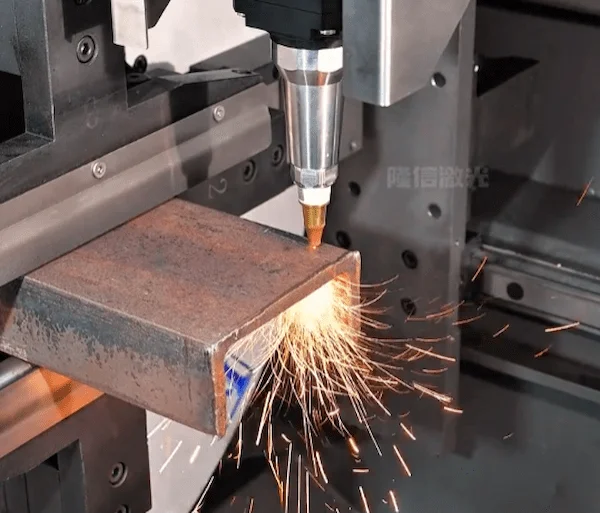
Les machines avancées supportent bien ces formes ; par exemple, un modèle coupe des tuyaux rectangulaires jusqu'à 250×150 mm. Si vos pièces incluent des profils spéciaux (par exemple, tubes elliptiques, profilés en U/C, formes en “ T ” ou “ L ”, ou extrusions personnalisées), vous pourriez avoir besoin d'une préhension supplémentaire.
En général, plus le profil est irrégulier, plus le nombre de mandrins (ou mors indépendants) est bénéfique. Une configuration à 4 mors (quatre mandrins) est souvent recommandée pour les formes très irrégulières (elle fournit une pince supplémentaire pour les profils personnalisés). Pour les formes légèrement non circulaires (ovales, polygones, tubes inclinés), un système à 3 mors suffit généralement, mais faites attention à l'alignement.
Tubes ronds/rectangulaires/carrés :
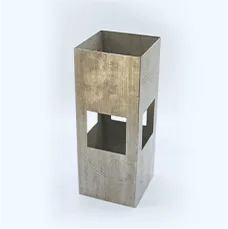
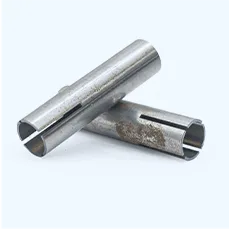
Les lasers à tubes standard (avec 2 ou 3 mandrins) les gèrent sans problème. Assurez-vous simplement que les mors ou pinces du mandrin correspondent à la forme du tube. Les formes à multiples facettes comme les carrés ont souvent des adaptateurs carrés dédiés.
Profils irréguliers :
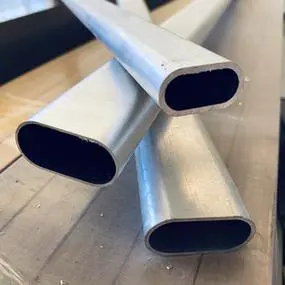
Les tubes elliptiques ou non symétriques sont plus difficiles à centrer et à couper. Si vous devez couper de nombreux profils de ce type, choisissez une machine avec au moins 3 mandrins (pour un support supplémentaire) et demandez si une option de 4e mandrin existe. Le mandrin supplémentaire saisit le tube plus fermement, améliorant la précision sur les formes irrégulières.
Sections ouvertes complexes :
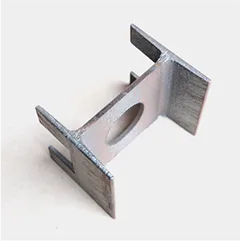
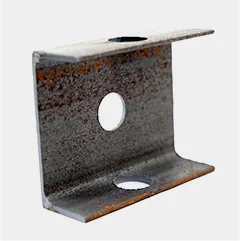
Des éléments comme les poutres en I, les profilés ou les tubes en “ H ” doivent être vérifiés au cas par cas. Certains lasers à tubes peuvent être équipés de pinces ou de rouleaux spéciaux pour maintenir les sections ouvertes ; discutez-en avec le fournisseur si nécessaire.
Confirmer les exigences de traitement du tube
Au-delà de la coupe droite, déterminez tout usinage supplémentaire dont vos tubes ont besoin. De nombreuses applications nécessitent des trous, des encoches, des biseaux ou des filetages sur les tubes :
Perçage/Poinçonnage de trous :
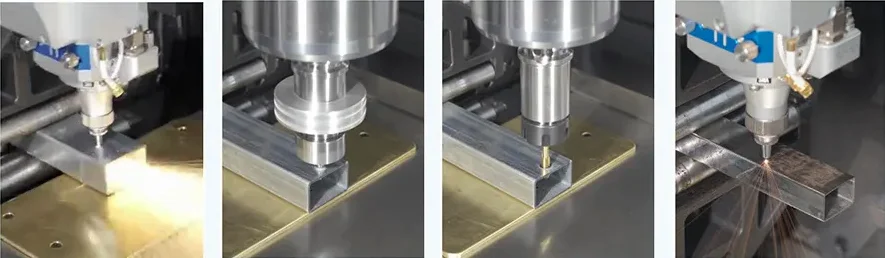
Les lasers peuvent faire des trous en stationnant sur un point ou en utilisant une impulsion haute puissance, mais c'est lent. Si vous avez besoin de nombreux trous percés ou de fentes, vérifiez si la machine propose un accessoire de perçage/poinçonnage. Certains lasers à tubes intègrent une petite CNC de perçage ou de poinçonnage pour les trous et encoches, ce qui peut être beaucoup plus rapide que le perçage laser pur pour les grandes ou longues séries.
Coupe en biseau :
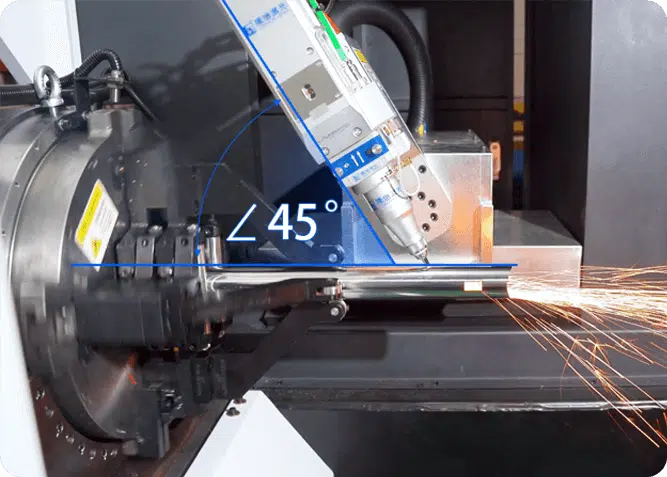
Si la conception nécessite des extrémités inclinées (préparation de soudure), vous devez choisir une machine avec une option de tête de biseau (par exemple, Machine de découpe laser de tubes avec biseau LX-T16). Une tête de biseau incline le laser (généralement jusqu'à 45°) pour produire des coupes inclinées. C'est un module optionnel sur de nombreuses machines. Si vous sautez la tête de biseau, la machine ne fera que des coupes perpendiculaires.
Taraudage/Filetage :
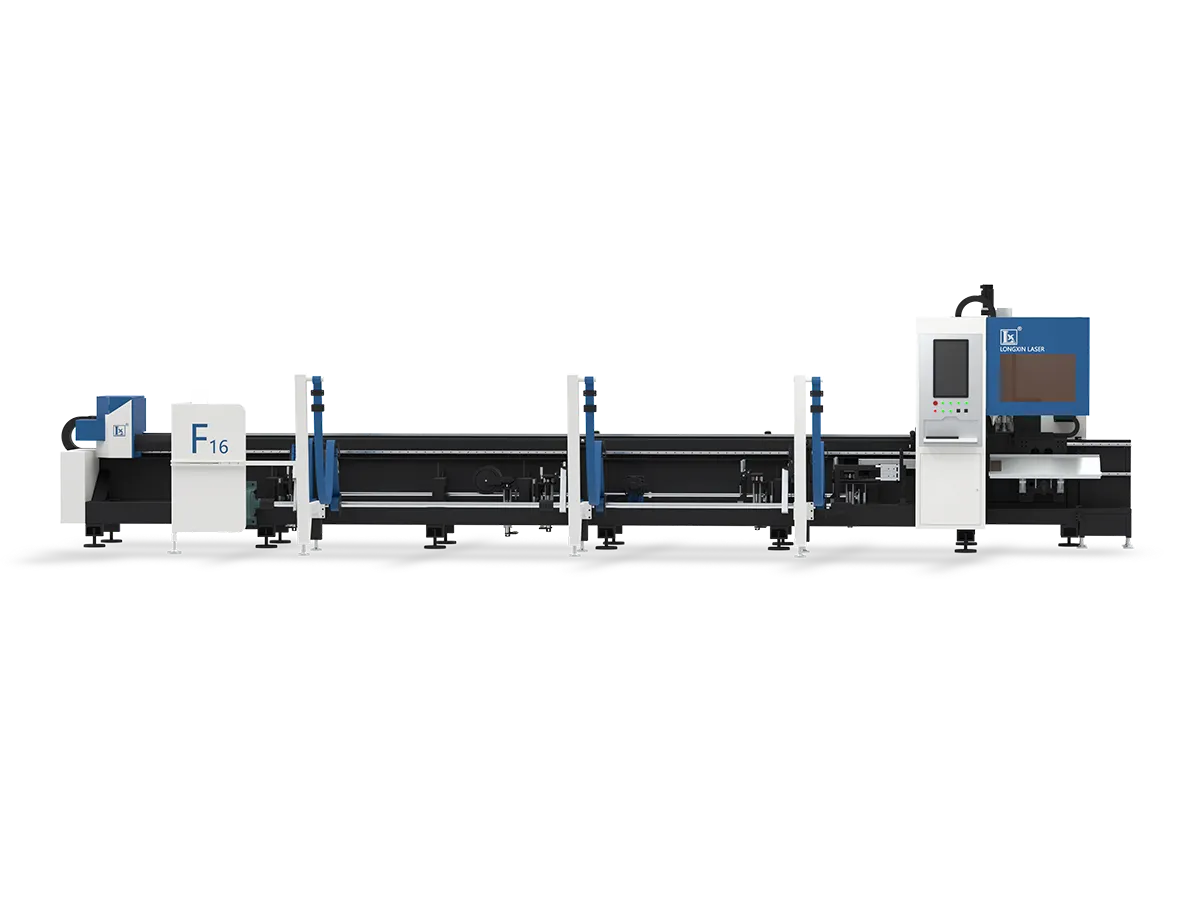
Les lasers standard ne coupent pas directement les filetages de vis. Le taraudage est généralement effectué avec un taraud mécanique ou une fraise à fileter. Certains lasers à tubes avancés (LX-F16) offrent un outil optionnel de taraudage ou de fraisage de filetage automatique qui peut être utilisé en une seule configuration. Si vos pièces nécessitent des extrémités ou des trous filetés, demandez si la machine peut intégrer une unité de taraudage ou si le taraudage doit être effectué séparément après la coupe.
Confirmer le poids et la stabilité du tube
Les tubes lourds ou longs nécessitent une prudence supplémentaire. Un tuyau à paroi épaisse ou une très longue barre peut s'affaisser sous son propre poids, ce qui affecte la qualité de coupe. Lorsque vous évaluez des machines, veuillez vérifier :
Systèmes de support :
Un système de support robuste est vital. De nombreux lasers à tubes utilisent des supports arrière flottants qui se déplacent avec le chariot. Ce support “ suiveur ” maintient la hauteur du tube constante pendant l'alimentation, empêchant l'affaissement. Avec un support flottant, le processus de chargement et de rotation reste stable et l'affaissement du tube est évité.
Certains fournisseurs appellent les versions avancées “ support intelligent ” – ils s'ajustent automatiquement au contour ou à la flexibilité du tube. Choisissez toujours une machine avec des supports rapprochés de la tête de coupe pour les travaux lourds.
Limites de poids :
Vérifiez le poids maximal du tube que la machine peut gérer. Cela est généralement donné comme “ poids maximal par mètre ” pour un tube. Dépasser cela peut surcharger les moteurs ou provoquer des erreurs d'alimentation. Si vous travaillez avec des tubes en acier très épais (haute densité), choisissez une machine conçue pour cette charge.
Équipement de chargement :
Pour les tubes très lourds, vous pourriez avoir besoin d'un chargeur intégré ou d'une interface avec grue. Certaines machines incluent une table de serrage intégrée ou un élévateur automatisé pour les tuyaux lourds.
Confirmer la configuration des mandrins (2 mandrins ou plus ?)
Vous devriez déjà avoir décidé de la taille du mandrin en fonction du diamètre du tube et de la longueur de coupe, puis vous devez réfléchir à la stabilité du processus de découpe laser, à la précision et aux déchets de queue. En général, le nombre de mandrins (mors) détermine la stabilité du serrage du tube par la machine ainsi que les déchets de queue.
Systèmes à 2 mandrins :
Ceux-ci ont un mandrin fixe à la tête et un mandrin de contre-poupée mobile. Ils sont plus simples et généralement moins chers, adaptés aux tubes ronds ou carrés simples. Les machines à deux mandrins sont courantes pour les travaux de petite à moyenne taille.
Les découpeuses laser de tubes ordinaires à deux mandrins laissent généralement une longue queue de rebut (la partie du tube entre la dernière coupe et l'extrémité) car une fois que la coupe est à portée du mandrin, tout reste devient un rebut. De plus, avec seulement deux points de serrage, les tubes très lourds ou très longs sont plus susceptibles de se déformer.
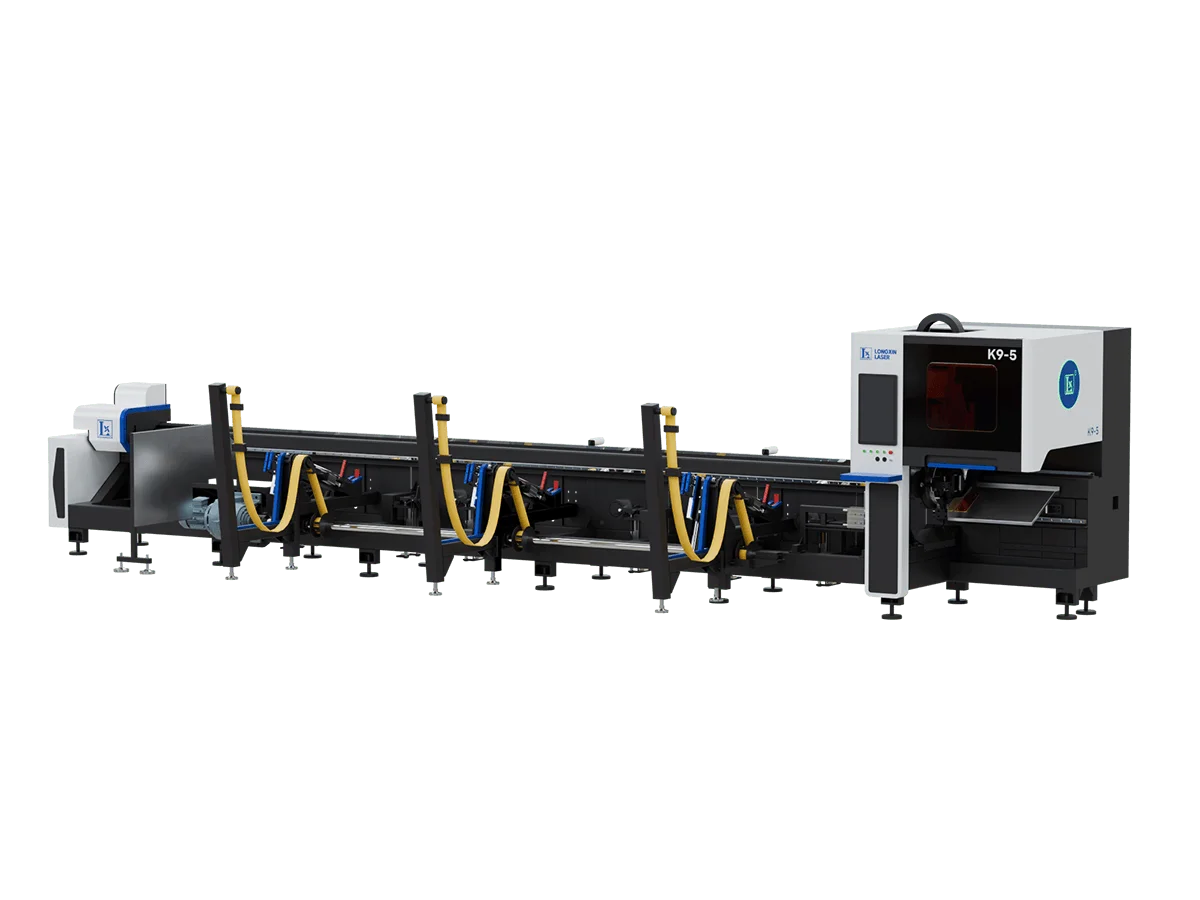
Cependant, à mesure que la technologie continue d'évoluer, en 2025, il existe déjà des machines de découpe laser de tubes (LX-K9-5) that use only two chucks to achieve 0 ends, comparable to the results of three chucks. The technical principle is that before cutting the last part of the tube, the laser cutting head lifts up, allowing the front chuck to move forward and clamp the tube out of the rear carat, achieving 0-tail material processing at the end.
3-Chuck Systems:
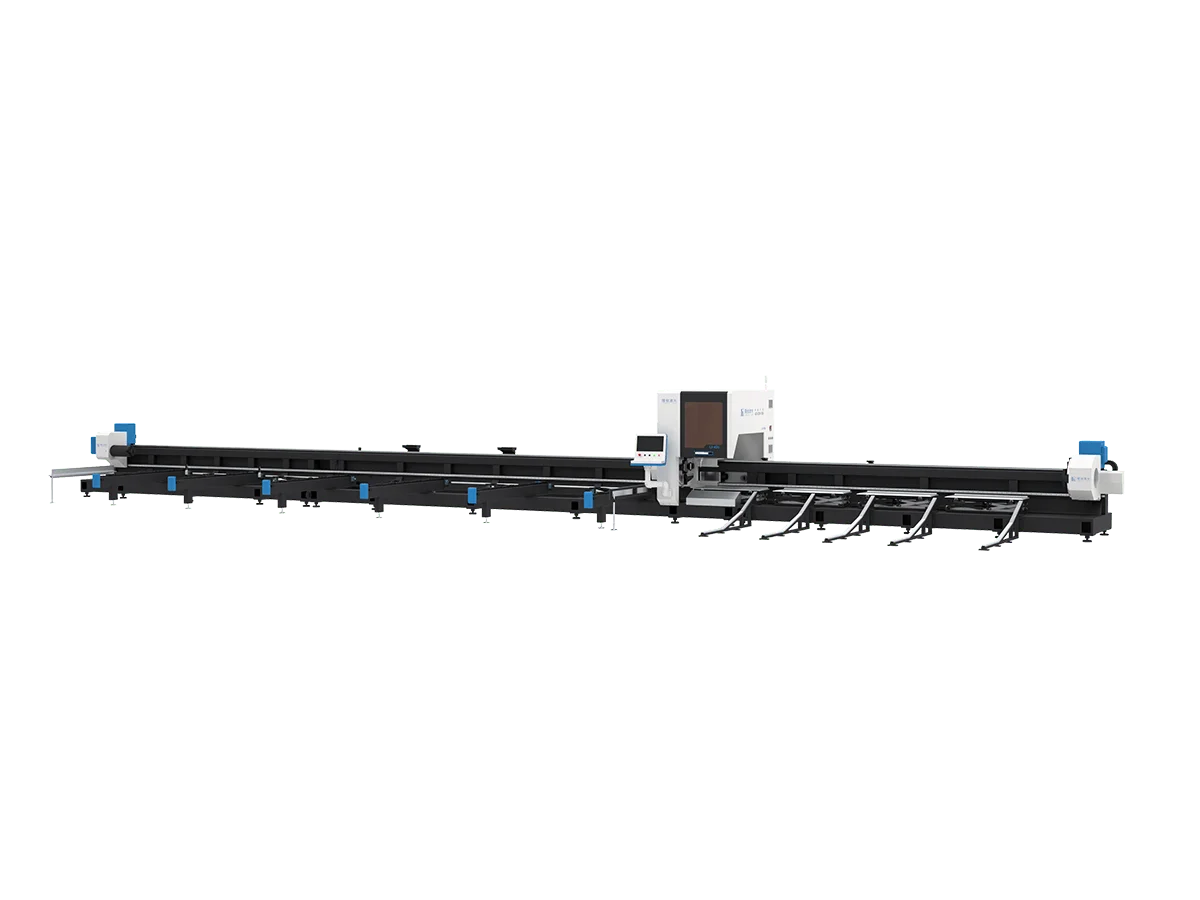
Here, 2 chuck drive the tube and a third (usually fixed near the headstock) provides an extra clamp mid-length. This configuration locks the tube more firmly, which improves cutting accuracy on longer parts and reduces vibration. Importantly, a 3-chucks system can feed the tube fully, often achieving zero tail waste as the machine pushes the entire tube through.
Manufacturers note that 3-chuck laser tube cutters are versatile and cost-effective (cheaper than adding a whole extra head). The downside is slightly higher complexity and price than a 2-chuck machine, but with higher throughput and efficiency.
Choice Tip:
- If your tube work is primarily standard shape cutting and moderate lengths, a regular 2 chuck laser tube cutter will suffice.
- If you want to minimise tailing, a 2 chuck machine with front chuck avoidance, or a regular 3 chuck machine is more worth the investment.
- For complex profiles, high-precision, heavy-duty, and extra-long tubes, a customised laser tube cutting machine, possibly with 4 or more chucks, is required.
- More chucks are not always better. An increase in the number of chucks means a redesign of the mechanical structure, which can significantly increase the cost of the machinery and usually requires customisation, which is time-consuming.
6. Automation (Loading/Unloading) needs
For high-volume or heavy work, consider machines with automatic loading and unloading systems. These use conveyors or robotic arms to feed tubes into the laser and remove cut parts, drastically increasing throughput and reducing manual labor. Auto-loading is optional but valuable if you cut many similar tubes; it also improves safety (no manual lifting).
If budget is tight and volumes are low, you can load tubes by hand, but ensure you have means (like a clamp table) to manually secure them.

Support Systems (Follow/Intelligent)
Beyond the basic tailstock, modern machines offer enhanced tube support:
- Floating (Follow) Support: This support rolls on rails under the tube and moves along with the cutting head. It keeps supporting the end of the tube continuously as it feeds, preventing the rear from sagging or vibrating. This is essential for long or very flexible tubes.
- Fixed Tailstock: Older or simpler machines use a fixed tailstock that doesn’t move. This is fine for short lengths, but as soon as you cut away the tube end, the remaining part can droop once it’s only supported at one end.
- Intelligent Support: Some advanced cutters have sensors that detect tube curvature or deflection and automatically adjust the support height. This “smart” system maintains a constant focus-to-tube distance even on warped tubes. If you deal with bent or inconsistent material, ask about this feature.
7. Choose a Laser Tube Cutting Machine Based on Processing Accuracy
(1) High-Precision Applications (Medical Devices, Electronic Components)
Key Requirements: Cutting accuracy ≤±0.05mm, smooth cut surfaces, minimal heat-affected zones.
Equipment Configuration Requirements
| Component | Specifications |
| Source laser | Fiber laser, 1500-3000W power, beam quality M²<1.1 |
| Beam Spot Diameter | ≤0.02mm (ultra-fine spot for thin materials) |
| Repeat Positioning Accuracy | X/Y-axis: ±0.03mm, Rotary axis: ±0.05° |
| Machine Rigidity | Cast iron bed + FEA-optimized structure, vibration resistance ≥50Hz |
| Cutting Head | Auto-focus cutting head with ceramic nozzle (1.0-1.5mm aperture) |
| Control System | Pulse cutting capability, process database, real-time monitoring |
| Auxiliary Systems | High-purity nitrogen (≥99.999%), water chiller (±0.5°C stability) |
Optimisation du processus
- Parameters: Speed 1-2m/min (1mm stainless steel), pulse frequency >2000Hz
- Gas Selection: Nitrogen for stainless steel (12-15bar), oxygen for carbon steel (8-10bar)
- Typical Applications: Surgical instrument brackets (0.5mm titanium alloy), micro-connectors (1mm copper alloy)
(2) Medium-Thick Material Batch Production (Construction, Heavy Machinery)
Key Requirements: Cutting thickness 8-20mm, high efficiency, continuous operation stability.
Equipment Configuration Requirements
| Component | Specifications |
| Source laser | Fiber laser, 4000-12000W power, power fluctuation <±2% |
| Beam Spot Diameter | 0.05-0.1mm (balances speed and precision) |
| Repeat Positioning Accuracy | X/Y-axis: ±0.05mm, Rotary axis: ±0.1° |
| Machine Rigidity | Welded steel structure with cross-bracing, load capacity ≥2000kg |
| Cutting Head | Anti-reflection coating, quick-change nozzle design |
| Control System | Batch file processing, automatic nesting |
| Auxiliary Systems | Dual-pump water cooling (±1°C stability), dust removal ≥6000m³/h |
Optimisation du processus
- Parameters: Speed 0.5-1.5m/min (12mm carbon steel), oxygen assist (1.5-2MPa)
- Efficiency: Automatic loader integration, nozzle change time <10s
- Typical Applications: Bridge steel structures (16mm Q355), hydraulic cylinder tubes (10mm 45# steel)
(3) Special Material Processing (Titanium Alloy, Galvanized Steel)
Key Requirements: Handling reflective/oxidizable/high-melting-point materials.
Equipment Configuration Requirements
| Component | Specifications |
| Source laser | Disk laser or anti-reflection fiber laser, ≥6000W power |
| Beam Spot Diameter | 0.03-0.06mm (high energy density) |
| Repeat Positioning Accuracy | X/Y-axis: ±0.04mm, Rotary axis: ±0.08° |
| Machine Rigidity | Fully enclosed splash-proof structure, corrosion-resistant coating |
| Cutting Head | Gold-coated mirrors + dual gas channels (independent inner/outer gas control) |
| Control System | Material database (pre-loaded parameters for titanium/galvanized steel) |
| Auxiliary Systems | Dual gas supply (nitrogen + compressed air), zinc fume filtration |
Optimisation du processus
- Titanium Cutting: Argon shielding (prevents oxidation), focus position offset -0.2~-0.5mm
- Galvanized Steel: Pre-purge mode removes zinc layer, 20% lower gas pressure
- Typical Applications: Aerospace titanium tubing (5mm TC4), HVAC ducts (3mm SGCC)
(4) General Metal Tube Processing (Furniture, Windows/Doors)
Key Requirements: Cutting thickness 1-6mm, cost-effectiveness, easy maintenance.
Equipment Configuration Requirements
| Component | Specifications |
| Source laser | Fiber laser, 1000-2000W power, cost-optimized |
| Beam Spot Diameter | 0.05-0.1mm |
| Repeat Positioning Accuracy | X/Y-axis: ±0.1mm, Rotary axis: ±0.2° |
| Machine Rigidity | Lightweight welded structure, load capacity ≥500kg |
| Cutting Head | Manual focus adjustment, copper nozzle (200hr lifespan) |
| Control System | User-friendly interface, CAD direct import |
| Auxiliary Systems | Single-pump water chiller (±2°C), standard air compressor (0.8MPa) |
Optimisation du processus
- Parameters: Speed 2-4m/min (2mm carbon steel), oxygen assist (0.6-0.8MPa)
- Cost Control: Compressed air instead of nitrogen (acceptable for thin stainless steel)
- Typical Applications: Stainless steel railings (3mm 304), aluminum window frames (2mm 6061)
(5) Summary: Scenario-Based Selection Logic
| Scenario | Priority Order | Budget Allocation |
| High-Precision | Precision > Stability > Power | 60%+ on equipment |
| Medium-Thick Batch | Power > Efficiency > Maintenance | 50%+ on laser source |
| Special Materials | Specialization > Power > Safety | 40%+ on gas systems |
| General Processing | Cost > Usability > Basic Accuracy | 80%+ on base machine |
Note: Always request sample cutting tests to verify machine-material compatibility.
8. Optional Process Modules For Laser Tube Cutting Machine
Many tube lasers can add specialized modules. Consider these if your work demands:
(1) Beveling Head:
This tilts the laser head (commonly ±45° or more) to cut angled ends for weld joints. Specify the required maximum bevel angle. Not all machines include this by default.
(2) Drilling/Tapping Unit:
Some systems have an optional drill or tapping tool to make holes or threads. If you need threaded holes in tube walls, either a tap-up kit or a combined laser/tap machine is needed.
(3) Roll-Bending or Forming:
Occasionally, combined machines can also bend or form tubes. If so, these will be advertised as specialized multi-function units.
(4) Material Handling Attachments:
Options like bundle loaders (for multiple tubes at once), cross-cutting attachments, or stackers may be offered for higher automation levels.
Conclusion
List all your tube specs (sizes, shapes, materials, wall thicknesses, required operations) and go down this checklist. Compare suppliers’ machine data to ensure each critical attribute is covered. Choosing the right tube laser cutter involves balancing your tube characteristics against the machine’s features (diameter/length capacity, chuck type, supports, power, and optional modules) to find the best fit for your production needs.