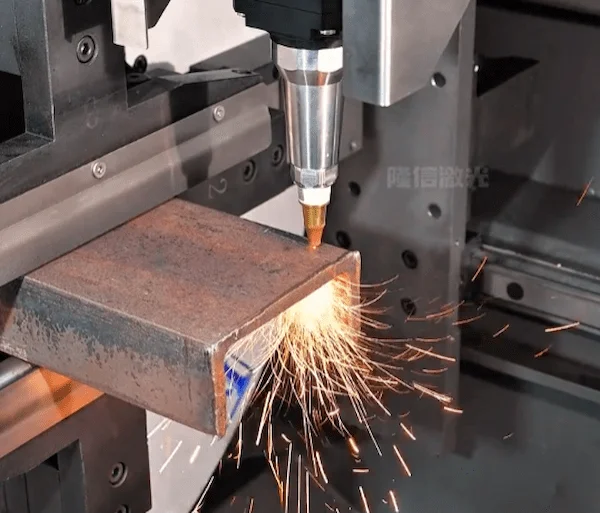
Rohrlaserschneidemaschinen verändern die traditionelle Rohrbearbeitung grundlegend, dank ihrer hohen Präzision, Geschwindigkeit, Vielseitigkeit, Abfallreduzierung und Automatisierung. Die Wahl der richtigen Rohrlaser ist entscheidend für die Optimierung der Produktivität, die Senkung der Kosten und die Verbesserung der Produktqualität. Dieser Artikel gibt Ihnen eine Referenz für die richtige Auswahl einer Laser-Rohrschneidemaschine.
Rohrdurchmesser und -länge bestätigen
Maximaler Rohrdurchmesser:
Stellen Sie sicher, dass das Spannfutter/der Rahmen der Maschine Ihre größte Rohrgröße greifen kann. Der Spannfutterdurchmesser selbst bezieht sich auf die maximale Rohrgröße, die es spannen kann, daher ist die Wahl des Spannfutters knapp über dem maximalen Rohrdurchmesser ideal.
Zum Beispiel kann ein Φ220 mm Spannfutter Rohre bis zu 220 mm halten, ein Φ350 mm Spannfutter bis zu 350 mm usw. Bei der Bearbeitung von Rohrwandstärken bis zu 12 mm, einem maximalen Rohrdurchmesser von φ220 mm und einer maximalen Rohrlänge von 5,5 m, wobei nur abgelängt werden muss, ohne dass Lochstechen, Gravieren und andere Prozesse erforderlich sind. Dann können wir gemäß dieser Anforderung eine Ausrüstung mit einem Spannfutterdurchmesser von φ220 mm und 6 m Länge zuordnen. Diese Daten reichen gerade aus, um die Bedürfnisse der Kunden zu erfüllen.
Maximale Rohrlänge:
Überprüfen Sie den Verfahrweg des Zuführsystems der Laser-Rohrschneidemaschine. Gängige Modelle verarbeiten bis zu 6–12 m lange Stangen. Ein Maschinenbett mit größerer Länge und vollständiger Zuführung ist ideal, wenn Sie viele kurze Segmente aus längeren Stangen schneiden.
Die Länge des Rohrs beeinflusst auch das Zuführsystem der Laser-Rohrschneidemaschine.
Anpassung des Zuführsystems
- Kurze Rohre (<1 Meter): geeignet für manuelle Zuführung oder einfache automatische Zuführsysteme.
- Mittellange Rohre (1-6 Meter): müssen mit einem standardmäßigen automatischen Zu- und Abführsystem ausgestattet werden, um die Produktivität zu steigern.
- Lange Rohre (>6 Meter): erfordern ein verstärktes automatisches Zuführsystem und Stützen, um ein Verbiegen oder Durchhängen des Rohrs während der Bearbeitung zu verhindern.
Rohrform bestätigen
Die Querschnittsform Ihrer Rohre beeinflusst die Greif- und Schneidstabilität. Standardformen – rund, quadratisch und rechteckig – werden von fast allen Laser-Rohrschneidemaschinen problemlos verarbeitet.
Fortschrittliche Maschinen unterstützen diese Formen gut; zum Beispiel schneidet ein Modell Rechteckrohre bis zu 250×150 mm. Wenn Ihre Teile Sonderprofile enthalten (z. B. elliptische Rohre, U/C-Profile, “T”- oder “L”-Formen oder kundenspezifische Strangpressprofile), benötigen Sie möglicherweise zusätzliche Greifmöglichkeiten.
Generell gilt: Je unregelmäßiger das Profil, desto mehr Spannfutter (oder unabhängige Backen) sind vorteilhaft. Eine 4-Backen-Anordnung (Vier-Spannfutter) wird oft für stark unregelmäßige Formen empfohlen (sie bietet eine zusätzliche Klemmung für Sonderprofile). Für leicht nicht-kreisförmige Formen (Ovale, Polygone, Winkelrohre) reicht in der Regel ein 3-Backen-System aus, aber achten Sie auf die Ausrichtung.
Runde/rechteckige/quadratische Rohre:
Standard-Laserrohrschneidemaschinen (mit 2 oder 3 Spannfuttern) verarbeiten diese problemlos. Stellen Sie einfach sicher, dass die Spannfutterbacken oder Spannzangen zur Rohrform passen. Mehrflächige Formen wie Quadrate haben oft spezielle quadratische Adapter.
Unregelmäßige Profile:
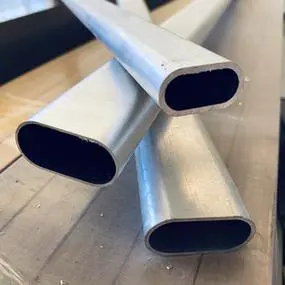
Elliptische oder nicht-symmetrische Rohre sind schwieriger zu zentrieren und zu schneiden. Wenn Sie viele solcher Profile schneiden müssen, wählen Sie eine Maschine mit mindestens 3 Spannfuttern (für zusätzliche Unterstützung) und fragen Sie, ob eine Option für ein 4. Spannfutter existiert. Das zusätzliche Spannfutter greift das Rohr fester und verbessert die Genauigkeit bei ungewöhnlichen Formen.
Komplexe offene Profile:
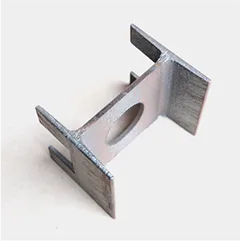
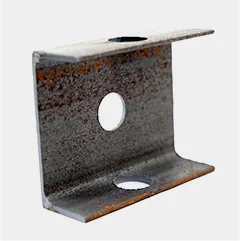
Teile wie I-Träger, U-Profile oder “H”-Rohre sollten von Fall zu Fall geprüft werden. Einige Laser-Rohrschneidemaschinen können mit speziellen Klemmen oder Rollen zum Halten offener Profile ausgestattet werden; besprechen Sie dies bei Bedarf mit dem Lieferanten.
Rohrbearbeitungsanforderungen bestätigen
Über das reine Trennen hinaus sollten Sie festlegen, welche zusätzliche Bearbeitung Ihre Rohre benötigen. Viele Anwendungen erfordern Löcher, Ausklinkungen, Fasen oder Gewinde an den Rohren:
Bohren/Stanzen von Löchern:
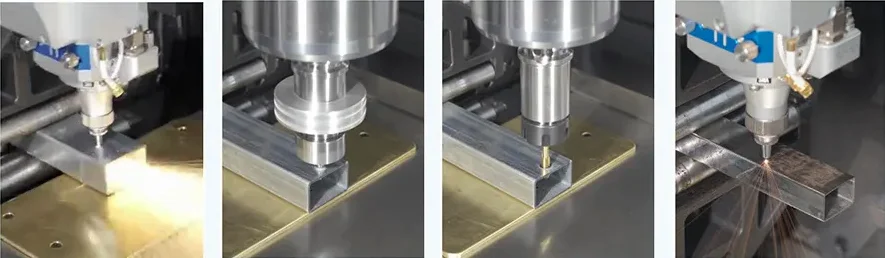
Laser können Löcher erzeugen, indem sie auf einer Stelle verweilen oder einen Hochleistungsimpuls verwenden, aber das ist langsam. Wenn Sie viele gebohrte Löcher oder Schlitze benötigen, prüfen Sie, ob die Maschine eine Bohr-/Stanzvorrichtung bietet. Einige Rohrlaser integrieren eine kleine CNC-Bohrmaschine oder -Stanze für Löcher und Ausklinkungen, was bei großen oder langen Serien viel schneller sein kann als reines Laserbohren.
Fasenschneiden:
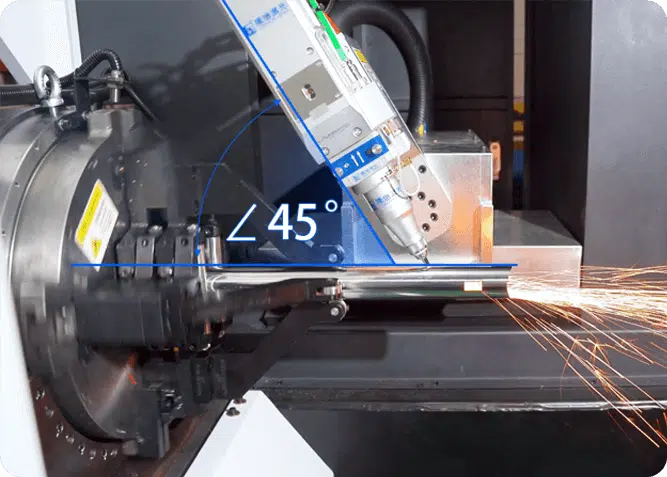
Wenn das Design abgewinkelte Enden benötigt (Schweißvorbereitung), sollten Sie eine Maschine mit einer Fasenkopfeinheit wählen (zum Beispiel, LX-T16 Fasen-Laserrohrschneidemaschine). Ein Fasenkopf neigt den Laser (üblicherweise bis zu 45°), um abgewinkelte Schnitte zu erzeugen. Dies ist bei vielen Maschinen ein optionales Modul. Wenn Sie auf einen Fasenkopf verzichten, führt die Maschine nur senkrechte Schnitte aus.
Gewindeschneiden/Gewindebohren:
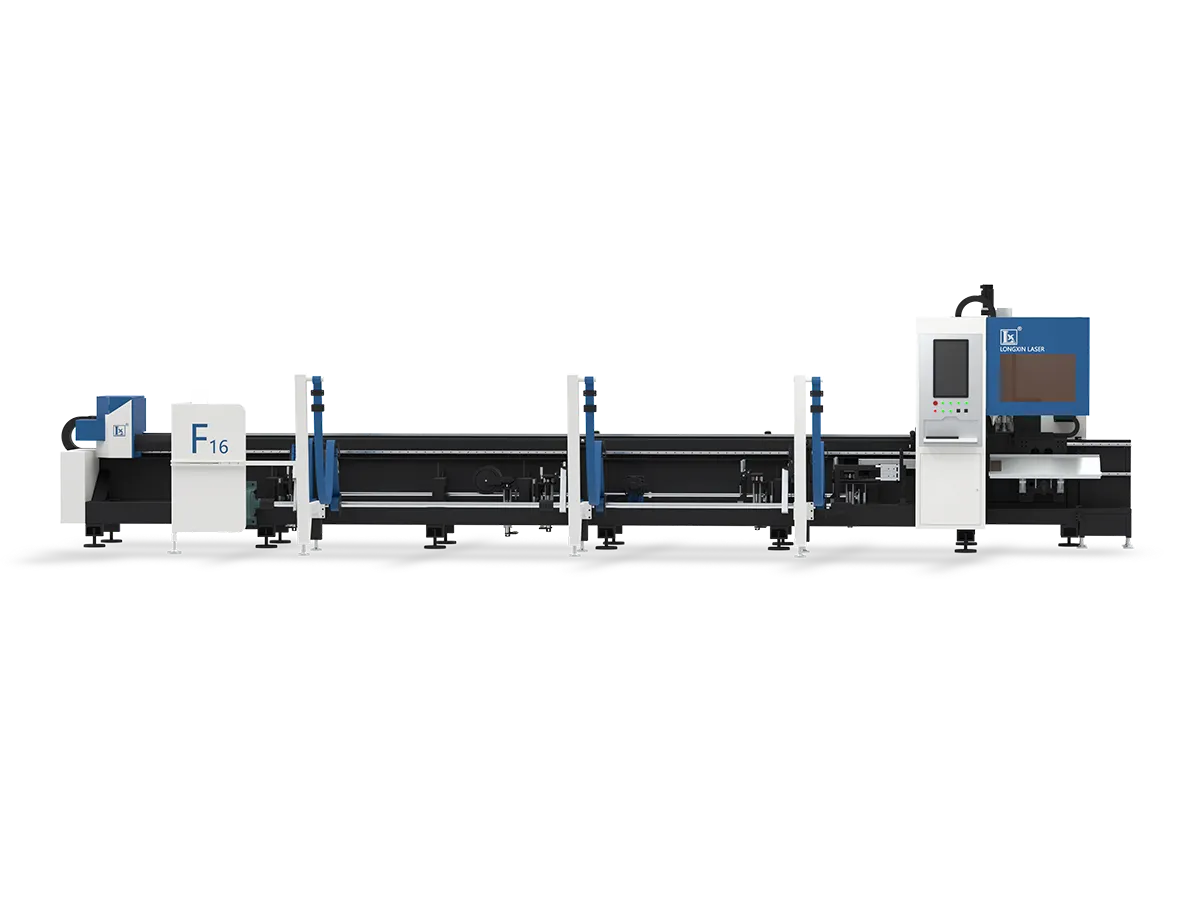
Standardlaser schneiden Schraubgewinde nicht direkt. Gewindebohren erfolgt typischerweise mit einem mechanischen Gewindebohrer oder Gewindefräser. Einige fortschrittliche Rohrlaser (LX-F16) bieten ein optionales automatisches Gewindebohr- oder Gewindefräswerkzeug, das in einer Aufspannung verwendet werden kann. Wenn Ihre Teile Gewindeenden oder -löcher benötigen, fragen Sie, ob die Maschine eine Gewindeeinheit integrieren kann oder ob das Gewindeschneiden separat nach dem Schneiden erfolgen muss.
Rohrgewicht und Stabilität prüfen
Schwere oder lange Rohre erfordern besondere Vorsicht. Ein dickwandiges Rohr oder eine sehr lange Stange kann unter ihrem eigenen Gewicht durchhängen, was die Schnittqualität beeinträchtigt. Wenn Sie Maschinen bewerten, prüfen Sie bitte:
Unterstützungssysteme:
Ein robustes Unterstützungssystem ist entscheidend. Viele Rohrlaser verwenden schwimmende Endunterstützungen, die sich mit dem Schlitten bewegen. Diese “Folge”-Unterstützung hält die Rohrhöhe beim Vorschub konstant und verhindert Durchhängen. Mit einer schwimmenden Unterstützung bleibt der Lade- und Drehprozess stabil und Rohrdurchhang wird vermieden.
Einige Anbieter nennen fortschrittliche Versionen “intelligente Unterstützung” – sie passen sich automatisch der Rohrkontur oder -biegung an. Wählen Sie für schwere Arbeiten immer eine Maschine mit Unterstützungen, die nahe am Schneidkopf angeordnet sind.
Gewichtsgrenzen:
Überprüfen Sie das maximale Rohrgewicht, das die Maschine handhaben kann. Dies wird üblicherweise als “maximales Gewicht pro Meter” für ein Rohr angegeben. Eine Überschreitung kann Motoren überlasten oder Fehlvorschübe verursachen. Wenn Sie mit sehr dickem Stahl (hohe Dichte) arbeiten, wählen Sie eine Maschine, die für diese Last ausgelegt ist.
Ladeausrüstung:
Für sehr schwere Rohre benötigen Sie möglicherweise eine integrierte Ladevorrichtung oder Kran-Schnittstelle. Einige Maschinen verfügen über einen integrierten Spanntisch oder eine automatische Hebevorrichtung für schwere Rohre.
Spannfutterkonfiguration prüfen (2-fach oder mehr?)
Sie sollten bereits die Größe des Spannfutters entsprechend dem Rohrdurchmesser und der Schnittlänge festgelegt haben, und dann müssen Sie über die Stabilität des Laserschneidprozesses, die Genauigkeit und den Restabfall nachdenken. Generell bestimmt die Anzahl der Spannfutter (Backen) die Stabilität der Rohreinspannung der Maschine sowie den Restabfall.
2-fach-Spannsysteme:
Diese haben ein festes Spannfutter am Kopf und ein bewegliches Reitstockfutter. Sie sind einfacher und in der Regel günstiger, geeignet für einfache runde oder quadratische Rohre. Zweifach-Spannmaschinen sind üblich für kleine bis mittlere Arbeiten.
Gewöhnliche Zweifach-Rohrlaserschneider hinterlassen normalerweise einen langen Restabfall (den Teil des Rohrs zwischen dem letzten Schnitt und dem Ende), da, sobald der Schnitt in Reichweite des Spannfutters liegt, jedes verbleibende Endstück zu Abfall wird. Zudem neigen sehr schwere oder sehr lange Rohre mit nur zwei Einspannpunkten eher zur Verformung.
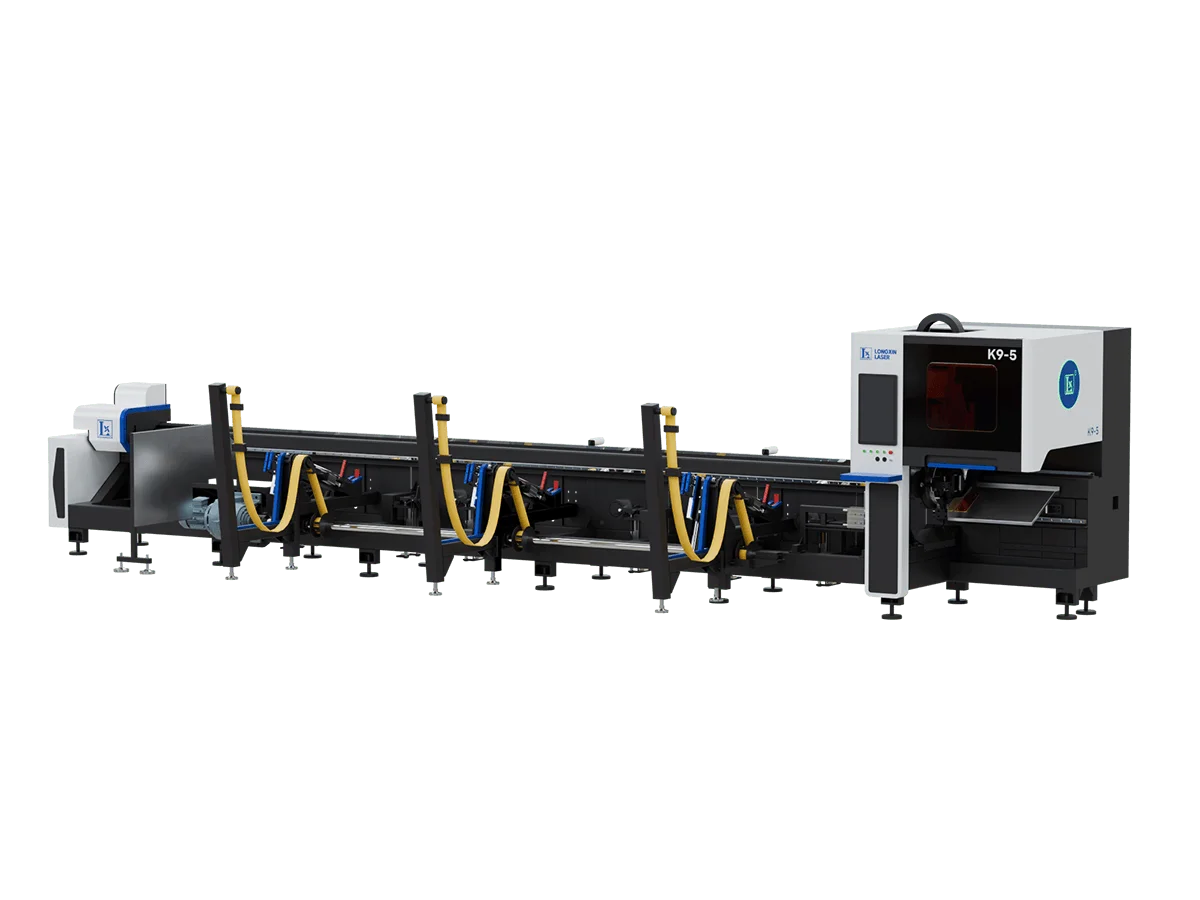
Mit der Weiterentwicklung der Technologie gibt es jedoch im Jahr 2025 bereits Laserröhrenschneidemaschinen (LX-K9-5) that use only two chucks to achieve 0 ends, comparable to the results of three chucks. The technical principle is that before cutting the last part of the tube, the laser cutting head lifts up, allowing the front chuck to move forward and clamp the tube out of the rear carat, achieving 0-tail material processing at the end.
3-Chuck Systems:
Here, 2 chuck drive the tube and a third (usually fixed near the headstock) provides an extra clamp mid-length. This configuration locks the tube more firmly, which improves cutting accuracy on longer parts and reduces vibration. Importantly, a 3-chucks system can feed the tube fully, often achieving zero tail waste as the machine pushes the entire tube through.
Manufacturers note that 3-chuck laser tube cutters are versatile and cost-effective (cheaper than adding a whole extra head). The downside is slightly higher complexity and price than a 2-chuck machine, but with higher throughput and efficiency.
Choice Tip:
- If your tube work is primarily standard shape cutting and moderate lengths, a regular 2 chuck laser tube cutter will suffice.
- If you want to minimise tailing, a 2 chuck machine with front chuck avoidance, or a regular 3 chuck machine is more worth the investment.
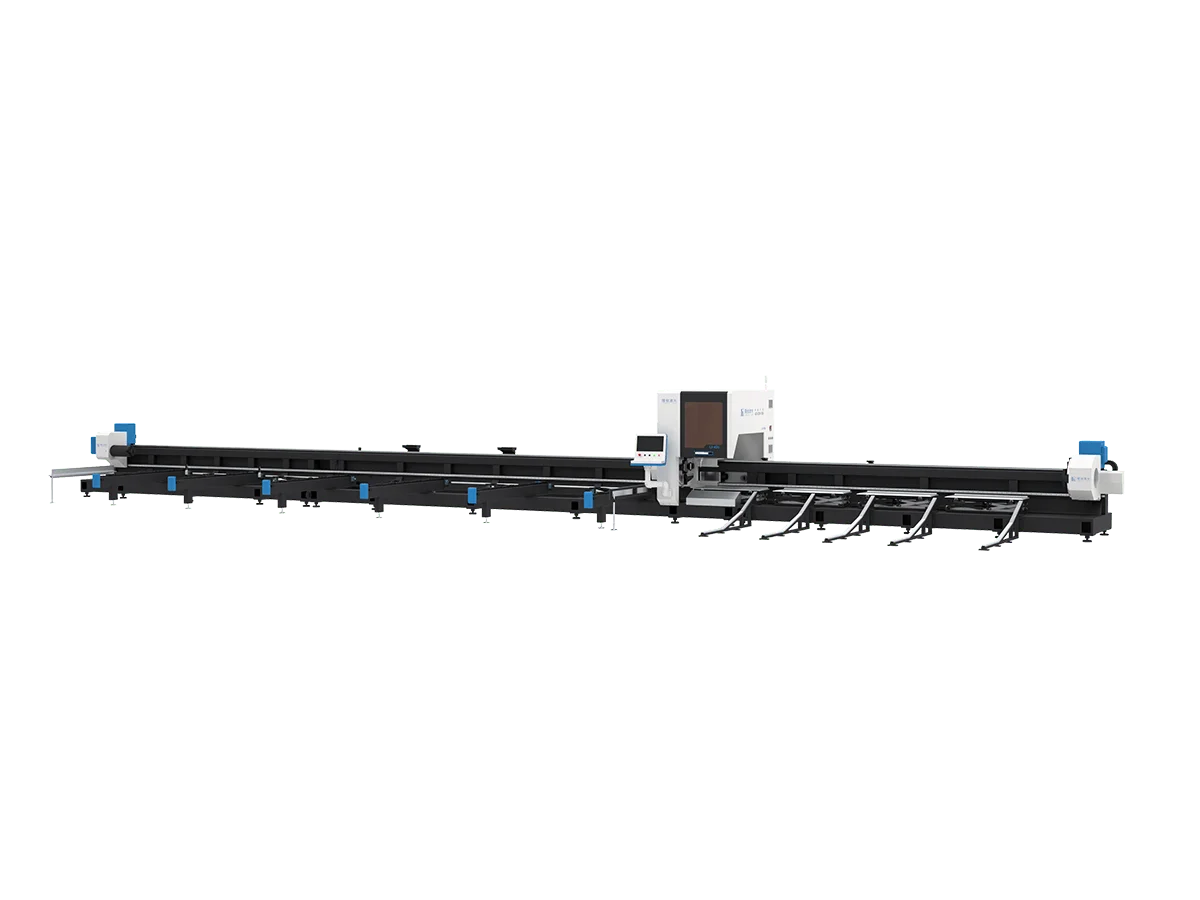
- For complex profiles, high-precision, heavy-duty, and extra-long tubes, a customised laser tube cutting machine, possibly with 4 or more chucks, is required.
- More chucks are not always better. An increase in the number of chucks means a redesign of the mechanical structure, which can significantly increase the cost of the machinery and usually requires customisation, which is time-consuming.
6. Automation (Loading/Unloading) needs
For high-volume or heavy work, consider machines with automatic loading and unloading systems. These use conveyors or robotic arms to feed tubes into the laser and remove cut parts, drastically increasing throughput and reducing manual labor. Auto-loading is optional but valuable if you cut many similar tubes; it also improves safety (no manual lifting).
If budget is tight and volumes are low, you can load tubes by hand, but ensure you have means (like a clamp table) to manually secure them.

Support Systems (Follow/Intelligent)
Beyond the basic tailstock, modern machines offer enhanced tube support:
- Floating (Follow) Support: This support rolls on rails under the tube and moves along with the cutting head. It keeps supporting the end of the tube continuously as it feeds, preventing the rear from sagging or vibrating. This is essential for long or very flexible tubes.
- Fixed Tailstock: Older or simpler machines use a fixed tailstock that doesn’t move. This is fine for short lengths, but as soon as you cut away the tube end, the remaining part can droop once it’s only supported at one end.
- Intelligent Support: Some advanced cutters have sensors that detect tube curvature or deflection and automatically adjust the support height. This “smart” system maintains a constant focus-to-tube distance even on warped tubes. If you deal with bent or inconsistent material, ask about this feature.
7. Choose a Laser Tube Cutting Machine Based on Processing Accuracy
(1) High-Precision Applications (Medical Devices, Electronic Components)
Key Requirements: Cutting accuracy ≤±0.05mm, smooth cut surfaces, minimal heat-affected zones.
Equipment Configuration Requirements
| Component | Specifications |
| Laserquelle | Fiber laser, 1500-3000W power, beam quality M²<1.1 |
| Beam Spot Diameter | ≤0.02mm (ultra-fine spot for thin materials) |
| Repeat Positioning Accuracy | X/Y-axis: ±0.03mm, Rotary axis: ±0.05° |
| Machine Rigidity | Cast iron bed + FEA-optimized structure, vibration resistance ≥50Hz |
| Cutting Head | Auto-focus cutting head with ceramic nozzle (1.0-1.5mm aperture) |
| Control System | Pulse cutting capability, process database, real-time monitoring |
| Auxiliary Systems | High-purity nitrogen (≥99.999%), water chiller (±0.5°C stability) |
Prozessoptimierung
- Parameters: Speed 1-2m/min (1mm stainless steel), pulse frequency >2000Hz
- Gas Selection: Nitrogen for stainless steel (12-15bar), oxygen for carbon steel (8-10bar)
- Typical Applications: Surgical instrument brackets (0.5mm titanium alloy), micro-connectors (1mm copper alloy)
(2) Medium-Thick Material Batch Production (Construction, Heavy Machinery)
Key Requirements: Cutting thickness 8-20mm, high efficiency, continuous operation stability.
Equipment Configuration Requirements
| Component | Specifications |
| Laserquelle | Fiber laser, 4000-12000W power, power fluctuation <±2% |
| Beam Spot Diameter | 0.05-0.1mm (balances speed and precision) |
| Repeat Positioning Accuracy | X/Y-axis: ±0.05mm, Rotary axis: ±0.1° |
| Machine Rigidity | Welded steel structure with cross-bracing, load capacity ≥2000kg |
| Cutting Head | Anti-reflection coating, quick-change nozzle design |
| Control System | Batch file processing, automatic nesting |
| Auxiliary Systems | Dual-pump water cooling (±1°C stability), dust removal ≥6000m³/h |
Prozessoptimierung
- Parameters: Speed 0.5-1.5m/min (12mm carbon steel), oxygen assist (1.5-2MPa)
- Efficiency: Automatic loader integration, nozzle change time <10s
- Typical Applications: Bridge steel structures (16mm Q355), hydraulic cylinder tubes (10mm 45# steel)
(3) Special Material Processing (Titanium Alloy, Galvanized Steel)
Key Requirements: Handling reflective/oxidizable/high-melting-point materials.
Equipment Configuration Requirements
| Component | Specifications |
| Laserquelle | Disk laser or anti-reflection fiber laser, ≥6000W power |
| Beam Spot Diameter | 0.03-0.06mm (high energy density) |
| Repeat Positioning Accuracy | X/Y-axis: ±0.04mm, Rotary axis: ±0.08° |
| Machine Rigidity | Fully enclosed splash-proof structure, corrosion-resistant coating |
| Cutting Head | Gold-coated mirrors + dual gas channels (independent inner/outer gas control) |
| Control System | Material database (pre-loaded parameters for titanium/galvanized steel) |
| Auxiliary Systems | Dual gas supply (nitrogen + compressed air), zinc fume filtration |
Prozessoptimierung
- Titanium Cutting: Argon shielding (prevents oxidation), focus position offset -0.2~-0.5mm
- Galvanized Steel: Pre-purge mode removes zinc layer, 20% lower gas pressure
- Typical Applications: Aerospace titanium tubing (5mm TC4), HVAC ducts (3mm SGCC)
(4) General Metal Tube Processing (Furniture, Windows/Doors)
Key Requirements: Cutting thickness 1-6mm, cost-effectiveness, easy maintenance.
Equipment Configuration Requirements
| Component | Specifications |
| Laserquelle | Fiber laser, 1000-2000W power, cost-optimized |
| Beam Spot Diameter | 0.05-0.1mm |
| Repeat Positioning Accuracy | X/Y-axis: ±0.1mm, Rotary axis: ±0.2° |
| Machine Rigidity | Lightweight welded structure, load capacity ≥500kg |
| Cutting Head | Manual focus adjustment, copper nozzle (200hr lifespan) |
| Control System | User-friendly interface, CAD direct import |
| Auxiliary Systems | Single-pump water chiller (±2°C), standard air compressor (0.8MPa) |
Prozessoptimierung
- Parameters: Speed 2-4m/min (2mm carbon steel), oxygen assist (0.6-0.8MPa)
- Cost Control: Compressed air instead of nitrogen (acceptable for thin stainless steel)
- Typical Applications: Stainless steel railings (3mm 304), aluminum window frames (2mm 6061)
(5) Summary: Scenario-Based Selection Logic
| Scenario | Priority Order | Budget Allocation |
| High-Precision | Precision > Stability > Power | 60%+ on equipment |
| Medium-Thick Batch | Power > Efficiency > Maintenance | 50%+ on laser source |
| Special Materials | Specialization > Power > Safety | 40%+ on gas systems |
| General Processing | Cost > Usability > Basic Accuracy | 80%+ on base machine |
Note: Always request sample cutting tests to verify machine-material compatibility.
8. Optional Process Modules For Laser Tube Cutting Machine
Many tube lasers can add specialized modules. Consider these if your work demands:
(1) Beveling Head:
This tilts the laser head (commonly ±45° or more) to cut angled ends for weld joints. Specify the required maximum bevel angle. Not all machines include this by default.
(2) Drilling/Tapping Unit:
Some systems have an optional drill or tapping tool to make holes or threads. If you need threaded holes in tube walls, either a tap-up kit or a combined laser/tap machine is needed.
(3) Roll-Bending or Forming:
Occasionally, combined machines can also bend or form tubes. If so, these will be advertised as specialized multi-function units.
(4) Material Handling Attachments:
Options like bundle loaders (for multiple tubes at once), cross-cutting attachments, or stackers may be offered for higher automation levels.
Fazit
List all your tube specs (sizes, shapes, materials, wall thicknesses, required operations) and go down this checklist. Compare suppliers’ machine data to ensure each critical attribute is covered. Choosing the right tube laser cutter involves balancing your tube characteristics against the machine’s features (diameter/length capacity, chuck type, supports, power, and optional modules) to find the best fit for your production needs.